

I. Nguyên tắc cốt lõi: Khí nén chuyển đổi thành năng lượng cơ học như thế nào?
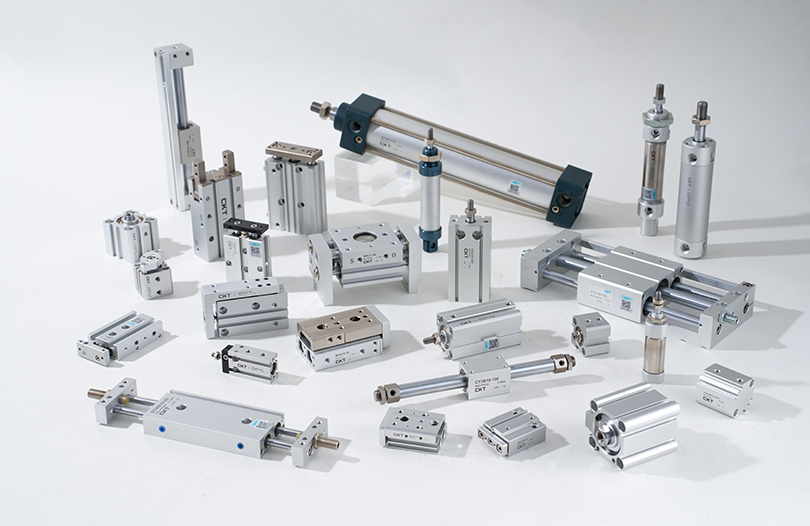
Là thiết bị truyền động cốt lõi trong hệ thống khí nén, xi lanh khí nén dựa vào sự kết hợp chính xác giữa cơ học chất lỏng và cấu trúc cơ học để chuyển đổi năng lượng. Một phân tích chi tiết phải bao gồm ba khía cạnh chính: đặc điểm cung cấp không khí, chi tiết cấu trúc và nguyên tắc lợi thế.
Từ quan điểm cơ bản về cung cấp không khí, khí nén công nghiệp đòi hỏi phải xử lý sấy, lọc và ổn định áp suất. Thông thường, điểm sương áp suất phải dưới -20 ° C và kích thước hạt của tạp chất rắn phải nhỏ hơn 5μm để tránh làm hỏng các bộ phận bên trong của xi lanh. Khi khí nén đã qua xử lý đi vào buồng xi lanh thông qua van điện từ, đầu tiên nó đi qua lỗ nạp khí trên nắp cuối và sau đó được phân bổ đều cho cả hai phía của piston thông qua một ống bọc đệm (được trang bị ở một số kiểu máy) để đảm bảo áp suất ổn định tác động lên mặt đầu piston.
Lấy một xi lanh tác động kép có một thanh piston đơn làm ví dụ, thành trong của thùng xi lanh trải qua quá trình mài giũa chính xác, đạt được độ nhám bề mặt Ra 0,2-0,4μm. Nó hoạt động với các vòng đệm kết hợp (thường là vòng dẫn hướng vòng chữ U bằng polyurethane) trên piston để đạt được độ kín hai chiều. Các vòng dẫn hướng, hầu hết được làm bằng polytetrafluoroethylene (PTFE), không chỉ làm giảm ma sát trực tiếp giữa piston và thùng xi lanh mà còn đảm bảo tính đồng trục của piston, ngăn ngừa sự lệch của cần piston. Khi khí nén đi vào buồng thanh truyền, áp suất khí đẩy piston về phía buồng thanh truyền, đồng thời khí trong buồng thanh truyền được thải ra qua lỗ xả. Trong quá trình xả khí, một số mẫu xe sử dụng bộ giảm thanh để giảm tiếng ồn (điển hình là giảm tiếng ồn từ 85dB xuống dưới 65dB). Ngược lại, khi không khí đi vào buồng thanh truyền, piston sẽ di chuyển theo hướng ngược lại, hoàn thành một chu trình tịnh tiến.
Về hiệu suất chuyển đổi năng lượng, hiệu suất cơ học của xi lanh chủ yếu bị ảnh hưởng bởi ma sát phốt và khả năng nén khí. Trong điều kiện lý tưởng, hiệu suất chuyển đổi từ năng lượng áp suất sang năng lượng cơ học có thể đạt tới 95%. Tuy nhiên, trong ứng dụng thực tế, do tổn thất ma sát phốt (chiếm khoảng 5% -10%) và rò rỉ khí (chiếm khoảng 2% -5%), hiệu suất thực tế thường được duy trì trong khoảng 70% -90%. Tuy nhiên, so với hệ thống thủy lực, xi lanh khí nén không yêu cầu các mạch phức tạp như thùng dầu và đường ống, dẫn đến đường truyền năng lượng ngắn hơn và tốc độ phản hồi nhanh hơn. Thời gian trễ từ cấp khí đến chuyển động của cần piston có thể được kiểm soát trong vòng 0,02-0,05 giây, khiến chúng đặc biệt phù hợp với các tình huống vận hành tần số cao (ví dụ: phân loại linh kiện điện tử, có thể hoàn thành 30-50 chu kỳ mỗi phút).
Ưu điểm về khả năng thích ứng với môi trường của chúng cũng đáng được nhấn mạnh: bản thân khí nén không độc hại và không mùi, và ngay cả khi xảy ra rò rỉ, nó sẽ không làm ô nhiễm phôi hoặc môi trường. Do đó, chúng được sử dụng rộng rãi trong ngành đóng gói thực phẩm (ví dụ: máy đúc sô cô la) và công nghiệp bào chế dược phẩm (ví dụ: thiết bị làm đầy vắc xin). So với bộ truyền động điện, xi lanh khí nén bền hơn trong môi trường ẩm ướt (ví dụ: thiết bị rửa xe) và môi trường nhiều bụi (ví dụ: thiết bị sàng lọc quặng), loại bỏ mối lo ngại về hư hỏng do độ ẩm của động cơ hoặc bụi xâm nhập vào cuộn dây gây trục trặc. Ngoài ra, xi lanh khí nén có khả năng chống quá tải mạnh hơn. Khi tải vượt quá giá trị định mức, cần pittông ngừng chuyển động mà không bị cháy như động cơ; hoạt động bình thường có thể được khôi phục đơn giản bằng cách giảm tải, dẫn đến chi phí bảo trì thấp hơn.
II. Phân tích loại: Loại xi lanh nào phù hợp với các tình huống khác nhau?
Việc phân loại các loại xi lanh dựa trên sự kết hợp chuyên sâu giữa thiết kế kết cấu, thông số hiệu suất và yêu cầu kịch bản. Mỗi loại có ranh giới hiệu suất và logic ứng dụng riêng:
1. Loại chuyển động tuyến tính: Lựa chọn cơ bản cho các kịch bản thông thường
Xi lanh tác động đơn: Ngoài loại hồi xuân thông thường, còn có loại hồi lưu trọng lực (thích hợp cho các tình huống lắp đặt thẳng đứng hướng xuống, chẳng hạn như mở cổng silo) và loại hồi lưu áp suất không khí (đạt được hồi lưu thông qua một mạch không khí áp suất thấp khác, phù hợp với không gian hẹp nơi không thể lắp đặt lò xo). Đặc điểm cấu trúc của chúng là chỉ cần một cửa hút gió để điều khiển, tiết kiệm số lượng van điện từ và giá thành của chúng thấp hơn 15% -20% so với xi lanh tác động kép. Tuy nhiên, bị hạn chế bởi phương pháp hồi vị, lực hồi vị của chúng thường nhỏ hơn lực đẩy (lực hồi vị của loại lò xo hồi vị xấp xỉ 30% -50% lực đẩy) và hành trình không được quá dài (thường không quá 300mm, nếu không thì lò xo dễ bị mỏi). Trong các ứng dụng thực tế, chẳng hạn như định vị vật liệu trên dây chuyền lắp ráp, lực đẩy của xi lanh tác động đơn có thể được kiểm soát bằng cách điều chỉnh áp suất cấp không khí (thường được đặt thành 0,3-0,5MPa) để tránh làm nát phôi và có thể sử dụng công tắc từ để phát hiện chính xác xem piston có ở đúng vị trí hay không.
Xi lanh tác động kép: Dựa trên phương pháp lắp đặt, chúng có thể được chia thành các loại tiêu chuẩn (mặt trước, mặt bích sau, giá đỡ chân, giá đỡ trục, v.v.) và loại nhỏ gọn (thiết kế thùng xi lanh tích hợp và nắp cuối, giảm chiều dài 20% -30%). Cả hai mặt của piston đều có thể chịu được áp suất và sự khác biệt giữa lực đẩy và lực kéo chủ yếu xuất phát từ diện tích mặt cắt ngang của thanh piston (diện tích chịu lực hiệu quả của buồng thanh piston bằng diện tích chịu lực hiệu quả của buồng không cần thanh trừ đi diện tích mặt cắt ngang của thanh piston). Lấy một xi lanh có đường kính lỗ khoan 50mm và đường kính cần piston 20mm làm ví dụ, lực đẩy của buồng không cần trục là khoảng 980N, và lực kéo của buồng thanh là khoảng 750N. Do đó, trong các tình huống nâng thẳng đứng với tải nặng, cần ưu tiên hướng chịu lực của buồng không cần thanh. Trong dây chuyền sản xuất tự động, xi lanh tác động kép thường được sử dụng kết hợp với các thiết bị dẫn hướng (ví dụ: dẫn hướng tuyến tính) để cải thiện độ chính xác của chuyển động. Ví dụ, trong thiết bị siết bu lông trên dây chuyền lắp ráp phụ tùng ô tô, xi lanh dẫn động trục siết chuyển động lên xuống, đạt được độ chính xác định vị lặp lại là ±0,1mm.
Xi lanh thu nhỏ/mỏng: Xi lanh thu nhỏ (có đường kính lỗ khoan như 6 mm, 8 mm, 10 mm) thường có thùng xi lanh làm bằng thép không gỉ, và cần piston được mạ crom cứng (độ dày lớp mạ 5-10μm) để chịu được va đập nhẹ. Trong việc lắp ráp các mô-đun máy ảnh điện thoại di động, các hình trụ thu nhỏ cần đẩy các thành phần thấu kính để định vị ở mức micron nên yêu cầu cao về độ ổn định chuyển động của hình trụ. Chúng thường được trang bị van tiết lưu (ví dụ: van kim) để kiểm soát tốc độ trong khoảng 50-100mm/s. Xi lanh mỏng (có đường kính lỗ khoan 20mm-100mm) có nắp cuối được sản xuất thông qua dập, giảm trọng lượng 40% so với loại tiêu chuẩn, khiến chúng phù hợp để lắp đặt trong không gian hẹp như giữa con lăn máy in và dưới tháp pháo máy công cụ CNC. Một số xi lanh mỏng còn tích hợp các rãnh gắn công tắc từ, loại bỏ nhu cầu sử dụng thêm giá đỡ và tiết kiệm thời gian lắp đặt. Chúng áp dụng cấu trúc phốt kép (phớt chính phụ), với tốc độ rò rỉ được kiểm soát dưới 5mL/phút (trong điều kiện tiêu chuẩn).
2. Xi lanh không trục: Giải pháp tối ưu hóa không gian cho các tình huống hành trình dài
Công nghệ cốt lõi của xi lanh không trục được ghép nối cơ học nằm ở hệ thống làm kín. Dải niêm phong hai lớp (dải niêm phong polyurethane bên trong và dải chống bụi cao su nitrile bên ngoài) được sử dụng tại khe trên thùng xi lanh. Dải niêm phong được cố định bằng khối áp suất niêm phong trên nắp cuối để đảm bảo không rò rỉ khí. Kết nối giữa thanh trượt và piston được làm bằng vật liệu hợp kim có độ bền cao (ví dụ: hợp kim nhôm 6061-T6) được xử lý anod hóa (độ dày màng oxit 10-15μm), tăng khả năng chống mài mòn lên hơn 3 lần. Trong quá trình vận hành, thanh trượt phải di chuyển cùng với ray dẫn hướng (ví dụ: ổ trục tuyến tính tích hợp) để tránh làm hỏng dải đệm do tải lệch tâm gây ra. Tải lệch tâm tối đa cho phép thường là 10% -15% tải định mức. Ví dụ, trong liên kết truyền tải khung gầm của dây chuyền lắp ráp ô tô, một xi lanh không trục được ghép cơ học cần dẫn động một khung xe nặng 50kg để di chuyển với hành trình lên tới 5m. Trong trường hợp này, nên chọn đường ray dẫn hướng được gia cố và tốc độ phải được kiểm soát ở mức 0,8-1,2m/s để tránh rung động thiết bị do quán tính quá mức.
Các vòng từ của xi lanh không trục từ tính được làm bằng vật liệu từ tính cường độ cao neodymium-sắt-boron với tích năng lượng từ tính 35-40MGOe. Chuyển động đồng bộ đạt được thông qua lực hút từ giữa vòng từ bên trong trên piston và vòng từ bên ngoài trên thân chuyển động bên ngoài. Để đảm bảo lực từ ổn định, khoảng cách giữa các vòng từ bên trong và bên ngoài phải được kiểm soát ở mức 0,5-1mm và vật liệu thùng xi lanh phải không có từ tính (ví dụ: hợp kim nhôm, thép không gỉ 304). Ưu điểm của chúng nằm ở cấu trúc không cần thanh, mang lại hiệu suất bịt kín tốt hơn với độ rò rỉ gần như bằng 0, khiến chúng phù hợp với các tình huống có yêu cầu về độ sạch cao (ví dụ: truyền tải tấm bán dẫn). Tuy nhiên, khả năng chịu tải của chúng bị giới hạn bởi lực từ, thường có tải trọng tối đa không quá 30kg và không phù hợp với các tình huống dừng khởi động tần số cao (nếu không, vòng từ dễ bị khử từ).
3. Xi lanh quay: Bộ truyền động chuyên dụng cho chuyển động quay
Xi lanh quay thanh răng và thanh răng: Thanh răng và pít-tông được thiết kế như một bộ phận tích hợp và cấu hình răng của thanh răng chủ yếu là không liên quan (mô-đun 1-3). Nó hoạt động với các bánh răng có độ chính xác cao (độ chính xác truyền động lên đến cấp 5) để đảm bảo sai số góc quay nhỏ hơn ±0,5°. Một số kiểu máy được trang bị vít điều chỉnh góc, cho phép tinh chỉnh góc quay trong phạm vi ±5° để đáp ứng yêu cầu định vị chính xác. Trong các tình huống điều khiển van (ví dụ: van đường ống trong nhà máy xử lý nước), xi lanh quay giá đỡ có thể điều khiển tốc độ quay bằng cách điều chỉnh áp suất cấp khí (thường là 0,4-0,6MPa) và đạt được khả năng mở, đóng van và giữ vị trí trung gian với sự hỗ trợ của cảm biến vị trí, với tuổi thọ hơn 1 triệu chu kỳ.
Xi lanh quay kiểu cánh gạt: Cánh và rôto được kết nối bằng chìa khóa và các con dấu (thường là con dấu kết hợp PTFE bằng cao su nitrile) phải được lắp đặt ở cả hai bên của cánh gạt để tránh rò rỉ khí từ bên này sang bên kia. Thành trong của stato yêu cầu gia công chính xác để đảm bảo khe hở bịt kín giữa stato và cánh là 0,02-0,05mm; nếu không, hiệu quả sẽ giảm đáng kể. Góc quay của xi lanh quay kiểu cánh gạt thường là các góc cố định như 90°, 180° và 270°. Để điều khiển góc tùy ý, cần có bộ điều khiển góc. Do hạn chế về cấu trúc, mô-men xoắn đầu ra của chúng nhỏ (ví dụ: xi lanh kiểu cánh gạt có đường kính lỗ 40mm có mô-men xoắn cực đại khoảng 5N·m), vì vậy chúng chủ yếu được sử dụng để quay đèn chiếu sáng (ví dụ: kẹp các phôi nhỏ). Các con dấu cần được thay thế thường xuyên (thường là 3-6 tháng một lần) để đảm bảo hiệu suất bịt kín.
4. Các loại chuyên dụng cho môi trường khắc nghiệt: Thiết kế thích ứng cho điều kiện khắc nghiệt
Trong môi trường nhiệt độ cao (ví dụ: thiết bị xử lý phôi thép trong ngành luyện kim, có nhiệt độ hoạt động 200-300°C), xi lanh phải sử dụng vật liệu chịu nhiệt độ cao: thùng xi lanh được làm bằng thép không gỉ 316L (có thể chịu được nhiệt độ dưới 300°C), các vòng đệm được làm bằng fluororubber (nhiệt độ hoạt động lâu dài -20°C đến 200°C, có khả năng chống chịu ngắn hạn lên đến 250°C) và bề mặt cần piston được phủ gốm (độ cứng lên tới HV1000 trở lên, tăng khả năng chống mài mòn lên gấp 5 lần). Ngoài ra, cần bổ sung thêm các bộ tản nhiệt ở các nắp cuối để ngăn nhiệt truyền sang các gioăng làm kín gây lão hóa.
Trong môi trường ăn mòn (ví dụ: thiết bị kỹ thuật hàng hải tiếp xúc với muối nước biển), xi lanh cần được xử lý chống ăn mòn toàn diện: thùng xi lanh được làm bằng thép không gỉ 316L với xử lý thụ động, cần piston được làm bằng thép không gỉ 316L hoặc được mạ crom (độ dày lớp mạ 20-30μm) với xử lý bịt kín, nắp cuối, pít-tông và các bộ phận khác đều được làm bằng thép không gỉ và các vòng đệm được làm bằng cao su fluororubber hoặc cao su perfluoroether với khả năng chống ăn mòn mạnh mẽ. Một số mẫu xe còn lắp đặt bộ lọc chống ăn mòn tại các cổng dẫn khí để ngăn chặn hơn nữa khí ăn mòn xâm nhập vào bên trong xi lanh.
Trong môi trường phòng sạch (ví dụ: sản xuất chip bán dẫn, yêu cầu độ sạch ISO Loại 1), xi lanh phải đáp ứng các yêu cầu về phát thải hạt thấp và độ biến động thấp: nòng xi lanh và cần piston được làm bằng thép không gỉ 316L được đánh bóng chính xác (độ nhám bề mặt Ra 0,1-0,2μm) để ngăn bụi bám dính; các thành phần phi kim loại như vòng đệm và vòng dẫn hướng được làm bằng vật liệu phát thải hạt thấp như PTFE hoặc polyetylen biến tính và trải qua quá trình làm sạch ở nhiệt độ cao để loại bỏ các chất dễ bay hơi; bề mặt xi lanh được xử lý chống tĩnh điện để ngăn chặn sự hấp thụ tĩnh của bụi. Hơn nữa, khí thải của các xi lanh dành riêng cho phòng sạch phải được xử lý bằng bộ lọc không khí dạng hạt (HEPA) hiệu suất cao để tránh gây ô nhiễm môi trường phòng sạch do khí thải.|
III. Hướng dẫn lựa chọn: Phù hợp chính xác các yêu cầu thông qua các thông số năm chiều
Lựa chọn xi lanh quyết định trực tiếp đến độ ổn định và hiệu quả của thiết bị. Cần xem xét một cách có hệ thống các kích thước cốt lõi như tải trọng, áp suất, hành trình, kết hợp với các bước vận hành thực tế:
1. Tính toán tải trọng: Làm rõ lực đẩy/kéo cần thiết
Đầu tiên, phân tích loại tải trọng (chuyển động ngang, nâng dọc, v.v.). Đối với tải trọng ngang phải xét đến hệ số ma sát (thường là 0,1-0,3), còn đối với tải trọng thẳng đứng thì phải tính đến gia tốc trọng trường. Logic tính toán lực đẩy thực tế là: lực đẩy thực tế = áp suất làm việc thực tế × diện tích piston hiệu dụng × hệ số hiệu suất.
Trong số đó, áp suất làm việc thực tế cần tính đến tổn thất áp suất cung cấp không khí (ví dụ: đối với chiều dài đường ống 10m và đường kính 8 mm, tổn thất áp suất xấp xỉ 0,02-0,05MPa), do đó áp suất làm việc thực tế thường thấp hơn 5% -10% so với áp suất cung cấp không khí. Đối với diện tích hiệu dụng của piston, trong trường hợp xi lanh một piston, diện tích hiệu dụng của buồng không cần trục là diện tích mặt cắt ngang của phần bên trong thùng xi lanh, và diện tích hiệu dụng của buồng thanh truyền là diện tích mặt cắt ngang của thùng xi lanh trừ đi diện tích mặt cắt ngang của cần piston. Hệ số hiệu suất phụ thuộc vào độ chính xác của xi lanh: 0,7-0,8 đối với xi lanh thông thường và 0,8-0,9 đối với xi lanh có độ chính xác cao (ví dụ: xi lanh dẫn hướng).
Lấy ví dụ về kịch bản đẩy nghiêng ở 30°: trọng lượng phôi là 50kg, trượt trên ray dẫn hướng (hệ số ma sát 0,15), với gia tốc 0,8m/s2 trong giai đoạn tăng tốc và áp suất cấp không khí là 0,6MPa (áp suất làm việc thực tế 0,55MPa). Đầu tiên, tính tổng lực tải: thành phần trọng lực theo phương nghiêng = 50kg × 9,8m/s² × sin30° ≈ 245N; lực ma sát = 50kg × 9,8m/s² × cos30° × 0,15 ≈ 63,6N; lực quán tính = 50kg × 0,8m/s2 = 40N; tổng lực tải = tổng của ba phần này, khoảng 348,6N. Nếu buồng không cần trục được sử dụng để chịu lực và hệ số hiệu suất là 0,8 thì diện tích piston hiệu dụng cần thiết = tổng lực tải / (áp suất làm việc thực tế × hệ số hiệu suất), được tính bằng khoảng 7,97×10^-4 m2. Đường kính lỗ khoan có thể được tính từ diện tích hiệu dụng, được tính là khoảng 31,6 mm. Trong thực tế, nên chọn đường kính lỗ khoan tiêu chuẩn là 40mm (dòng đường kính lỗ tiêu chuẩn: 12, 16, 20, 25, 32, 40, 50, 63, 80, 100mm, v.v.). Tại thời điểm này, lực đẩy thực tế = 0,55MPa × diện tích hiệu dụng của buồng không cần trục đối với đường kính lỗ khoan 40mm × hệ số hiệu suất 0,8, xấp xỉ 552N. Hệ số an toàn (tỷ lệ lực đẩy thực tế trên tổng lực tải) xấp xỉ 1,58, đáp ứng yêu cầu hệ số an toàn 1,5-2.
2. Hành trình và đệm: Tránh tác động chuyển động
Lựa chọn hành trình phải xem xét khoảng cách chuyển động thực tế của thiết bị và giới hạn an toàn. Ngoài biên độ 5% -10% thông thường, cũng cần xem xét các yếu tố sau: nếu sử dụng xi lanh để đẩy phôi đến vị trí xác định thì phải dành khoảng trống điều chỉnh cho các lỗi định vị phôi (thường là 5-10mm); nếu được sử dụng để kẹp phôi, phải dành một không gian bù cho độ lệch kích thước phôi (thường là 3-5 mm). Đối với xi lanh hành trình dài (> 300mm), phải đặc biệt chú ý đến độ cứng của cần piston để tránh bị cong khi chịu tải. Nói chung, tỷ lệ đường kính lỗ khoan và hành trình phải được kiểm soát trong vòng 1:10 (ví dụ: đường kính lỗ khoan 40mm với hành trình tối đa là 400mm). Nếu vượt quá tỷ lệ này, nên chọn thanh piston dày hơn (ví dụ: tăng đường kính cần piston từ 16mm lên 20 mm) hoặc thiết bị dẫn hướng (ví dụ: xi lanh hai trục, xi lanh dẫn hướng).
Việc lựa chọn hệ thống giảm chấn phụ thuộc vào tốc độ chuyển động, trọng lượng tải và yêu cầu về độ chính xác của thiết bị: khi tốc độ 0,3m/s và tải trọng 50kg, có thể sử dụng đệm cao su (cấu trúc đơn giản, chi phí thấp), nhưng hiệu quả giảm chấn bị hạn chế, làm cho nó phù hợp với các tình huống không nhạy cảm với tác động (ví dụ: đẩy vật liệu); khi tốc độ 0,3-0,8m/s và tải trọng 50-200kg, cần có bộ đệm có thể điều chỉnh (cần có bộ đệm có thể điều chỉnh) - đạt được bằng cách lắp van tiết lưu trên buồng đệm để điều chỉnh tốc độ xả. Điều này cho phép điều chỉnh linh hoạt lực đệm dựa trên điều kiện làm việc thực tế, khiến nó phù hợp với hầu hết các tình huống công nghiệp (ví dụ: định vị phôi trên dây chuyền lắp ráp). Khi tốc độ vượt quá 0,8m/s và tải trọng vượt quá 200kg thì cần phải sử dụng bộ giảm chấn thủy lực (lắp độc lập ở cuối hành trình xi lanh). Nó có khả năng giảm chấn lớn và có thể giảm gia tốc va chạm từ 10m/s2 xuống dưới 2m/s2, khiến nó trở nên lý tưởng cho các tình huống tải nặng, tốc độ cao (ví dụ: xử lý phôi lớn).
Ngoài ra, việc bảo trì hệ thống đệm cần chú ý: buồng đệm của bộ đệm có thể điều chỉnh phải được vệ sinh thường xuyên (3-6 tháng một lần) để tránh bị tạp chất làm tắc nghẽn lỗ thoát khí, có thể gây ra hỏng đệm. Đệm đệm cao su cần được kiểm tra định kỳ (1-2 tháng một lần); nếu phát hiện bị lão hóa hoặc biến dạng thì phải thay thế kịp thời để tránh tăng tiếng ồn do va chạm và nguy cơ hư hỏng thiết bị.
3. Cài đặt và phát hiện: Thích ứng với cấu trúc thiết bị
Việc lựa chọn phương pháp lắp đặt phải xem xét toàn diện các yêu cầu về bố trí không gian, hướng lực và độ chính xác chuyển động của thiết bị:
Gắn mặt bích: Chia thành mặt bích phía trước (gắn ở đầu phía trước của hình trụ) và mặt bích phía sau (gắn ở đầu phía sau của hình trụ). Nên sử dụng bu lông cường độ cao (ví dụ: loại 8,8 trở lên) để kết nối mặt bích với thiết bị và phải đảm bảo độ vuông góc giữa mặt mặt bích và trục trụ (sai số vuông góc ≤0,1mm/m). Phương pháp này phù hợp với các tình huống có tải cố định và yêu cầu độ chính xác chuyển động cao (ví dụ: kẹp bằng đồ gá của máy công cụ).
Lắp trục: Bao gồm các trục mắt cá (cho phép một góc xoay nhất định, thường là ±5°) và các trục có ổ trục hình cầu (góc xoay lên đến ±10°). Trong quá trình lắp đặt, phải đảm bảo độ hở vừa khít giữa lỗ trục và trục kết nối thiết bị (thường là 0,05-0,1mm) để tránh chuyển động không ổn định do khe hở quá mức. Nó phù hợp với các tình huống tải có chuyển động nhẹ (ví dụ: đẩy thiết bị trên băng tải nghiêng).
Gắn chân: Bao gồm giá đỡ chân phía trước, giá đỡ chân phía sau và giá đỡ chân vấu đôi. Mối nối giữa giá đỡ và thiết bị phải chắc chắn để tránh bị lỏng khi chịu tải. Do các điểm đỡ của giá đỡ cách xa trục xi lanh nên khả năng chịu lực bên của nó yếu (tải trọng bên thường không vượt quá 10% tải trọng định mức). Nó phù hợp với các tình huống tải nhẹ với hướng chuyển động cố định (ví dụ: đẩy phôi nhỏ).
Gắn trục: Hình trụ được cố định vào giá đỡ thiết bị thông qua một chốt xoay, cho phép hình trụ xoay quanh chốt xoay (góc xoay thường là ±15°). Khớp nối giữa chốt xoay và lỗ trục trụ phải sử dụng khớp nối chuyển tiếp (ví dụ: H7/g6), làm cho nó phù hợp với các tình huống trong đó tải có góc xoay lớn (ví dụ: cơ cấu lật vật liệu).
Để phát hiện vị trí, ngoài các công tắc từ thông thường còn có công tắc giới hạn và cảm biến quang điện: Công tắc từ phát hiện vị trí piston bằng cảm biến vòng từ trên piston, với tốc độ phản hồi nhanh (1ms). Trong quá trình lắp đặt phải chú ý đến độ chính xác căn chỉnh với vòng từ (độ lệch 1mm); nếu không, lỗi phát hiện có thể xảy ra. Công tắc giới hạn được kích hoạt bằng tiếp xúc cơ học, mang lại độ tin cậy cao nhưng tốc độ phản hồi chậm (>10ms), khiến chúng phù hợp với các tình huống có yêu cầu tốc độ phản hồi thấp (ví dụ: bảo vệ vị trí giới hạn thiết bị). Cảm biến quang điện đạt được khả năng định vị bằng cách phát hiện tín hiệu chặn của piston hoặc thanh trượt, không cần tiếp xúc với thân xi lanh, khiến chúng phù hợp với môi trường ăn mòn hoặc nhiệt độ cao. Tuy nhiên, cần đảm bảo không có hiện tượng nhiễu ánh sáng mạnh trong khu vực phát hiện.
4. Kiểm soát tốc độ: Phù hợp với yêu cầu về điều kiện làm việc
Tốc độ xi lanh chủ yếu được điều khiển bằng cách điều tiết lượng khí nạp hoặc điều tiết khí thải, và các kịch bản ứng dụng và logic điều chỉnh của hai phương pháp này khác nhau đáng kể:
Điều chỉnh lượng khí nạp bao gồm việc lắp một van tiết lưu ở cửa nạp khí của xi lanh để kiểm soát tốc độ giãn hoặc rút của cần piston bằng cách hạn chế dòng khí nạp. Phương pháp này có ưu điểm là điều chỉnh đơn giản và phù hợp với các tình huống có yêu cầu thấp về độ ổn định tốc độ (ví dụ: đẩy vật liệu thông thường). Tuy nhiên, khi tải thay đổi, tốc độ dao động đáng kể (dải dao động lên tới ±20%). Ví dụ, khi trọng lượng của phôi được đẩy tăng từ 10kg lên 20kg, tốc độ có thể giảm từ 150mm/s xuống dưới 100mm/s nếu sử dụng bộ tiết lưu khí nạp, ảnh hưởng đến chu trình sản xuất.
Điều tiết khí thải liên quan đến việc lắp đặt van tiết lưu ở cổng xả của xi lanh để gián tiếp điều chỉnh tốc độ chuyển động bằng cách kiểm soát tốc độ khí thải. Do việc điều tiết khí thải duy trì một áp suất ngược nhất định bên trong xi lanh nên nó ngăn chặn một cách hiệu quả các dao động tốc độ do thay đổi tải gây ra (phạm vi dao động có thể được kiểm soát trong phạm vi ±5%), khiến nó phù hợp hơn với các tình huống có yêu cầu cao về độ ổn định tốc độ (ví dụ: căn chỉnh bộ phận trong lắp ráp chính xác). Trong quá trình điều chỉnh thực tế phải chú ý đến vị trí lắp đặt van tiết lưu khí xả: đối với xi lanh tác động kép, nên lắp van tiết lưu tại các cửa xả của cả buồng không cần trục và buồng thanh truyền để điều chỉnh độc lập tốc độ giãn và rút.
Ngoài ra, tốc độ xi lanh còn bị ảnh hưởng bởi tốc độ dòng khí cấp và đường kính đường ống. Khi chiều dài đường ống vượt quá 10m, đường kính đường ống phải được tăng lên một cách thích hợp (ví dụ: từ 8 mm lên 10 mm) để tránh giảm tốc độ do tốc độ dòng chảy không đủ. Nếu cần chuyển động tốc độ cực cao (> 1m/s), nên chọn van điện từ lưu lượng lớn (đường kính lỗ khoan ≥15mm), kết hợp với đường ống ngắn (<5m) để giảm lực cản dòng khí.
5. Kết hợp phụ kiện: Đảm bảo hệ thống vận hành trơn tru
Việc lựa chọn hợp lý các phụ kiện ảnh hưởng trực tiếp đến độ ổn định hoạt động và tuổi thọ của xi lanh, và các phụ kiện chính như đường ống, van điện từ và đầu nối phải được xem xét từng cái một:
Đối với đường ống, nên chọn vật liệu dựa trên áp suất làm việc và nhiệt độ môi trường: Đường ống polyurethane có thể được sử dụng cho các tình huống ở nhiệt độ bình thường, áp suất thấp (áp suất 1MPa, nhiệt độ -5oC đến 60oC) do tính linh hoạt tốt và trọng lượng nhẹ, khiến chúng phù hợp với các tình huống chuyển động thường xuyên bị uốn cong (ví dụ: hình trụ ở cuối cánh tay robot). Nên sử dụng đường ống nylon cho các tình huống nhiệt độ trung bình (nhiệt độ -20oC đến 120oC) do khả năng chống lão hóa tốt hơn. Đường ống polytetrafluoroethylene thích hợp cho môi trường ăn mòn vì chúng có thể chịu được axit và kiềm mạnh. Đường kính đường ống phải phù hợp với giao diện xi lanh; Thông số kỹ thuật giao diện xi lanh phổ biến bao gồm G1/8, G1/4 và G3/8, tương ứng với đường kính đường ống lần lượt là 6 mm, 8 mm và 10 mm. Sử dụng đường kính đường ống nhỏ hơn sẽ dẫn đến tốc độ dòng chảy không đủ và tốc độ xi lanh giảm.
Van điện từ là thành phần cốt lõi để điều khiển chuyển động của xi lanh và nên được lựa chọn dựa trên loại xi lanh và yêu cầu chuyển động: Xi lanh tác động đơn yêu cầu van điện từ 2/3 chiều (điều khiển khí nạp và khí thải), trong khi xi lanh tác động kép yêu cầu van điện từ 5/2 chiều (điều khiển khí nạp và khí thải cho cả buồng không cần thanh và buồng thanh). Thông số điện áp của van điện từ phải phù hợp với nguồn điện của thiết bị (thông số kỹ thuật chung bao gồm DC24V và AC220V) và thời gian đáp ứng phải 10ms để đáp ứng yêu cầu chuyển động tần số cao. Ngoài ra, trong môi trường bụi bặm hoặc ẩm ướt, nên chọn van điện từ có mức bảo vệ từ IP65 trở lên để tránh làm hỏng các bộ phận bên trong.
Đầu nối được sử dụng để kết nối đường ống với xi lanh và van điện từ, đồng thời nên chọn các mô hình phù hợp với đường kính đường ống và thông số kỹ thuật giao diện: Các phụ kiện kết nối nhanh cho phép lắp đặt dễ dàng và phù hợp với các tình huống cần tháo gỡ thường xuyên (ví dụ: các giai đoạn vận hành thiết bị). Các phụ kiện nén mang lại hiệu suất bịt kín tốt hơn và phù hợp với các tình huống cần hoạt động ổn định lâu dài (ví dụ: thiết bị dây chuyền sản xuất). Trong môi trường có độ rung lớn (ví dụ: máy công cụ), nên sử dụng các đầu nối có đai ốc khóa để tránh bị lỏng và rò rỉ.
IV. Mẹo bảo trì: Làm thế nào để kéo dài tuổi thọ của xi lanh khí nén?
Bảo trì khoa học có thể cải thiện đáng kể độ tin cậy của xi lanh và giảm tỷ lệ hỏng hóc. Cốt lõi nằm ở bốn khía cạnh chính: thanh lọc nguồn cung cấp không khí, bảo vệ vòng đệm, kiểm tra thường xuyên và chẩn đoán lỗi. Dưới đây là các phương pháp thực tế chi tiết:
1. Lọc nguồn cung cấp không khí: Giảm hao mòn bên trong
Độ ẩm, dầu và tạp chất trong khí nén là nguyên nhân chính gây mòn bên trong xi lanh và lão hóa vòng đệm. Cần có hệ thống lọc ba giai đoạn để đạt được hiệu quả lọc:
Lọc sơ cấp (lọc trước): Bộ lọc đường chính được lắp đặt ở đầu ra của máy nén khí với độ chính xác lọc 5-10μm, chủ yếu được sử dụng để loại bỏ các tạp chất dạng hạt lớn (ví dụ: rỉ sét, bụi) khỏi không khí và tách riêng phần nước và dầu lỏng. Van xả nên được mở thường xuyên (1-2 tuần một lần) để thoát nước. Trong môi trường có độ ẩm cao (ví dụ mùa mưa ở khu vực phía Nam), nên tăng tần suất xả nước (1-2 lần mỗi ngày) để tránh tích tụ nước bên trong bộ lọc.
Lọc thứ cấp (lọc chính xác): Một bộ lọc chính xác được lắp đặt trong mạch cấp khí xi lanh với độ chính xác lọc 1-5μm để loại bỏ thêm các tạp chất mịn và sương dầu. Phần tử lọc của bộ lọc chính xác nên được thay thế thường xuyên (cứ sau 3-6 tháng). Trong môi trường bụi bặm (ví dụ: xưởng chế biến quặng), nên rút ngắn chu kỳ thay thế (1-2 tháng một lần). Khi thay thế, trước tiên phải tắt nguồn cung cấp không khí và giảm áp suất bên trong bộ lọc để ngăn tạp chất xâm nhập vào mạch hạ lưu.
Lọc cấp ba (xử lý sương mù dầu): Đối với xi lanh bôi trơn không dầu (được sử dụng trong một số thiết bị công nghiệp thực phẩm và dược phẩm), nên lắp đặt bộ tách sương mù dầu sau bộ lọc chính xác với độ chính xác lọc 0,01μm để loại bỏ vết sương dầu khỏi không khí, đảm bảo hàm lượng dầu trong không khí đi vào xi lanh là 0,01mg/m³. Phần tử lọc của bộ tách sương dầu nên được thay thế 6-12 tháng một lần và nên sử dụng đồng hồ đo chênh lệch áp suất để theo dõi tình trạng tắc nghẽn của phần tử lọc. Nếu chênh lệch áp suất vượt quá 0,1MPa, phần tử lọc phải được thay thế ngay lập tức.
Ngoài ra, áp suất của van giảm áp phải được điều chỉnh ổn định trong phạm vi áp suất làm việc định mức của xi lanh (thường là 0,4-0,6MPa) để tránh làm hỏng gioăng do hoạt động quá áp. Nếu thiết bị không hoạt động trong một thời gian dài (hơn 1 tháng), nên tắt nguồn cung cấp khí và xả khí nén bên trong xi lanh để tránh ăn mòn bên trong.
2. Bảo vệ con dấu: Ngăn chặn các mối nguy hiểm bên ngoài
Phớt là thành phần chính để ngăn chặn rò rỉ khí và đảm bảo hoạt động bình thường của xi lanh. Các biện pháp bảo vệ có mục tiêu nên được thực hiện dựa trên kịch bản ứng dụng:
Kiểm tra hàng ngày: Bề mặt của cần piston xi lanh phải được kiểm tra hàng tuần xem có vết trầy xước hoặc ăn mòn không. Nếu phát hiện thấy các vết rỉ sét hoặc vết xước trên bề mặt cần piston, chúng phải được đánh bóng nhẹ nhàng bằng giấy nhám mịn (800-1000 grit) ngay lập tức, sau đó bôi mỡ đặc biệt (ví dụ: mỡ gốc lithium) để tránh làm hỏng các vòng đệm. Đồng thời kiểm tra xem có rò rỉ ở phần tiếp xúc giữa nắp đầu xi lanh và thùng xi lanh hay không. Nếu phát hiện rò rỉ, hãy siết chặt các bu lông kết nối (mô-men xoắn phải tuân theo yêu cầu hướng dẫn sử dụng xi lanh để tránh biến dạng thùng xi lanh do siết quá chặt). Nếu rò rỉ vẫn xảy ra sau khi siết chặt, hãy thay thế miếng đệm nắp cuối.
Thay thế con dấu: Khi xi lanh bị rò rỉ nhiều hơn (vượt quá 10mL/phút), tốc độ chuyển động giảm đáng kể hoặc bị kẹt cần piston, thì con dấu phải được thay thế kịp thời. Trước khi thay thế, xi lanh phải được tháo rời và các bộ phận như thùng xi lanh và piston phải được làm sạch (làm sạch bằng etanol khan hoặc dầu hỏa; nên tránh dung môi ăn mòn). Khi thay thế, nên chọn các con dấu phù hợp với mẫu ban đầu (cần chú ý đến vật liệu phù hợp, ví dụ: con dấu fluororubber cho các tình huống nhiệt độ cao) và nên bôi một lượng nhỏ dầu mỡ lên bề mặt con dấu trong quá trình lắp đặt để giảm lực cản lắp đặt và tránh làm hỏng con dấu.
Chống bụi: Trong môi trường nhiều bụi (ví dụ: xưởng chế biến gỗ, nhà máy chế biến xi măng), nên lắp một tấm che bụi (ví dụ: tấm che bụi dạng ống lồng, tấm che bụi có thể gập lại) ở đầu kéo dài của cần piston xi lanh để ngăn bụi xâm nhập vào bên trong xi lanh. Lớp che bụi cần được kiểm tra thường xuyên (2-4 tuần một lần); nếu phát hiện hư hỏng thì phải thay thế ngay để tránh bụi lọt vào thùng xi lanh qua cần piston và làm trầm trọng thêm tình trạng hao mòn bên trong.
3. Kiểm tra thường xuyên: Khắc phục sự cố kịp thời
Kiểm tra thường xuyên là một phương tiện quan trọng để ngăn ngừa hỏng hóc xi lanh. Cần thiết lập hệ thống kiểm tra hàng tháng, hàng quý, hàng năm với các hạng mục, tiêu chuẩn kiểm tra rõ ràng:
Kiểm tra hàng tháng: Tập trung kiểm tra tình trạng hoạt động của xi lanh, bao gồm chuyển động có êm không, có phát ra tiếng ồn bất thường hay không (ví dụ: tiếng rò rỉ “rít”, tiếng va chạm cơ học “cạch cạch”) và thanh piston có chuyển động êm ái không (không bị kẹt hoặc lệch). Đồng thời, kiểm tra độ chính xác phát hiện của công tắc từ bằng cách đẩy piston bằng tay và quan sát xem công tắc từ có thể phát hiện chính xác vị trí của piston hay không. Nếu xảy ra lỗi phát hiện, hãy điều chỉnh vị trí lắp đặt của công tắc từ hoặc thay thế công tắc.
Kiểm tra định kỳ hàng quý: Tháo rời và kiểm tra các bộ phận chính của xi lanh, bao gồm piston, cần piston và vòng dẫn hướng. Kiểm tra xem bề mặt piston có bị mòn hay không (phải thay thế piston nếu độ mòn vượt quá 0,1mm), lỗi độ thẳng của thanh piston (cần hiệu chỉnh hoặc thay thế thanh piston nếu sai số vượt quá 0,1mm/m) và độ mòn của vòng dẫn hướng (vòng dẫn hướng phải được thay thế nếu khe hở vượt quá 0,2mm). Ngoài ra, kiểm tra độ nhám bề mặt của thành trong của thùng trụ; nếu phát hiện thấy vết trầy xước hoặc rỉ sét rõ ràng, thùng xi lanh phải được sửa chữa bằng dụng cụ mài giũa hoặc thay thế.
Kiểm tra hàng năm: Kiểm tra hiệu suất tổng thể của xi lanh, bao gồm kiểm tra lực đẩy/kéo (đo lực đầu ra thực tế bằng lực kế; nếu độ lệch so với giá trị định mức vượt quá 10%, hãy điều tra nguyên nhân, chẳng hạn như độ mòn của phốt hoặc áp suất cung cấp không khí không đủ), kiểm tra rò rỉ (đo rò rỉ xi lanh ở áp suất định mức; thay thế các vòng đệm nếu rò rỉ vượt quá giá trị tiêu chuẩn) và kiểm tra tuổi thọ sử dụng (mô phỏng các điều kiện làm việc thực tế và vận hành liên tục trong hơn 100.000 chu kỳ để quan sát xem xi lanh có bị hỏng không). thất bại). Đồng thời, siết chặt hoàn toàn các bu lông kết nối và đầu nối của xi lanh để tránh bị lỏng do rung lâu dài.
4. Chẩn đoán lỗi: Vị trí và độ phân giải nhanh
Khi xi lanh bị hỏng, việc khắc phục sự cố phải tuân theo nguyên tắc "bên ngoài trước, bên trong thứ hai; đơn giản trước, phức tạp thứ hai". Dưới đây là những lỗi thường gặp và giải pháp khắc phục:
Lỗi 1: Xi lanh di chuyển chậm hoặc không hề di chuyển
Nguyên nhân có thể: ① Áp suất cấp khí không đủ (điều chỉnh van giảm áp không đúng hoặc hỏng máy nén khí); ② Đường ống bị tắc hoặc đường ống có kích thước nhỏ (đường ống bị tắc do tạp chất hoặc đường kính đường ống không đạt yêu cầu); ③ Hỏng van điện từ (cháy cuộn dây hoặc kẹt lõi van); ④ Phớt bị lão hóa (rò rỉ do phớt piston bị mòn).
Giải pháp: ① Kiểm tra áp suất cấp khí, điều chỉnh van giảm áp về áp suất định mức và sửa chữa hoặc thay thế máy nén khí nếu bị hỏng; ② Tháo rời đường ống và thổi phần bị tắc bằng khí nén; thay đường ống có đường kính lớn hơn nếu đường kính đường ống không đủ; ③ Kiểm tra điện áp cuộn dây van điện từ, thay thế cuộn dây nếu bị cháy, tháo rời và làm sạch lõi van nếu bị kẹt; ④ Tháo rời xi lanh và thay thế các vòng đệm bị lão hóa.
Lỗi 2: Rò rỉ xi lanh nghiêm trọng
Nguyên nhân có thể: ① Miếng đệm nắp cuối bị hỏng (bu lông lỏng hoặc miếng đệm bị lão hóa); ② Phớt cần piston bị mòn (bề mặt cần piston bị trầy xước hoặc phớt bị lão hóa); ③ Phớt piston và thùng xi lanh bị hỏng (pít-tông bị mòn hoặc phớt bị lão hóa); ④ Lỏng các đầu nối (lỏng các kết nối do rung động).
Giải pháp: ① Siết chặt các bu lông nắp cuối và thay thế miếng đệm nếu nó bị lão hóa; ② Sửa chữa bề mặt cần piston bị trầy xước và thay thế các vòng đệm thanh piston; ③ Thay thế phớt piston và phớt piston; ④ Siết chặt các đầu nối và thay thế nếu chúng bị hỏng.
Lỗi 3: Tiếng ồn bất thường khi xi lanh vận hành
Nguyên nhân có thể: ① Độ lệch của thanh piston (lắp không đúng cách hoặc vòng dẫn hướng bị mòn); ② Hệ thống đệm bị lỗi (điều chỉnh vít đệm không đúng cách hoặc đệm đệm bị mòn); ③ Tạp chất bên trong thùng xi lanh (tạp chất xâm nhập vào thùng xi lanh do quá trình lọc không khí cung cấp không đủ); ④ Tác động chuyển mạch của van điện từ (tốc độ phản hồi của van điện từ nhanh hoặc không có thiết bị đệm).
Giải pháp: ① Sửa lại vị trí lắp đặt xi lanh và thay thế vòng dẫn hướng bị mòn; ② Điều chỉnh lại vít đệm và thay thế đệm đệm nếu chúng bị mòn; ③ Làm sạch thùng xi lanh và tăng cường thanh lọc nguồn cung cấp không khí; ④ Lắp van tiết lưu ở đầu ra van điện từ để giảm tốc độ dòng khí hoặc chọn van điện từ có chức năng đệm.
Lỗi 4: Lỗi phát hiện công tắc từ
Nguyên nhân có thể: ① Vị trí lắp công tắc từ không đúng (không thẳng hàng với vòng từ trên piston); ② Khử từ vòng từ (cường độ từ của vòng từ giảm do khởi động-dừng tần số cao hoặc môi trường nhiệt độ cao); ③ Lỗi công tắc từ (cháy cuộn dây hoặc hư hỏng bộ phận phát hiện); ④ Các yếu tố gây nhiễu (từ trường mạnh hoặc nhiễu thiết bị tần số cao gần đó).
Giải pháp: ① Điều chỉnh vị trí lắp đặt công tắc từ đảm bảo căn chỉnh với vòng từ; ② Thay thế vòng từ đã khử từ; ③ Thay công tắc từ; ④ Tránh xa từ trường mạnh hoặc thiết bị tần số cao hoặc chọn công tắc từ tính chống nhiễu.
V. Phân tích chuyên sâu các kịch bản ứng dụng phổ biến: Giải pháp thực tế dựa trên điều kiện làm việc
Việc ứng dụng xi lanh khí nén trong các ngành công nghiệp khác nhau đòi hỏi phải có thiết kế tối ưu dựa trên các điều kiện làm việc cụ thể. Việc lựa chọn, lắp đặt, vận hành và cài đặt thông số của xi lanh thay đổi đáng kể tùy theo các tình huống. Dưới đây là bảng tóm tắt các thông số ứng dụng cốt lõi của 4 ngành công nghiệp tiêu biểu, kèm theo đó là các giải pháp chi tiết mang tính thực tiễn:
| Lĩnh vực công nghiệp | Yêu cầu cốt lõi | Loại xi lanh được đề xuất | Yêu cầu thông số chính | Lắp đặt & Bảo trì |
| Sản xuất điện tử | Độ chính xác cao Độ rung thấp | Xi lanh phòng sạch có hướng dẫn thu nhỏ | Đường kính 12-25mm, Độ chính xác lặp lại ± 0,02mm, Độ sạch ISO loại 5 | Cài đặt: Hiệu chuẩn song song bằng laser (.01mm/m), đường ống PTFE Bảo trì: Vệ sinh bề mặt hàng tháng, kiểm tra seal hàng quý |
| Sản xuất ô tô | Tuổi thọ cao tải cao | Máy quay hạng nặng, bánh răng và giá đỡ | Đường kính 80-125mm, Momen ≥50N·m, Cường độ ≥800MPa | Lắp đặt: Kết nối chốt chốt (khe hở 0,03mm), Thanh dẫn hướng gia cố Bảo trì: Bôi trơn thanh mỗi ca, Vệ sinh đệm hàng tuần |
| Bao bì thực phẩm | Dễ dàng làm sạch không gây ô nhiễm | Thép không gỉ, phủ chống dính | Thân SUS316L, Ra ≤0,8μm, Con dấu FDA | Lắp đặt: Cách xa đường dẫn sản phẩm, Ống cấp thực phẩm (Thay thế hàng quý) Bảo trì: Kiểm tra vi sinh hàng tháng, Kiểm tra tuân thủ nửa năm một lần |
| Hậu cần & Kho bãi | Tốc độ cao Độ tin cậy cao | Xi lanh mỏng, tốc độ cao | Đường kính lỗ khoan 32-63mm, tốc độ 30-50 chu kỳ/phút, khả năng chống mỏi ≥1 triệu chu kỳ | Lắp đặt: Khớp nối nổi (±3°), Van xả nhanh Bảo trì: Kiểm tra độ mòn dây chuyền hàng tháng, tối ưu hóa thời gian hàng quý |
1. Công nghiệp sản xuất điện tử: Kiểm soát chính xác cho các kịch bản lắp ráp chính xác
Trong các tình huống chính xác như hàn bo mạch chủ điện thoại di động và đóng gói chip, xi lanh cần đạt được vị trí ở mức micron và chuyển động ổn định, với yêu cầu cốt lõi là "độ rung thấp có độ chính xác cao":
Thích ứng lựa chọn: Ưu tiên các xi lanh dẫn hướng thu nhỏ (ví dụ: đường kính lỗ khoan 12mm-25mm) với cấu trúc trục dẫn hướng kép, đạt được độ chính xác định vị lặp lại là ± 0,02mm để tránh sai lệch vị trí do tải lệch tâm gây ra trong xi lanh một trục. Để xử lý chip, nên chọn các xi lanh dành riêng cho phòng sạch (ISO loại 5 hoặc cao hơn) có lớp phủ phát thải hạt thấp để ngăn chặn bụi bẩn vào chân chip.
Lắp đặt & Vận hành: Trong quá trình lắp đặt, sử dụng công cụ căn chỉnh laser để hiệu chỉnh độ song song giữa trục xi lanh và bàn làm việc (sai số ≤0,01mm/m) để tránh lực ngang làm hỏng các bộ phận chính xác. Nên sử dụng đường ống PTFE (đường kính trong 4mm-6mm) để giảm tác động của xung luồng khí đến độ ổn định chuyển động; trong khi đó, nên lắp đặt bộ điều chỉnh áp suất chính xác (độ chính xác ± 0,005MPa) ở cửa nạp khí của xi lanh để ổn định áp suất làm việc ở mức 0,3-0,4MPa, ngăn ngừa sai lệch hàn do biến động áp suất.
Tối ưu hóa thông số: Sử dụng điều tiết khí thải để kiểm soát tốc độ, điều chỉnh tốc độ lên 30-50mm/s thông qua van tiết lưu siêu nhỏ và kết hợp với các miếng đệm linh hoạt (độ cứng 50-60 Shore A) để tránh dịch chuyển chip do tác động cuối hành trình. Tại các trạm hàn, có thể lắp đặt cảm biến áp suất ở cuối cần piston xi lanh để theo dõi áp suất tiếp xúc theo thời gian thực (thường được điều khiển ở mức 5-10N), và hệ thống sẽ tắt ngay lập tức nếu áp suất bất thường để bảo vệ chip khỏi hư hỏng do áp suất.
2. Công nghiệp sản xuất ô tô: Đảm bảo độ ổn định cho các tình huống xử lý tải nặng
Trong các tình huống như hàn thân ô tô và lắp ráp khung gầm, xi lanh cần chịu được tải trọng nặng (50-200kg) và hoạt động thường xuyên, với yêu cầu cốt lõi là “tuổi thọ cao, chịu tải cao”:
Lựa chọn thích ứng: Chọn xi lanh hạng nặng (đường kính lỗ khoan 80mm-125mm) với thanh piston làm bằng thép 45 # mạ crom (độ dày lớp mạ 20-30μm) và cường độ nén ≥800MPa để tránh uốn cong thanh piston dưới tải trọng nặng trong thời gian dài. Đối với việc lật thân xe (ví dụ: lật và xử lý 90°), các xi lanh quay có thanh răng và bánh răng (mô-men xoắn ≥50N·m) phải được kết hợp với phanh điện từ để ngăn thân xe trượt khi bị cắt điện.
Lắp đặt & Vận hành: Giá đỡ lắp đặt phải được hàn từ thép tấm Q235 có độ dày ≥10mm để đảm bảo khả năng chịu lực; kết nối giữa xi lanh và giá đỡ nên sử dụng bu lông chốt chốt (khe hở vừa khít 0,03mm) để tránh sai lệch chuyển động do bu lông lỏng lẻo gây ra. Trong các dây chuyền băng tải khung gầm, xi lanh không thanh phải được trang bị các ray dẫn hướng được gia cố (khả năng chịu tải ≥300kg) và phải lắp các khối giới hạn ở cả hai đầu của ray dẫn hướng để ngăn thanh trượt tác động lên nắp cuối do di chuyển quá mức.
Tối ưu hóa bảo trì: Kiểm tra trạng thái bôi trơn của bề mặt cần piston mỗi ca (8 giờ), bôi mỡ ở nhiệt độ cao (chịu nhiệt độ -30oC đến 150oC) để giảm mài mòn; tháo nắp đầu xi lanh hàng tuần để làm sạch tạp chất trong buồng đệm và thay thế các đệm đệm bị lão hóa (thường là polyurethane) để tránh hư hỏng do va đập do hỏng đệm.
3. Ngành Bao bì Thực phẩm: Thiết kế Tuân thủ cho các Tình huống Vệ sinh
Trong các tình huống như rót thực phẩm và niêm phong bao bì, xi lanh cần phải đáp ứng các tiêu chuẩn vệ sinh (ví dụ: chứng nhận của FDA), với yêu cầu cốt lõi là "làm sạch dễ dàng không gây ô nhiễm":
Thích ứng lựa chọn: Chọn xi lanh bằng thép không gỉ (vật liệu thùng xi lanh SUS316L) có bề mặt được đánh bóng (độ nhám Ra ≤0,8μm) để ngăn chặn sự bám dính của cặn thực phẩm; các con dấu phải được làm bằng fluororubber cấp thực phẩm (tuân theo FDA 21 CFR Phần 177) để ngăn chặn việc giải phóng các chất có hại. Để rót nước sốt, nên chọn các ống trụ được phủ chống dính (ví dụ: lớp phủ Teflon) để giảm cặn nước sốt.
Lắp đặt & Vận hành: Các xi lanh phải được lắp đặt cách xa đường vận chuyển thực phẩm để tránh ô nhiễm thực phẩm do rò rỉ khí nén; đường ống nên sử dụng ống silicon cấp thực phẩm (đường kính trong 8 mm-10 mm), thay thế hàng quý để ngăn chặn sự thoát hạt do lão hóa. Tại các trạm nạp, nên sử dụng các phụ kiện nối nhanh để nối giữa xi lanh và van nạp để thuận tiện cho việc tháo rời và vệ sinh; sau mỗi lần vệ sinh, nên sử dụng khí nén để làm khô bên trong xi lanh để tránh rỉ sét do hơi ẩm còn sót lại.
Kiểm tra tuân thủ: Tiến hành kiểm tra vi sinh vật trên bề mặt trụ hàng tháng (tổng số vi khuẩn ≤10CFU/cm2); nếu thử nghiệm không thành công, hãy ngâm và làm sạch bằng chất khử trùng dành cho thực phẩm (ví dụ: dung dịch natri hypoclorit), sau đó rửa sạch bằng nước tinh khiết. Giao cho một tổ chức bên thứ ba tiến hành kiểm tra sự tuân thủ của vật liệu nửa năm một lần để đảm bảo tuân thủ các tiêu chuẩn về vật liệu tiếp xúc với thực phẩm.
4. Ngành Hậu cần & Kho bãi: Hoạt động hiệu quả trong các tình huống phân loại và xử lý
Trong các tình huống như phân loại nhanh và xếp chồng kệ, xi lanh cần đạt được chuyển động tần số cao (30-50 chu kỳ mỗi phút), với yêu cầu cốt lõi là "độ tin cậy cao tốc độ cao":
Lựa chọn thích ứng: Chọn xi lanh tốc độ cao (đường kính lỗ khoan 32mm-63mm) với piston làm bằng hợp kim nhôm nhẹ (mật độ 2,7g/cm³) để giảm lực quán tính; con dấu phải được làm bằng polyurethane có độ ma sát thấp (hệ số ma sát ≤0,1) để đảm bảo vận hành trơn tru dưới chuyển động tần số cao. Để phân loại băng tải, nên chọn hình trụ mỏng (chiều cao ≤40mm) để tiết kiệm không gian lắp đặt, đồng thời kết hợp van xả nhanh để giảm 50% thời gian xả và cải thiện tốc độ chuyển động.
Lắp đặt & Vận hành: Việc kết nối giữa xi lanh và cơ cấu phân loại nên sử dụng các khớp nối nổi để bù các lỗi lắp đặt (cho phép sai lệch góc ±3°) và tránh bị kẹt do lực ngang gây ra; đường ống nên sử dụng ống polyurethane áp suất cao (áp suất làm việc 1,2MPa) có khả năng chống mỏi ≥1 triệu chu kỳ để tránh vỡ do uốn tần số cao. Tại các trạm xếp chồng, nên lắp đặt cảm biến vị trí (thời gian phản hồi 1ms) trên xi lanh để phản hồi vị trí pít-tông theo thời gian thực và tương tác với hệ thống điều khiển máy xếp để đảm bảo xếp chồng chính xác.
Tối ưu hóa hiệu quả: Tối ưu hóa trình tự chuyển động của xi lanh thông qua lập trình PLC. Ví dụ: trong các tình huống sắp xếp, hãy mở cửa hút gió của xi lanh trước 0,1 giây để giảm độ trễ chuyển động; đồng thời lắp van tiết lưu giảm thanh tại cửa xả xi lanh để đảm bảo tốc độ đồng thời kiểm soát tiếng ồn dưới 70dB, tuân thủ tiêu chuẩn tiếng ồn xưởng sản xuất.
VI. Kỹ năng khắc phục sự cố khẩn cấp: Phương pháp thực tế để phục hồi sản xuất nhanh chóng
Sự cố xi lanh đột ngột trong quá trình sản xuất có thể khiến dây chuyền sản xuất ngừng hoạt động. Nắm vững các kỹ năng xử lý sự cố khẩn cấp có thể rút ngắn đáng kể thời gian chẩn đoán và sửa chữa lỗi. Dưới đây là bảng tổng hợp các lỗi thường gặp và cách giải quyết tương ứng, sau đó là các thao tác chi tiết:
| Loại lỗi | Nguyên nhân phổ biến | Biện pháp xử lý khẩn cấp | Khuyến nghị điều trị tiếp theo | Phòng ngừa |
| Rò rỉ cảng hàng không | Phụ kiện lỏng lẻo, đường ống bị hư hỏng | Siết chặt các phụ kiện (15-20N·m) và quấn bằng băng Teflon; cắt đường ống bị hư hỏng và kết nối lại | Thay thế đường ống cũ, thường xuyên kiểm tra độ kín của khớp nối | Băng Teflon được quấn cùng chiều với chiều quay của ren, độ sâu chèn đường ống ≥10mm |
| Rò rỉ nắp cuối | Loose Bolts, Damaged Seals | Siết chặt các bu lông theo đường chéo, thêm các tấm đồng mỏng; bôi keo nhiệt độ cao (đóng rắn trong 30 phút) | Thay phớt, kiểm tra độ mòn rãnh phớt thùng xi lanh | Chất trám kín phải chịu được nhiệt độ cao, không được cung cấp không khí trước khi đóng rắn |
| Kẹt thanh piston | Worn Guide Rings, Bent Guide Shafts | Apply lithium-based grease and push repeatedly; trục dẫn hướng hơi thẳng (.10,1mm mỗi lần) | Thay vòng dẫn hướng, thay trục dẫn hướng nếu bị uốn cong nghiêm trọng | Áp dụng lực đồng đều trong quá trình làm thẳng, tránh làm hỏng các bộ phận do lực quá mạnh |
| Dính Piston | Impurities in Cylinder Barrel, Deformed Seals | Lau thùng xi lanh bằng etanol khan, đảo phớt tạm thời để sử dụng | Làm sạch hoàn toàn thùng xi lanh, thay thế các gioăng bị biến dạng | Tránh dung môi ăn mòn, lau khô kỹ sau khi vệ sinh |
| Gián đoạn cung cấp không khí | Air Compressor Failure, Blocked Pipelines | Chuyển sang sử dụng máy nén khí dự phòng, sử dụng khí đóng chai để cung cấp tạm thời; đường ống thanh lọc ngược | Sửa chữa máy nén khí, thay đường ống bị tắc | Áp suất không khí đóng chai được điều chỉnh thành 0,5MPa, tránh xa nhân viên |
| Lỗi van điện từ | Stuck Valve Core, Burned Coils | Làm sạch lõi van, thay van điện từ dự phòng; control via manual air valve | Sửa chữa cuộn dây van điện từ, vệ sinh lõi van thường xuyên | Giám sát nhân sự chuyên dụng trong quá trình điều khiển thủ công, tránh hoạt động sai |
| Magnetic Switch Malfunction | Magnetic Ring Demagnetization, Switch Failure | Gắn các tấm từ tính mạnh, lắp các nút chặn cơ khí; Kiểm soát độ trễ PLC | Thay thế các vòng từ và công tắc, hiệu chỉnh các vị trí phát hiện | Thời gian trễ phù hợp với tốc độ chuyển động thực tế, tránh di chuyển quá mức |
1. Lỗi rò rỉ đột ngột: Niêm phong tạm thời và thay thế nhanh chóng
Khi xi lanh bị rò rỉ cổng khí (ví dụ: khớp nối lỏng) hoặc rò rỉ nắp cuối (ví dụ: vòng đệm bị hỏng), nếu các bộ phận không thể được thay thế ngay lập tức do hạn chế sản xuất, có thể thực hiện các biện pháp tạm thời để tiếp tục sản xuất:
Trường hợp khẩn cấp về rò rỉ cổng khí: Nếu các phụ kiện bị lỏng, hãy siết chặt chúng bằng cờ lê (mô-men xoắn như được chỉ định trong sách hướng dẫn, thường là 15-20N·m). Nếu rò rỉ vẫn tiếp tục sau khi siết chặt, hãy quấn băng Teflon (3-5 vòng, cùng chiều với chiều quay của sợi chỉ) và siết chặt lại. Nếu đường ống bị hư hỏng, hãy sử dụng đầu nối nhanh để cắt đoạn bị hư hỏng và kết nối lại đường ống (đảm bảo độ sâu chèn ≥10mm) để tạm thời khôi phục nguồn cấp khí; thay thế toàn bộ đường ống trong thời gian nghỉ sản xuất.
Trường hợp khẩn cấp rò rỉ nắp cuối: Nếu bu lông nắp cuối bị lỏng, hãy sử dụng cờ lê lực để siết chặt chúng theo trình tự chéo (độ lệch mô-men xoắn 5%). Nếu rò rỉ vẫn tiếp tục, hãy đặt một tấm đồng mỏng (độ dày 0,1-0,2mm) giữa nắp cuối và thùng xi lanh để tăng cường độ kín. Nếu vòng đệm bị hỏng và không có sẵn phụ tùng thay thế, hãy bôi chất bịt kín ở nhiệt độ cao (ví dụ: chất bịt kín silicon) vào rãnh bịt kín và tiếp tục sử dụng tạm thời sau khi chất bịt kín khô lại (khoảng 30 phút); thay thế các con dấu ngay lập tức trong thời gian nghỉ sản xuất.
2. Lỗi gây nhiễu chuyển động: Bôi trơn tạm thời và làm sạch tạp chất
Khi xi lanh bị kẹt cần piston (ví dụ: vòng dẫn hướng bị mòn) hoặc bị kẹt piston (ví dụ: tạp chất trong thùng xi lanh), việc xử lý tạm thời có thể khôi phục chuyển động và tránh thời gian ngừng hoạt động kéo dài của dây chuyền sản xuất:
Trường hợp khẩn cấp khi kẹt thanh piston: Đầu tiên, tắt nguồn cấp khí và đẩy thanh piston bằng tay. Nếu cảm thấy lực cản đáng kể, hãy bôi một lượng nhỏ mỡ bôi trơn (ví dụ: mỡ gốc lithium) lên bề mặt cần piston và đẩy cần piston liên tục (10-20 lần) để bôi trơn các vòng dẫn hướng. Nếu tình trạng kẹt vẫn tiếp diễn, hãy kiểm tra xem trục dẫn hướng có bị cong không; nếu hơi cong, hãy dùng dụng cụ nắn thẳng để làm thẳng từ từ (<0,1mm mỗi lần điều chỉnh) để tạm thời khôi phục chuyển động và thay thế trục dẫn hướng sau này.
Trường hợp khẩn cấp dính pít-tông: Tắt nguồn cấp khí, tháo nắp đầu xi-lanh và kiểm tra thành trong của thùng xi-lanh bằng đèn pin. Nếu tìm thấy tạp chất (ví dụ: mảnh kim loại), hãy lau thành bên trong bằng vải mềm nhúng vào etanol khan (tránh làm trầy xước thùng xi lanh). Đồng thời kiểm tra xem phớt piston có bị hỏng không; nếu các con dấu bị biến dạng, chúng có thể được đảo ngược tạm thời (chỉ để sử dụng trong trường hợp khẩn cấp; sử dụng lâu dài cần phải thay thế), sau đó lắp ráp lại xi lanh để tạm thời tiếp tục sản xuất.
3. Lỗi không chuyển động: Chẩn đoán nhanh và giải pháp thay thế
Khi xi lanh không thể di chuyển hoàn toàn (ví dụ: hỏng van điện từ hoặc gián đoạn cung cấp không khí), hãy nhanh chóng xác định điểm lỗi. Nếu không thể sửa chữa ngay, có thể sử dụng các giải pháp thay thế để duy trì sản xuất:
Trường hợp khẩn cấp gián đoạn nguồn cung cấp không khí: Kiểm tra xem máy nén khí có bị tắt không. Nếu máy nén khí bị hỏng, hãy chuyển sang máy nén khí dự phòng (nếu có) hoặc sử dụng khí nén đóng chai (áp suất được điều chỉnh về 0,5MPa) để cung cấp tạm thời. Nếu đường ống bị tắc, hãy làm sạch đường ống theo hướng ngược lại (từ đầu xi lanh đến đầu van điện từ) bằng khí nén để làm sạch tắc nghẽn và khôi phục luồng không khí.
Trường hợp khẩn cấp về lỗi van điện từ: Tháo van điện từ và kiểm tra xem lõi van có bị kẹt không. Nếu bị kẹt phải làm sạch lõi van bằng etanol khan (tránh dung môi ăn mòn); nếu van vẫn bị hỏng sau khi lắp lại, hãy tạm thời thay thế nó bằng van điện từ dự phòng (đảm bảo điện áp và đường kính lỗ khoan phù hợp). Nếu không có van điện từ dự phòng, đối với xi lanh tác động kép, hãy vận hành van khí (ví dụ: van bi) bằng tay để kiểm soát lượng khí nạp và xả, tạm thời duy trì chuyển động cơ bản cho đến khi lỗi được giải quyết.
4. Trường hợp khẩn cấp về sự cố công tắc từ: Phát hiện tạm thời và định vị thay thế
Khi công tắc từ không phát hiện được vị trí của pít-tông (ví dụ: khử từ vòng từ hoặc hỏng công tắc), có thể sử dụng các phương pháp phát hiện tạm thời để đảm bảo an toàn trong sản xuất:
Trường hợp khẩn cấp khử từ vòng từ: Gắn một tấm từ tính mạnh (ví dụ: tấm từ tính neodymium-sắt-boron) vào vị trí tương ứng với pít-tông để tăng cường cường độ từ trường và tạm thời khôi phục chức năng phát hiện của công tắc từ. Nếu tấm từ không hiệu quả, hãy lắp một nút chặn cơ học ở cuối hành trình xi lanh và kích hoạt công tắc giới hạn thông qua nút chặn để thay thế công tắc từ nhằm phát hiện vị trí, tránh tác động quá mức của piston.
Lỗi công tắc khẩn cấp: Thay thế bằng công tắc từ dự phòng (đảm bảo kiểu dáng nhất quán). Nếu không có công tắc dự phòng, hãy thiết lập điều khiển độ trễ thông qua chương trình PLC (đặt độ trễ dựa trên thời gian chuyển động của xi lanh, ví dụ: 1 giây để kéo dài, 0,8 giây để rút lại) để tạm thời thay thế việc phát hiện vị trí. Đồng thời bố trí nhân sự giám sát tại chỗ để ngăn ngừa hư hỏng thiết bị do chuyển động bất thường.
VII. Những quan niệm sai lầm phổ biến trong lắp đặt và vận hành xi lanh khí nén: Các mối nguy hiểm và phương pháp phòng tránh
Vận hành không đúng cách trong quá trình lắp đặt và vận hành xi lanh có thể dẫn đến tuổi thọ sử dụng bị rút ngắn, lỗi vận hành thường xuyên và thậm chí là các mối nguy hiểm về an toàn thiết bị. Dưới đây là sáu quan niệm sai lầm phổ biến, được phân tích với các trường hợp thực tế để nêu bật các mối nguy hiểm và đưa ra các giải pháp phòng tránh thực tế:
1. Bỏ qua tính đồng trục trong quá trình lắp đặt, căn chỉnh cưỡng bức gây hư hỏng tải lệch tâm
Quan niệm sai lầm phổ biến: Trong quá trình lắp đặt xi lanh, độ đồng trục giữa cần piston và tải không được hiệu chỉnh; xi lanh được cố định trực tiếp bằng bu lông hoặc do giá đỡ thiết bị không đủ độ chính xác nên trục xi lanh lệch khỏi hướng chuyển động của tải trọng (vượt quá 0,5mm/m). Ví dụ, trong một nhà máy điện tử, độ lệch hàn khung gây ra sai số đồng trục 1,2mm/m trong quá trình lắp đặt xi lanh xử lý chip. Sau 1 tuần vận hành, cần piston bị cong đáng kể, các gioăng bị mòn và rò rỉ.
Phân tích mối nguy hiểm: Độ lệch đồng trục làm cho xi lanh chịu lực ngang, làm tăng ma sát giữa cần piston và vòng dẫn hướng. Các gioăng bị nén không đều dẫn đến độ rò rỉ tăng gấp 3-5 lần so với điều kiện bình thường. Trong trường hợp nghiêm trọng, cần piston có thể bị cong và thùng xi lanh có thể bị trầy xước, làm giảm tuổi thọ sử dụng xuống 1/3 mức bình thường.
Phương pháp tránh:
Trước khi lắp đặt, sử dụng máy dò độ đồng trục bằng laser để hiệu chỉnh trục xi lanh và hướng chuyển động của tải, đảm bảo độ lệch ≤0,1mm/m. Nếu độ chính xác của giá đỡ thiết bị không đủ, hãy thêm các miếng chêm điều chỉnh (độ dày 0,1-0,5mm) giữa xi lanh và giá đỡ, sau đó tinh chỉnh dần dần cho đến khi đồng trục.
Đối với xi lanh hành trình dài (> 500mm), lắp ổ trục dẫn hướng ở cuối cần piston để phân bổ lực ngang. Nếu tải có dao động nhẹ, hãy chọn phương pháp lắp trục với vòng bi hình cầu, cho phép bù góc ±5°.
2. Lựa chọn ngẫu nhiên các đường ống, đường kính không khớp ảnh hưởng đến hiệu suất chuyển động
Quan niệm sai lầm phổ biến: Người ta cho rằng đường ống chỉ phục vụ mục đích cung cấp không khí nên đường ống có đường kính nhỏ hơn hoặc vật liệu không phù hợp được lựa chọn ngẫu nhiên. Ví dụ, một nhà máy sản xuất phụ tùng ô tô đã thay thế đường ống 10mm của xi lanh có đường kính lỗ 80mm bằng đường ống 6mm, dẫn đến tốc độ mở rộng xi lanh giảm từ 200mm/s xuống 80mm/s, không đáp ứng được chu trình sản xuất. Một nhà máy khác sử dụng đường ống polyurethane thông thường trong môi trường nhiệt độ cao (150oC), đường ống bị mềm và vỡ sau 3 giờ, khiến nguồn cung cấp không khí bị gián đoạn.
Phân tích mối nguy hiểm: Đường kính đường ống quá nhỏ dẫn đến luồng không khí không đủ, làm giảm tốc độ chuyển động của xi lanh (đường kính giảm 1mm, tốc độ giảm khoảng 20% -30%). Đồng thời làm tăng sức cản của luồng không khí, làm tăng chênh lệch áp suất giữa hai đầu xi lanh và gây kẹt chuyển động. Vật liệu không phù hợp làm tăng tốc độ lão hóa và vỡ đường ống, thậm chí có thể giải phóng các chất độc hại gây ô nhiễm môi trường (ví dụ: đường ống cao su thông thường giải phóng chất hóa dẻo trong xưởng thực phẩm).
Phương pháp tránh:
Xác định đường kính đường ống dựa trên đường kính lỗ khoan hình trụ và yêu cầu tốc độ chuyển động, tham khảo công thức: Đường kính đường ống (mm) ≈ Đường kính lỗ hình trụ (mm) × 0,12 (ví dụ: đường kính lỗ khoan 80mm tương ứng với đường kính đường ống 10 mm). Nếu cần tốc độ cao (> 300mm/s), đường kính có thể được tăng lên một cách thích hợp (ví dụ: xi lanh có đường kính lỗ khoan 80mm sử dụng đường ống 12 mm).
Chọn vật liệu đường ống theo nhiệt độ môi trường: Đường ống polyurethane cho nhiệt độ bình thường (-10oC đến 60oC), đường ống nylon cho nhiệt độ trung bình (-20oC đến 120oC), đường ống polytetrafluoroetylen cho nhiệt độ cao (-30oC đến 200oC) và ống lượn sóng bằng thép không gỉ cho môi trường ăn mòn.
3. Điều chỉnh áp suất mù, vận hành quá áp hoặc áp suất không đủ
Quan niệm sai lầm phổ biến: Trong quá trình vận hành, áp suất cấp không khí được điều chỉnh cao hơn áp suất định mức của xi lanh (ví dụ: điều chỉnh từ 0,6MPa định mức đến 0,8MPa) để theo đuổi tốc độ chuyển động; hoặc áp suất giảm xuống dưới 0,2MPa để “tiết kiệm năng lượng” dẫn đến không thể đẩy tải. Ví dụ, một dây chuyền phân loại hậu cần đã điều chỉnh áp suất xi lanh thành 0,9MPa, và sau 1 tháng, người ta phát hiện thấy biến dạng dẻo của thành trong của thùng xi lanh và các vòng đệm hoàn toàn bị hỏng. Một nhà máy khác giảm áp suất xuống 0,15MPa khiến xi lanh không thể đẩy được tải trọng 20kg và máy phân loại thường xuyên ngừng hoạt động.
Phân tích mối nguy hiểm: Hoạt động quá áp suất làm cho áp suất bên trong của xi lanh vượt quá giới hạn chịu lực thiết kế, dẫn đến sự giãn nở và biến dạng của thùng xi lanh, hư hỏng rãnh phốt nắp cuối và rò rỉ tăng mạnh. Đồng thời, cần piston chịu lực đẩy quá mức; nếu tải bị kẹt thì cần piston dễ bị gãy. Áp suất không đủ dẫn đến lực ra của xi lanh không đáp ứng được yêu cầu về tải trọng, khiến chuyển động bị ứ đọng hoặc thậm chí “bò” (tốc độ không đồng đều), ảnh hưởng đến độ chính xác khi sản xuất.
Phương pháp tránh:
Trước khi vận hành thử, hãy tham khảo hướng dẫn sử dụng xi lanh để xác nhận phạm vi áp suất làm việc định mức (thường là 0,4-0,6MPa) và đặt áp suất ở mức 80% -90% giá trị định mức thông qua bộ điều chỉnh áp suất chính xác (ví dụ: đặt 0,5MPa cho 0,6MPa định mức). Điều này đảm bảo đủ lực đầu ra đồng thời tránh hư hỏng do quá áp.
Nếu cần điều chỉnh áp suất thì nên kết hợp với tính toán tải trọng: Xác định áp suất hiệu quả tối thiểu (áp suất thấp nhất có thể đẩy tải và đảm bảo chuyển động ổn định) thông qua thử nghiệm thực tế và thêm biên độ 10% -15% dựa trên điều này để đặt áp suất cuối cùng. Ví dụ: nếu áp suất hiệu dụng tối thiểu để đẩy tải trọng ngang 20kg được thử nghiệm là 0,3MPa thì áp suất cuối cùng được đặt thành 0,33-0,35MPa.
4. Điều chỉnh bộ đệm không đúng cách, Tác động cuối hành trình hoặc Bộ đệm quá mức
Quan niệm sai lầm phổ biến: Trong quá trình điều chỉnh bộ đệm, vít đệm được đóng hoàn toàn (không có bộ đệm) hoặc được siết chặt đến mức tối đa (bộ đệm quá mức). Ví dụ, một nhà máy điện tử đã tắt bộ đệm khi vận hành xi lanh lắp ráp chip, dẫn đến lực tác động cuối hành trình là 50N lên cần piston và phoi thường xuyên bị nứt. Một nhà máy khác siết chặt bộ đệm đến mức tối đa, kéo dài thời gian giãn nở xi lanh từ 0,5 giây lên 2 giây, ảnh hưởng đến hiệu quả lắp ráp.
Phân tích mối nguy hiểm: Không có đệm làm cho xi lanh va vào nắp cuối ở tốc độ cao ở cuối hành trình, với lực tác động cao gấp 5-8 lần bình thường. Điều này không chỉ làm hỏng các bộ phận bên trong (ví dụ: đệm đệm, nắp cuối) mà còn truyền rung động đến thân thiết bị, ảnh hưởng đến độ chính xác của các bộ phận chính xác xung quanh (ví dụ: cảm biến, động cơ servo). Việc đệm quá mức sẽ chặn luồng không khí thoát ra từ buồng đệm, làm giảm đáng kể tốc độ chuyển động của xi lanh và thậm chí gây ra "sự trì trệ", ngăn cản việc hoàn thành chuyển động dự định.
Phương pháp tránh:
Trong quá trình điều chỉnh ban đầu, siết chặt vít đệm đến mức tối đa, sau đó nới lỏng 1,5-2 vòng; lúc này lực đệm ở mức vừa phải. Sau đó đẩy cần piston bằng tay để cảm nhận tác động cuối hành trình. Nếu tác động rõ ràng, hãy siết chặt vít đệm dần dần (1/4 vòng mỗi lần) cho đến khi tác động biến mất và chuyển động trơn tru.
Đối với xi lanh tốc độ cao (tốc độ > 500mm / s) hoặc xi lanh tải nặng (tải > 100kg), nên sử dụng bộ giảm xóc thủy lực bên ngoài. Bằng cách điều chỉnh núm giảm chấn của bộ giảm chấn, tốc độ xi lanh ở cuối hành trình có thể giảm từ 500 mm/s xuống dưới 50 mm/s và lực tác động có thể được kiểm soát trong phạm vi 10N.
5. Sai lệch vị trí lắp đặt công tắc từ, lỗi phát hiện
Quan niệm sai lầm thường gặp: Khi lắp đặt công tắc từ, vị trí chỉ được đánh giá bằng mắt thường mà không điều chỉnh theo hành trình piston thực tế, hoặc khe hở với thành xi lanh vượt quá 5mm. Ví dụ, một nhà máy đóng gói đã lắp đặt công tắc từ ở giữa hành trình xi lanh, nhưng piston thực tế không thể đạt đến vị trí đó do lực cản tải dẫn đến công tắc không bao giờ nhận được tín hiệu. Một nhà máy khác có khe hở 8 mm trong quá trình lắp đặt và công tắc thường xuyên gặp hiện tượng "phát hiện sai" (kích hoạt tín hiệu khi không có piston).
Phân tích mối nguy hiểm: Độ lệch vị trí của công tắc từ ngăn cản việc phát hiện chính xác chuyển động của xi lanh và hệ thống điều khiển thiết bị không thể xác định xem xi lanh có ở đúng vị trí hay không. Điều này có thể dẫn đến "vận hành sai" (ví dụ: di chuyển phôi mà không kẹp nó) hoặc "tắt máy" (xi lanh ở đúng vị trí nhưng công tắc không phát hiện được), làm giảm hơn 30% hiệu quả sản xuất. Khoảng cách quá mức làm giảm cường độ từ trường mà công tắc nhận được, làm giảm độ nhạy phát hiện và dẫn đến tỷ lệ phát hiện sai lên tới 20%, ảnh hưởng nghiêm trọng đến độ ổn định của thiết bị.
Phương pháp tránh:
Trước khi lắp đặt, đẩy piston bằng tay đến vị trí cần phát hiện (ví dụ: đầu mở rộng, đầu rút lại), đánh dấu vị trí tương ứng trên thành ngoài xi lanh, sau đó lắp chặt công tắc từ vào vị trí đã đánh dấu, đảm bảo khoảng cách 1mm giữa công tắc và thành xi lanh.
Sau khi lắp đặt, tiến hành kiểm tra động: Chạy xi lanh liên tục trong 100 chu kỳ và quan sát xem công tắc có kích hoạt chính xác mỗi lần hay không. Nếu phát hiện thiếu, hãy tinh chỉnh vị trí công tắc (di chuyển 0,5 mm mỗi lần) cho đến khi phát hiện ổn định. Nếu vẫn phát hiện thiếu, hãy kiểm tra xem vòng từ của piston có bị khử từ hay không và thay thế nó nếu cần.
6. Bỏ qua kiểm tra khả năng duy trì áp suất sau khi vận hành, bỏ qua khả năng rò rỉ
Quan niệm sai lầm phổ biến: Sau khi vận hành xi lanh, xi lanh được đưa vào sử dụng miễn là chuyển động bình thường và không tiến hành kiểm tra khả năng duy trì áp suất, dẫn đến rò rỉ tiềm ẩn không được phát hiện. Ví dụ, một nhà máy dược phẩm đã không thực hiện thử nghiệm duy trì áp suất sau khi vận hành bình nạp; Sau 3 ngày, người ta phát hiện nắp cuối bị rò rỉ nhẹ, khí nén trộn vào thuốc lỏng khiến toàn bộ lô sản phẩm bị loại bỏ. Một nhà máy khác đã giấu rò rỉ trong một xi lanh không cần trục, tiêu thụ thêm 20% khí nén trong vòng 1 tháng và làm tăng chi phí năng lượng.
Phân tích mối nguy hiểm: Khó phát hiện rò rỉ tiềm ẩn (rò rỉ <5mL/phút) trong thời gian ngắn, nhưng hoạt động lâu dài sẽ gây lãng phí nguồn cung cấp không khí (mỗi xi lanh rò rỉ tiêu thụ khoảng 500m³ khí nén hàng năm). Đồng thời, gây ô nhiễm môi trường (ví dụ: không khí rò rỉ trong ngành thực phẩm và dược phẩm làm ô nhiễm sản phẩm). Nếu rò rỉ xảy ra gần các bộ phận điện, nó cũng có thể gây ra chập điện và tai nạn an toàn.
Phương pháp tránh:
Sau khi vận hành thử, tiến hành kiểm tra khả năng duy trì áp suất: Đóng van nạp khí của xi lanh, duy trì áp suất bên trong ở mức 80% áp suất định mức, thoa nước xà phòng vào tất cả các bộ phận bịt kín của xi lanh (nắp cuối, cổng dẫn khí, đầu nối) và quan sát trong 10 phút. Nếu không có bong bóng xuất hiện thì không có rò rỉ; nếu xuất hiện bong bóng, đánh dấu vị trí rò rỉ và sửa chữa.
Đối với các chai ở các vị trí quan trọng (ví dụ: nạp vô trùng, lắp ráp chính xác), nên tiến hành thử nghiệm duy trì áp suất hàng tháng; đối với các chai ở vị trí thông thường, việc thử nghiệm phải được tiến hành hàng quý. Lập hồ sơ kiểm tra để kịp thời xác định và xử lý các vấn đề rò rỉ tiềm ẩn.