

Xi lanh tác động kép là gì và tại sao nó chiếm ưu thế trong tự động hóa công nghiệp
Xi lanh tác động kép - còn gọi là xi lanh tác động kép xi lanh khí - là một thiết bị truyền động bằng khí nén hoặc thủy lực sử dụng chất lỏng có áp suất hoặc khí nén để dẫn động pít-tông theo cả hai hướng kéo dài và rút lại. Không giống như thiết kế tác động đơn dựa vào lò xo hoặc trọng lực để đưa piston trở lại, xi lanh tác động kép cung cấp lực được điều khiển và trợ lực cho cả hai hành trình. Điều này làm cho nó trở thành lựa chọn thiết bị truyền động chủ đạo trong sản xuất, đóng gói, robot và tự động hóa trên toàn thế giới.
Nguyên tắc hoạt động cốt lõi rất đơn giản: hai cổng nằm ở hai đầu đối diện của thùng xi lanh. Khi khí nén đi vào Cổng A, nó sẽ đẩy piston về phía trước (hành trình kéo dài), trong khi không khí thoát ra qua Cổng B. Để rút lại, bộ cấp khí sẽ chuyển đổi - khí nén đi vào Cổng B, đẩy piston về phía sau và không khí thoát ra qua Cổng A. Một van điều khiển hướng, thường là van điện từ 5/2 hoặc 4/2, sẽ chuyển các đường dẫn luồng khí này theo lệnh. Kết quả là một chuyển động tuyến tính hai chiều mượt mà, có thể lặp lại mà xi lanh hồi xuân không thể sánh được về tốc độ, độ chính xác hoặc tính nhất quán.
Xi lanh khí tác động kép chiếm phần lớn trong các thiết bị truyền động khí nén được lắp đặt trên dây chuyền sản xuất hiện đại và một khi bạn hiểu cơ chế đằng sau chúng, lý do sẽ trở nên rõ ràng. Hướng dẫn này bao gồm mọi thứ mà các kỹ sư và đội bảo trì cần: nguyên tắc làm việc, giải phẫu bộ phận, tính toán lực, các biến thể chính, dữ liệu so sánh với xi lanh tác động đơn, tiêu chí lựa chọn và các phương pháp bảo trì tốt nhất.
Cách hoạt động của xi lanh khí tác động kép: Trình tự hành trình đầy đủ
Hiểu trình tự hành trình của xi lanh khí tác động kép là điều cần thiết trước khi chỉ định một xi lanh cho bất kỳ ứng dụng nào. Chu trình vận hành có bốn giai đoạn có thể nhận biết được lặp lại trong mỗi chu kỳ làm việc.
Giai đoạn 1 - Vị trí nghỉ ngơi
Ở trạng thái nghỉ, pít-tông nằm bên trong thùng xi-lanh với thanh truyền được rút hoàn toàn. Cả hai cổng đều được đóng hoặc thông hơi ra khí quyển tùy thuộc vào cấu hình van. Không có áp suất không khí tác dụng lên hai bên của piston. Các vòng đệm trên piston và thanh truyền ngăn ngừa rò rỉ không khí khi hệ thống chịu áp lực theo một trong hai hướng.
Giai đoạn 2 - Hành trình kéo dài
Khí nén đi vào qua cổng buồng phía sau (đầu nắp / Cổng A). Áp suất không khí tác động lên toàn bộ diện tích lỗ khoan của piston, tạo ra lực đẩy ra bên ngoài. Buồng bên thanh truyền đồng thời xả khí qua Cổng B. Pít-tông và thanh truyền tiến lên cho đến khi thanh đạt hành trình hoàn toàn hoặc tiếp xúc với điểm dừng cơ học. Đây là hành trình làm việc trong hầu hết các ứng dụng - đẩy, kẹp, ép hoặc định vị tải.
Giai đoạn 3 - Giữ mở rộng hoàn toàn
Khi mở rộng hoàn toàn, áp suất cung cấp được duy trì để giữ piston ở đúng vị trí. Thiết bị đệm - đệm khí được tích hợp vào nắp cuối - xả hết không khí dư để giảm tốc độ pít-tông ngay trước khi nó chạm vào nắp cuối, giảm đáng kể tác động và kéo dài tuổi thọ sử dụng của xi-lanh. Cảm biến cuối hành trình hoặc công tắc tiệm cận (loại piston từ tính) báo hiệu cho hệ thống điều khiển rằng xi lanh đã đạt đến vị trí.
Giai đoạn 4 - Hành trình rút dao
Van định hướng chuyển mạch, kết nối khí nén với Cổng B (đầu thanh) và xả Cổng A. Vì thanh chiếm một phần diện tích lỗ khoan ở phía thanh, nên vùng lực hiệu dụng nhỏ hơn - nghĩa là lực rút nhỏ hơn một chút so với lực giãn ở cùng áp suất cung cấp. Tuy nhiên, tốc độ rút lại thực sự nhanh hơn tốc độ kéo dài vì cùng một lý do: cùng một luồng không khí thể tích lấp đầy một buồng nhỏ hơn, do đó piston di chuyển nhanh hơn. Sau hành trình rút lại, xi lanh quay trở lại Giai đoạn 1 và chu trình lặp lại.
Trình tự bốn giai đoạn đơn giản này là điều làm cho xi lanh tác động kép trở nên mạnh mẽ trong các ứng dụng chu kỳ cao. Không có sự phụ thuộc vào lò xo - lực của nó bị suy giảm do mỏi - và không phụ thuộc vào trọng lực hoặc tải trọng bên ngoài để đưa piston quay trở lại. Hệ thống điều khiển ra lệnh chính xác cho mọi chuyển động.
Các thành phần chính của xi lanh tác động kép
Một xi lanh khí tác động kép nhìn từ bên ngoài có vẻ đơn giản nhưng hiệu suất của nó phụ thuộc vào từng bộ phận bên trong hoạt động chính xác. Dưới đây là bảng phân tích các phần quan trọng:
Thùng xi lanh (ống)
Thùng là thân chính của xi lanh. Nó thường được làm từ hợp kim nhôm (phổ biến trong xi lanh khí nén để tiết kiệm trọng lượng), thép không gỉ (cho môi trường ăn mòn) hoặc thép carbon (cho xi lanh thủy lực dưới áp suất cao). Bề mặt lỗ khoan bên trong được mài giũa chính xác đến mức hoàn thiện mịn để giảm thiểu ma sát và đảm bảo các vòng đệm duy trì sự tiếp xúc thích hợp trong suốt hành trình. Đường kính lỗ khoan của xi lanh khí nén tiêu chuẩn thường nằm trong khoảng từ 8 mm đến 320 mm, với một số thiết kế đặc biệt vượt quá phạm vi này.
Pít-tông
Piston là bộ phận trượt chia xi lanh thành hai buồng áp suất. Nó được trang bị các vòng đệm piston (thường là vòng chữ O NBR hoặc polyurethane và vòng đệm cốc) để duy trì sự chênh lệch áp suất giữa hai bên trong khi giảm thiểu ma sát. Nhiều piston xi lanh tác động kép hiện đại bao gồm một vòng nam châm tích hợp, cho phép các công tắc tiệm cận từ tính bên ngoài phát hiện vị trí piston mà không xuyên qua thành xi lanh — một tính năng chính cho hệ thống phản hồi tự động hóa.
Pít-tông Rod
Thanh piston truyền lực tuyến tính do piston tạo ra tới tải trọng bên ngoài. Mạ crom cứng là phương pháp xử lý bề mặt tiêu chuẩn cho thanh khí nén - nó mang lại khả năng chống ăn mòn và bề mặt có độ ma sát thấp để vòng đệm thanh hoạt động. Đường kính thanh được chọn dựa trên tải trọng nén và kéo mà chúng phải xử lý mà không bị vênh. Đối với các xi lanh hành trình dài, đường kính thanh truyền thường lớn hơn so với lỗ piston để tránh bị vênh khi chịu tải trọng bên.
Mũ kết thúc (Vỏ đầu và mũ)
Hai nắp cuối bịt kín thùng ở mỗi đầu. Nắp bên thanh truyền (nắp đầu) chứa vòng đệm thanh và vòng đệm gạt nước để ngăn chặn sự rò rỉ không khí dọc theo thanh và giữ các chất gây ô nhiễm bên ngoài ra khỏi xi lanh. Nắp bên nắp (đầu mù) bịt kín đầu đối diện. Cả hai nắp cuối đều chứa các cổng đầu vào/đầu ra. Theo thông số kỹ thuật từ các nhà sản xuất xi lanh ISO lớn, nắp cuối bằng nhôm đúc có thể giảm khoảng 50% trọng lượng tổng thể của xi lanh tác động kép so với các phiên bản thép gia công truyền thống.
Con dấu
Phớt là bộ phận nhạy cảm nhất với việc bảo trì trong bất kỳ xi lanh khí nào. Một xi lanh khí tác động kép điển hình sử dụng: vòng đệm piston (để chứa không khí giữa các buồng), vòng đệm thanh (để ngăn không khí thoát ra dọc theo thanh), vòng đệm gạt nước (để cạo các chất gây ô nhiễm khỏi bề mặt thanh khi nó rút lại) và vòng đệm chữ O tĩnh tại các cổng và các mặt giao tiếp của nắp cuối. Lựa chọn vật liệu — NBR cho mục đích sử dụng thông thường, FKM (Viton) cho khả năng tiếp xúc với nhiệt độ cao hoặc hóa chất, PTFE cho độ ma sát thấp — ảnh hưởng đáng kể đến cả hiệu suất và tuổi thọ sử dụng.
Thiết bị đệm khí
Vào cuối mỗi hành trình, một mũi giáo đệm hoặc ống bọc trên thanh piston đi vào túi đệm ở nắp cuối, giữ lại một lượng không khí nhỏ. Không khí bị mắc kẹt sẽ nén và làm giảm tốc độ của piston trước khi nó tiếp xúc với nắp cuối. Van kim có thể điều chỉnh trên nắp cuối cho phép điều chỉnh tốc độ xả đệm cho các tải trọng và tốc độ khác nhau. Đệm được điều chỉnh tốt có thể kéo dài tuổi thọ của xi lanh lên gấp nhiều lần trong các ứng dụng tải nặng, tốc độ cao.
Cổng và phụ kiện
Xi lanh khí nén tiêu chuẩn tuân theo các thông số ren ISO 15552 hoặc ISO 6432 (UNITOP/compact) cho các cổng - thường là M5, G 1/8, G 1/4, G 3/8 hoặc G 1/2 tùy thuộc vào kích thước lỗ khoan và yêu cầu về dòng chảy. Các cổng có kích thước quá nhỏ so với kích thước lỗ khoan là một trong những nguyên nhân phổ biến nhất khiến xi lanh tác động kép hoạt động chậm chạp trên hiện trường, vì chúng hạn chế luồng khí nén vào và ra khỏi buồng.
Tính toán lực và tốc độ cho xi lanh khí tác động kép
Kích thước chính xác của xi lanh tác động kép đòi hỏi phải tính toán cả lực đẩy và tốc độ xi lanh. Việc có được những con số này ngay ở giai đoạn thiết kế sẽ ngăn ngừa việc kích thước quá lớn (lãng phí không khí và tiền bạc) và kích thước dưới mức (xi lanh bị chết máy khi tải hoặc chu kỳ quá chậm).
Lực lượng mở rộng
Lực đẩy kéo dài lý thuyết của xi lanh khí tác động kép được tính như sau:
F_extend = P × A_bore = P × (π/4) × D²
Trong đó P là áp suất cung cấp (tính bằng Pa hoặc bar), D là đường kính lỗ khoan (tính bằng mét hoặc mm). Đối với xi lanh có đường kính 63 mm hoạt động ở áp suất 6 bar (0,6 MPa), lực giãn lý thuyết là khoảng 1.870 N (khoảng 190 kgf). Trong thực tế, hệ số khấu trừ ma sát từ 5–10% được áp dụng để đạt được lực đẩy có thể sử dụng được. Luôn thêm giới hạn an toàn ít nhất 25–30% so với lực tải cần thiết khi chọn kích thước lỗ khoan.
Lực rút lại
Lực rút luôn nhỏ hơn lực kéo do cần piston chiếm một phần diện tích lỗ khoan phía bên cần:
F_retract = P × (A_bore − A_rod) = P × (π/4) × (D² − d²)
Trong đó d là đường kính thanh. Đối với cùng một xi lanh có lỗ khoan 63 mm với thanh 20 mm, lực rút giảm xuống khoảng 1.682 N ở 6 bar - nhỏ hơn khoảng 10% so với lực kéo dài. Sự bất đối xứng này phải được xem xét khi hành trình rút lại phải nâng lên hoặc tác dụng lên tải trọng thay vì chỉ đơn giản là quay trở lại tự do.
Pít-tông Speed
Tốc độ xi lanh được điều chỉnh bởi luồng không khí thể tích vào buồng hoạt động. Tốc độ vận hành xi lanh tác động kép khí nén tiêu chuẩn nằm trong khoảng từ 50 mm/s đến 1.000 mm/s, với tốc độ được điều khiển bằng van điều khiển lưu lượng thường được đặt trong khoảng 100–500 mm/s cho hầu hết các ứng dụng kẹp và lắp ráp công nghiệp. Các ứng dụng tốc độ rất cao - chẳng hạn như máy ép khí nén trong dây chuyền đóng gói - có thể đạt tốc độ 1,5–2 m/s, đó là lý do tại sao việc đệm cuối thích hợp là rất quan trọng ở những vận tốc này.
| Đường kính lỗ khoan (mm) | Lực mở rộng lý thuyết (N) | Lực có thể sử dụng ở hiệu suất 90% (N) | Đường kính thanh điển hình (mm) |
|---|---|---|---|
| 25 | 295 | 265 | 10 |
| 40 | 754 | 679 | 16 |
| 63 | 1.870 | 1.683 | 20 |
| 100 | 4.712 | 4.241 | 32 |
| 160 | 12.064 | 10,858 | 50 |
Các loại xi lanh tác động kép: Chọn loại phù hợp
Không phải tất cả các xi lanh tác động kép đều giống nhau. Một số biến thể thiết kế tồn tại để giải quyết các yêu cầu điều khiển chuyển động khác nhau, hạn chế về không gian và điều kiện tải.
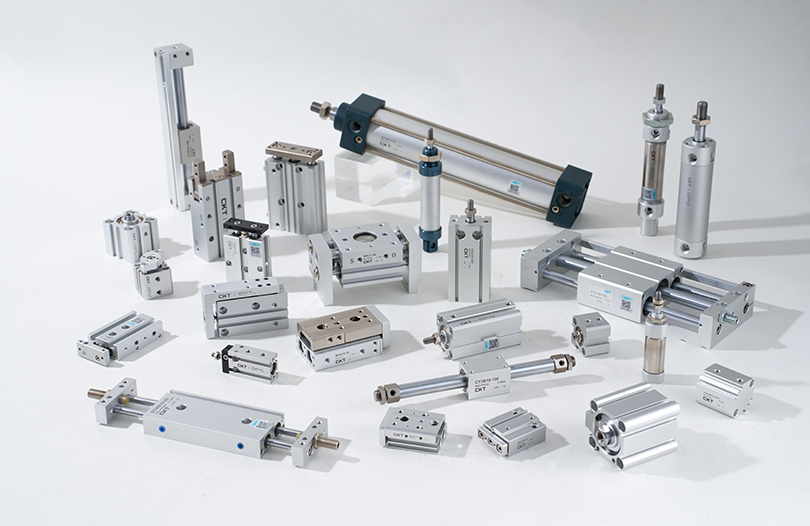
Xi lanh khí tác động kép một thanh tiêu chuẩn
Đây là loại được sử dụng rộng rãi nhất - một thanh piston kéo dài từ một đầu của thùng. Nó tuân thủ các tiêu chuẩn ISO 15552 (trước đây là ISO 6431) dành cho các ứng dụng có tải trọng trung bình, với kích thước lỗ khoan từ 32 mm đến 320 mm và hành trình thường lên tới 2.000 mm. Đặc tính lực không đối xứng (lực kéo dài hơn lực rút) phù hợp với hầu hết các ứng dụng đẩy và quay trong dây chuyền lắp ráp, đồ gá kẹp và hệ thống băng tải.
Xi lanh tác động kép thanh đôi
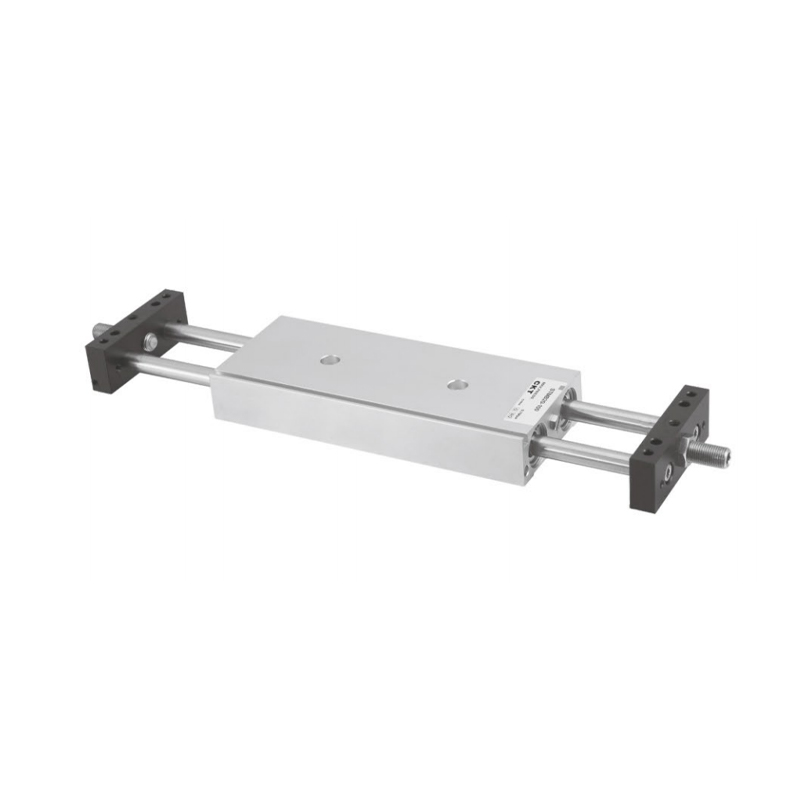
Xy lanh tác động kép hai thanh có các thanh piston kéo dài từ hai đầu của thùng. Do diện tích mặt cắt ngang của thanh truyền ở cả hai phía của piston bằng nhau nên lực kéo và lực rút là như nhau. Điều này rất quan trọng trong các ứng dụng yêu cầu đẩy và kéo lực bằng nhau được đồng bộ hóa. Các biến thể thanh đôi cũng được sử dụng khi công việc cần được thực hiện đồng thời ở cả hai đầu của hành trình - ví dụ: điều khiển hai đồ gá dụng cụ song song từ một bộ truyền động duy nhất. Nắp cuối bằng nhôm đúc trên thiết kế thanh đôi có thể giảm trọng lượng tổng thể khoảng 50% so với các loại tương đương bằng gang ở cùng kích thước lỗ khoan.
Xi lanh tác động kép nhỏ gọn / hành trình ngắn (ISO 21287)
Xi lanh nhỏ gọn tuân theo tiêu chuẩn ISO 21287. Chúng được thiết kế để lắp đặt trong phạm vi kín mà xi lanh ISO 15552 có chiều dài đầy đủ sẽ không vừa. Kích thước lỗ khoan dao động từ 20 mm đến 100 mm với hành trình thường từ 10 mm đến 80 mm. Mặc dù có kích thước nhỏ nhưng chúng cung cấp khả năng điều khiển hai chiều tác động kép hoàn toàn, khiến chúng trở nên phổ biến trong thiết bị xử lý PCB, đồ gá lắp ráp nhỏ và tự động hóa sản xuất điện tử.
Xi lanh tác động kép có dẫn hướng (Dual-Rod)
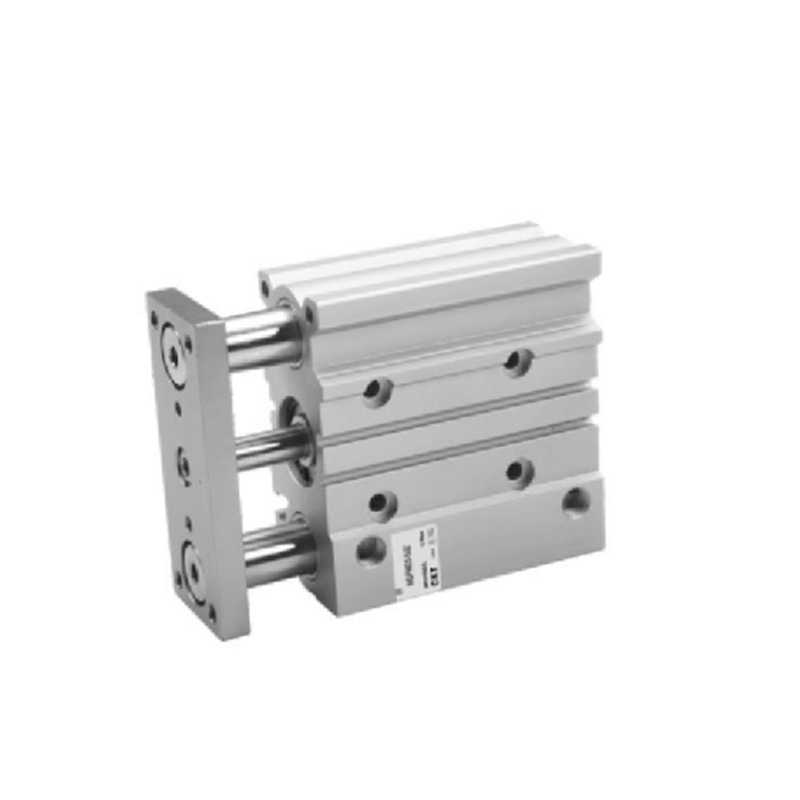
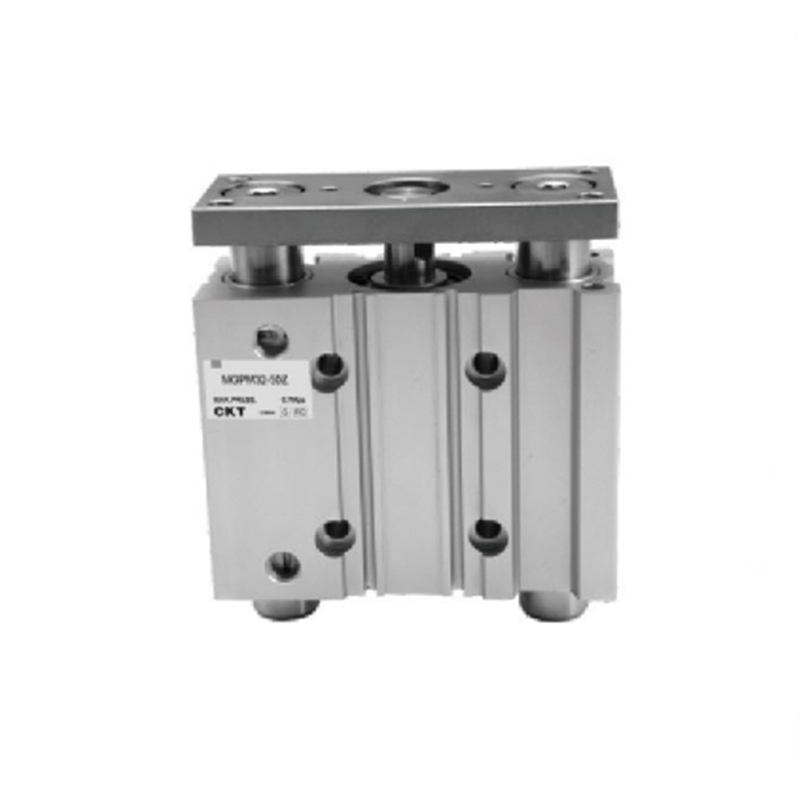
Xi lanh khí tác động kép được dẫn hướng sử dụng hai thanh dẫn hướng song song được nối với một tấm ách ở đầu thanh. Điều này giúp loại bỏ sự quay của thanh và giảm đáng kể độ lệch tải bên so với xi lanh một thanh tiêu chuẩn. Khi một ứng dụng liên quan đến lực ngang hoặc tải trọng mô men — chẳng hạn như cánh tay kẹp robot, thiết bị nâng thẳng đứng hoặc tấm dụng cụ phải song song chính xác — một xi lanh dẫn hướng sẽ ngăn pít-tông trôi khỏi trục. Ống lót bằng đồng hoặc ổ bi tuyến tính trong vỏ thanh dẫn hướng quyết định khả năng chịu tải và tuổi thọ sử dụng; thiết kế ống lót bằng đồng xử lý tải trọng bên nặng hơn trong khi các loại vòng bi mang lại ma sát thấp hơn ở tốc độ chu kỳ cao.
Xi lanh tác động kép không cần trục
Trong xi lanh tác động kép không cần trục, pít-tông truyền động vận chuyển bên ngoài dọc theo thân xi-lanh thay vì đẩy một thanh truyền ra từ một đầu. Việc không có thanh nhô ra có nghĩa là tổng chiều dài lắp đặt bằng chiều dài hành trình thay vì gấp đôi chiều dài hành trình như với xi lanh thanh thông thường. Hiện có sẵn các xi lanh không trục được ghép từ hoặc được ghép bằng cơ khí, với loại được ghép nối xử lý tải trọng bên cao hơn đáng kể. Có thể đạt được chiều dài hành trình lên tới 5.000 mm trở lên, khiến cho xi lanh tác động kép không cần thanh trở thành lựa chọn tiêu chuẩn để xử lý vật liệu di chuyển dài, cầu trượt và hệ thống chuyển tuyến tính.
Xi lanh tác động kép quay
Bộ truyền động quay sử dụng nguyên lý tác động kép để tạo ra chuyển động đầu ra góc (quay) thay vì chuyển động tuyến tính. Xi lanh khí tác động kép quay kiểu cánh gạt và bánh răng có thể tạo ra góc quay 90°, 180° hoặc 270° theo cả hai hướng, với công suất mô-men xoắn được điều khiển bởi áp suất không khí và diện tích cánh/pít-tông. Chúng được sử dụng rộng rãi trong dẫn động van, bảng chỉ số quay và khớp cổ tay robot.
Xi lanh tác động kép và xi lanh tác động đơn: So sánh thực tế
Sự lựa chọn giữa xi lanh tác động kép và xi lanh tác động đơn là một trong những quyết định phổ biến nhất trong thiết kế hệ thống khí nén. Cả hai đều sử dụng khí nén làm nguồn năng lượng, nhưng đặc tính hiệu suất của chúng khác nhau đáng kể trên một số khía cạnh.
| tham số | Xi lanh tác động kép | Xi lanh tác động đơn |
|---|---|---|
| Cơ chế hoàn trả | Khí nén | Lò xo, trọng lực hoặc tải trọng |
| Số lượng cổng | 2 | 1 |
| Lực theo cả hai hướng | Có (áp suất không khí đầy đủ cả hai chiều) | Không (lực phản hồi bị giới hạn bởi lò xo) |
| Tốc độ chu kỳ | Nhanh hơn (không khí truyền động cả hai hành trình) | Hành trình quay trở lại chậm hơn |
| Tính linh hoạt của chiều dài hành trình | Cao (có thể đánh dài) | Bị hạn chế (không gian lò xo làm giảm hành trình sử dụng được) |
| Tạo sự nhất quán trong cuộc sống | Nhất quán (kiểm soát áp suất không khí) | Suy thoái (mệt mỏi mùa xuân theo thời gian) |
| Độ phức tạp của van | Cần có van định hướng 4/2 hoặc 5/2 | Van 3/2 đơn giản hơn là đủ |
| Chi phí ban đầu | Cao hơn (van xi lanh phức tạp hơn) | Hạ xuống |
| Chi phí bảo trì dài hạn | Hạ xuống (no spring to replace) | Cao hơn (lò xo cần thay thế định kỳ) |
| Ứng dụng phù hợp nhất | Tự động hóa chu kỳ cao, hai chiều, chính xác | Nhiệm vụ đơn giản, chu kỳ thấp, một chiều |
Một điểm thường bị bỏ qua: xi lanh tác động đơn tiêu thụ ít khí nén hơn trong mỗi chu kỳ vì hành trình quay về sử dụng năng lượng lò xo dự trữ thay vì khí nén. Tuy nhiên, lực đối kháng của lò xo trong quá trình kéo dãn làm giảm lực đẩy hữu ích , và khi lò xo mỏi qua hàng chục nghìn chu kỳ, cả lực phản hồi và độ chính xác đều suy giảm. Xi lanh tác động kép duy trì hiệu suất ổn định bất kể số lượng chu kỳ - làm cho nó trở thành giải pháp tiết kiệm chi phí hơn trong thời gian hoạt động nhiều năm cho bất kỳ ứng dụng nào chạy nhiều ca mỗi ngày.
Ứng dụng công nghiệp của xi lanh khí tác động kép
Xi lanh tác động kép xuất hiện ở hầu hết mọi lĩnh vực sản xuất và chế biến hiện đại. Sau đây là các lĩnh vực ứng dụng có khối lượng lớn nhất, cùng với các trường hợp sử dụng cụ thể minh họa lý do tại sao truyền động chạy bằng khí nén hai chiều lại là giải pháp được ưu tiên.
Dây chuyền lắp ráp và sản xuất tự động
Trên dây chuyền lắp ráp tốc độ cao, xi lanh khí tác động kép điều khiển chuyển động đẩy và kéo của các bộ phận gắp và đặt, bộ phận nạp bộ phận, bộ thoát và các thanh trượt chuyển. Tốc độ chu kỳ từ 60 đến 120 hành trình mỗi phút là phổ biến và chuyển động lặp lại, chính xác của xi lanh khí tác động kép đảm bảo định vị bộ phận nhất quán ở mỗi chu kỳ. Một sai lệch duy nhất gây ra bởi độ hồi xuân không nhất quán - như xảy ra với các xi lanh tác động đơn bị mòn - có thể dẫn đến các cụm lắp ráp bị loại bỏ và thời gian ngừng hoạt động tốn kém.
Máy đóng gói và in ấn
Việc lắp hộp, gấp nắp, dán kín và điều chỉnh con lăn trong dây chuyền đóng gói đều dựa vào xi lanh tác động kép. Điều khiển hai chiều cho phép một xi lanh đơn vừa mở và đóng nắp, thay vì yêu cầu hai bộ truyền động riêng biệt. Trong máy in, các xi lanh điều chỉnh khe hở con lăn phải cung cấp lực bằng nhau theo cả hướng ép và hướng nhả - một yêu cầu mà chỉ có thiết kế tác động kép mới có thể đáp ứng một cách nhất quán.
Kẹp, ép và giữ vật cố định
Các thiết bị cố định máy công cụ, đồ gá hàn và trạm lắp máy ép sử dụng xi lanh khí tác động kép để tác dụng lực kẹp ổn định và sau đó nhả phôi dưới điều khiển khí nén dương. Kẹp hồi xuân có thể không nhả ra nếu lò xo bị yếu hoặc nếu áp suất ngược ở phía thanh ngăn cản lò xo vượt qua tải trọng. Một xi lanh tác động kép tác dụng lực giải phóng dương từ nguồn cung cấp không khí, loại bỏ hoàn toàn chế độ hỏng hóc này.
Hệ thống phân loại và phân loại băng tải
Cổng chuyển hướng, tay đẩy và bộ thoát dừng/đi trên dây chuyền phải quay vòng nhanh chóng và có thể dự đoán được theo cả hai hướng. Xi lanh khí tác động kép xử lý các ứng dụng này ở tốc độ mà xi lanh hồi xuân không thể duy trì một cách đáng tin cậy. Ví dụ: trong hệ thống phân loại xử lý 200 gói hàng mỗi giờ, mỗi xi lanh chuyển hướng có thể quay vòng 3–4 lần mỗi phút - hơn 6.000 chu kỳ mỗi ngày. Hiệu suất ổn định ở các số chu kỳ này đòi hỏi chuyển động bền bỉ, không bị suy giảm của thiết kế tác động kép.
Robotics và công cụ cuối cánh tay
Robot cộng tác và cánh tay robot công nghiệp thường sử dụng xi lanh tác động kép nhỏ gọn trong dụng cụ ở đầu cánh tay của chúng cho các chức năng đóng/mở kẹp, cơ chế thay đổi dụng cụ và khớp nối cổ tay. Thân nhôm nhẹ của xi lanh nhỏ gọn ISO 21287 rất quan trọng trong chế tạo robot, trong đó mỗi gam khối lượng cuối cánh tay đều làm giảm khả năng tải trọng. Một xi lanh khí tác động kép nhỏ gọn có đường kính 25 mm có thể nặng dưới 100 g trong khi vẫn cung cấp lực đẩy trên 265 N ở áp suất 6 bar — một tỷ lệ lực trên trọng lượng tuyệt vời cho các ứng dụng robot.
Công nghiệp nặng: Thiết bị làm đất và xây dựng
Trong khi xi lanh tác động kép bằng khí nén chiếm ưu thế trong tự động hóa công nghiệp nhẹ đến trung bình thì xi lanh tác động kép thủy lực là xương sống của máy móc hạng nặng. Cần máy xúc và tay gầu, lưỡi máy ủi, cần trục và hệ thống lái đều phụ thuộc vào xi lanh tác động kép thủy lực để cung cấp lực hai chiều lớn cần thiết. Một xi lanh tác động kép thủy lực có lỗ khoan 160 mm hoạt động ở áp suất 250 bar có thể tạo ra lực kéo dài hơn 500 kN - vượt xa khả năng của bất kỳ xi lanh khí nén nào ở áp suất không khí công nghiệp thông thường.
Cách chọn xi lanh tác động kép phù hợp cho ứng dụng của bạn
Việc lựa chọn một xi lanh khí tác động kép đòi hỏi phải làm việc thông qua một số thông số một cách có hệ thống. Việc bỏ qua bất kỳ bước nào trong số này sẽ dẫn đến xi lanh có kích thước nhỏ hơn và bị treo khi tải hoặc xi lanh có kích thước quá lớn gây lãng phí khí nén và làm tăng chi phí.
- Xác định lực cần thiết: Tính toán tải trọng cần di chuyển, bao gồm trọng lượng của nó, lực ma sát và mọi lực đối lập như lò xo hoặc lực cản của dụng cụ. Thêm giới hạn an toàn 25–30% để đạt được lực đẩy yêu cầu tối thiểu. Sử dụng giá trị này để tính toán lại kích thước lỗ khoan tối thiểu ở áp suất nguồn cung cấp sẵn có của bạn.
- Xác định chiều dài hành trình: Đo khoảng cách tải phải di chuyển. Thêm khoảng trống cho bất kỳ giá đỡ hoặc khớp nối thanh nào. Đối với các hành trình dài hơn khoảng 10 lần đường kính lỗ khoan, hãy xác minh rằng thanh sẽ không bị oằn dưới tải trọng nén bằng cách sử dụng công thức mất ổn định cột Euler hoặc biểu đồ hành trình của nhà sản xuất.
- Đặt tốc độ hoạt động: Xác định thời gian chu kỳ cần thiết. Tính toán tốc độ dòng khí tối thiểu cần thiết để lấp đầy khoang (nắp cuối) lớn hơn trong thời gian gia hạn có sẵn. Kích thước đường ống cung cấp, phụ kiện và van điều khiển lưu lượng để cung cấp tốc độ dòng chảy này mà không tạo ra sự sụt giảm áp suất quá mức.
- Chọn kiểu lắp: Các kiểu lắp tiêu chuẩn ISO bao gồm chân (FA), mặt bích (FB/FF), trục (TC/TB) và khoan (CA/CB). Việc lắp đặt phải hỗ trợ trọng lượng của xi lanh và phản lực mà không gây ra mômen uốn trên thanh. Các giá đỡ khoan và trục cho phép xi lanh quay và được ưu tiên khi đường dẫn tải có sự thay đổi góc.
- Đánh giá điều kiện môi trường: Xi lanh tiêu chuẩn có vòng đệm NBR hoạt động từ −10°C đến 80°C. Các biến thể thùng thép không gỉ và vòng đệm FKM có nhiệt độ từ −20°C đến 150°C và chống lại nhiều hóa chất. Môi trường tẩy rửa yêu cầu kết cấu không gỉ và thiết kế đầu thanh bịt kín để ngăn nước xâm nhập.
- Xác minh việc tuân thủ ISO: Đối với các môi trường công nghiệp nơi mà các tiêu chuẩn an toàn và khả năng thay thế lẫn nhau là quan trọng, hãy xác nhận xi lanh tác động kép đáp ứng ISO 15552 (tiêu chuẩn), ISO 21287 (nhỏ gọn) hoặc ISO 6432 (thu nhỏ) nếu phù hợp. Có thể hoán đổi xi lanh tuân thủ ISO từ các nhà sản xuất khác nhau mà không cần sửa đổi giá đỡ, đường ống hoặc van điều khiển.
- Chọn phương pháp cảm biến vị trí: Xi lanh piston từ tính cho phép các công tắc gần sậy, hiệu ứng Hall hoặc trạng thái rắn gắn bên ngoài để phát hiện các vị trí cuối hành trình mà không xuyên qua thành xi lanh. Đây là giải pháp tiêu chuẩn để tích hợp với PLC và bộ điều khiển tự động hóa. Xác nhận loại khe gắn công tắc (khe T, khe C hoặc dải) phù hợp với cảm biến ưa thích của bạn.
Các phương pháp bảo trì tốt nhất cho xi lanh khí tác động kép
Một xi lanh tác động kép được bảo trì tốt có thể thực hiện hàng chục triệu chu kỳ trước khi yêu cầu thay thế phốt. Các biện pháp bảo trì sau đây giúp cho xi lanh hoạt động ổn định giữa các khoảng thời gian bảo dưỡng theo kế hoạch.
Chất lượng không khí: Yếu tố quan trọng nhất
Khí nén bị nhiễm bẩn là nguyên nhân chính gây mòn phớt sớm và hỏng xi lanh. Nguồn cung cấp không khí cho bất kỳ xi lanh khí tác động kép nào đều phải được lọc, làm khô và trong một số trường hợp được bôi trơn. Một bộ FRL tiêu chuẩn (Bộ lọc-Bộ điều chỉnh-Bôi trơn) được lắp đặt ở thượng nguồn của mỗi đảo van hoặc dãy xi lanh lọc các hạt có kích thước 5–25 micron, giảm độ ẩm, điều chỉnh áp suất cung cấp đến giá trị làm việc chính xác (thường là 4–8 bar) và bổ sung thêm chất bôi trơn dạng phun sương dầu cho các xi lanh không được chỉ định là không bôi trơn. Nhiều xi lanh khí tác động kép hiện đại sử dụng phớt được bôi trơn trước và không cần phun sương dầu - hãy kiểm tra thông số kỹ thuật của nhà sản xuất trước khi thêm chất bôi trơn vào xi lanh không bôi trơn, vì nó có thể gây phồng rộp.
Khoảng thời gian kiểm tra trực quan
Kiểm tra từng xi lanh tác động kép sau mỗi 500.000 chu kỳ hoặc ba tháng một lần (tùy điều kiện nào đến trước) để phát hiện các dấu hiệu hao mòn sau:
- Rò rỉ không khí dọc theo cần piston (biểu thị vòng đệm thanh piston bị mòn hoặc vòng đệm gạt nước bị hỏng)
- Rò rỉ không khí tại các phụ kiện cổng (biểu thị các phụ kiện lỏng lẻo hoặc vòng chữ O của cổng bị hỏng)
- Có thể nhìn thấy vết xước hoặc vết rỗ trên bề mặt thanh tiếp xúc (bị mài mòn trong nguồn cung cấp không khí hoặc cần gạt nước bị hỏng)
- Hoạt động chậm chạp hoặc tốc độ giảm (đường dẫn dòng chảy bị hạn chế, áp suất ngược quá mức hoặc ma sát vòng đệm do vòng đệm bị phồng)
- Tiếng ồn tác động cuối hành trình quá mức (van kim đệm cần điều chỉnh lại)
Thay thế con dấu
Hầu hết các nhà sản xuất lớn đều cung cấp bộ đệm kín xi lanh chứa tất cả các vòng đệm cần thiết cho một cuộc đại tu toàn diện - vòng đệm piston, vòng đệm thanh truyền, vòng đệm gạt nước và vòng chữ O cổng. Khi thay thế các vòng đệm trong xi lanh tác động kép, luôn thay cả bộ vòng đệm thay vì các vòng đệm riêng lẻ, vì độ mòn của vòng đệm không đều gây ra ma sát chênh lệch góp phần gây ra các vấn đề về căn chỉnh. Bôi trơn nhẹ các vòng đệm mới bằng mỡ sạch tương thích với vật liệu bịt kín trước khi lắp đặt. Lắp lại các nắp cuối theo thông số mô-men xoắn của nhà sản xuất để tránh nén quá mức các vòng chữ O tĩnh, có thể khiến các vòng đệm bị đùn ra dưới áp suất.
Kiểm tra thanh và thùng
Khi xi lanh được tháo rời để thay thế con dấu, hãy kiểm tra thanh xem có bị hư hỏng bề mặt không. Các vết ăn mòn nhỏ hoặc vết xước sâu hơn 0,1 mm là đủ để phá hủy vòng đệm thanh mới trong thời gian sử dụng ngắn. Thanh bị hư hỏng bề mặt nên được mạ lại bằng crom cứng hoặc thay thế thay vì lắp lại bằng gioăng mới. Tương tự, cần kiểm tra lỗ khoan của thùng xi lanh để ghi điểm; phép đo lỗ khoan có thể định lượng độ mòn và xác định xem thùng có nằm trong giới hạn bảo dưỡng của nhà sản xuất hay không.
Điều chỉnh đệm sau khi bảo trì
Sau khi thay thế vòng đệm hoặc lắp đặt lại xi lanh khí tác động kép, hãy điều chỉnh lại các van kim đệm cuối với xi lanh chạy ở áp suất vận hành tối đa. Bắt đầu với van kim mở hoàn toàn (đệm tối thiểu) và đóng dần dần trong khi quan sát trạng thái cuối hành trình. Cài đặt chính xác sẽ tạo ra quá trình giảm tốc mượt mà mà không có tác động rõ rệt ở cả hai đầu hành trình. Van đệm quá chặt làm chậm thời gian chu kỳ một cách không cần thiết; van không được siết chặt cho phép tác động của piston làm tăng tốc độ mài mòn của nắp cuối và vòng đệm.
Các vấn đề thường gặp với xi lanh tác động kép và cách khắc phục chúng
Ngay cả những xi lanh khí tác động kép được bảo trì tốt cũng gặp phải vấn đề theo thời gian. Việc nhận ra sớm những vấn đề này sẽ ngăn chặn các lỗi xảy ra thành các vấn đề hệ thống rộng hơn.
Xi lanh không mở rộng hoặc rút lại
Đầu tiên hãy kiểm tra van điều khiển hướng. Xác nhận van đang nhận tín hiệu kích hoạt (tín hiệu điện cho van điện từ, không khí thí điểm cho van thí điểm khí nén). Xác minh sự dịch chuyển của van bằng cách lắng nghe tiếng tách hoặc kiểm tra dòng chảy tại cổng xả. Nếu van hoạt động nhưng xi lanh không di chuyển, hãy kiểm tra áp suất cung cấp tại cổng xi lanh - đồng hồ đo áp suất được lắp đặt tại cổng sẽ nhanh chóng xác định xem sự cố xảy ra ở thượng nguồn (mất nguồn cung cấp) hay bên trong xi lanh (pít-tông bị kẹt, vòng đệm bị hỏng khiến cả hai buồng cân bằng áp suất).
Xi lanh di chuyển chậm hoặc mất tốc độ giữa hành trình
Vận hành chậm thường là do đường ống hoặc phụ kiện có kích thước nhỏ, van điều khiển lưu lượng đóng một phần hoặc không khí bị ô nhiễm gây ra hiện tượng phồng rộp và tăng ma sát. Kiểm tra từng hạn chế tiềm ẩn theo thứ tự từ máy nén ra ngoài. So sánh đồng hồ đo áp suất - áp suất nguồn cung cấp ngược dòng so với áp suất động tại cổng trong khi chuyển động - cho biết liệu có xảy ra sụt áp trong mạch cung cấp hay không. Ma sát của phốt bên trong có thể được xác nhận bằng cách tháo rời và vuốt ve piston bằng tay; nó phải di chuyển tự do trong toàn bộ hành trình chỉ bằng áp lực của tay trong một xi lanh hoạt động chính xác.
Rò rỉ không khí bên ngoài tại thanh
Rò rỉ qua phốt thanh là vấn đề bảo trì phổ biến nhất với xi lanh tác động kép. Các nguyên nhân chính là hư hỏng bề mặt thanh truyền (tạo ra đường rò rỉ mà phớt không thể khắc phục), bịt cứng do nhiệt hoặc dầu không tương thích và phớt bị đùn do áp suất cung cấp quá cao. Xác nhận áp suất cung cấp nằm trong phạm vi định mức của xi lanh, kiểm tra bề mặt thanh xem có bị hư hỏng không và thay thế vòng đệm thanh và vòng đệm gạt nước như một bộ.
Rò rỉ bên trong (Xi lanh trôi khi có tải)
Nếu một xi lanh tác động kép trôi đi - nghĩa là piston di chuyển chậm khi van ở vị trí giữ - rò rỉ bên trong qua phốt piston đang cho phép không khí áp suất cao đi từ buồng áp suất cao sang buồng áp suất thấp. Điều này được xác định bằng cách ngắt kết nối phía xả của van khỏi cổng xi lanh và cảm nhận luồng không khí - không khí rò rỉ sẽ thoát ra khỏi đường xả của buồng áp suất thấp. Thay thế bộ phốt piston để khắc phục tình trạng này.
Các tiêu chuẩn và thông số kỹ thuật của xi lanh tác động kép cần biết
Việc chỉ định xi lanh khí tác động kép theo tiêu chuẩn chính xác sẽ đảm bảo khả năng tương thích với các thành phần hệ thống hiện có, đơn giản hóa việc tìm nguồn thay thế và xác nhận ngưỡng hiệu suất và an toàn tối thiểu.
- ISO 15552 - Tiêu chuẩn cơ bản cho xi lanh khí nén tác động kép công suất trung bình. Chỉ định kích thước lỗ khoan (32, 40, 50, 63, 80, 100, 125, 160, 200, 250, 320 mm), kích thước lắp đặt, kích thước ren cổng và ren đầu thanh. Xi lanh từ bất kỳ nhà sản xuất nào tuân thủ ISO 15552 đều có thể được lắp đặt thay thế cho nhau.
- ISO 21287 - Tiêu chuẩn xi lanh nhỏ gọn. Che phủ kích thước lỗ khoan 20–100 mm với hành trình ngắn, tiết kiệm không gian cho phạm vi lắp đặt chặt chẽ.
- ISO 6432 - Tiêu chuẩn xi lanh thân tròn thu nhỏ cho kích thước lỗ khoan 8–25 mm. Phổ biến trong lắp ráp điện tử và tự động hóa quy mô nhỏ.
- ISO 15552 / CNOMO — Nhiều nhà máy ô tô Châu Âu chỉ định các xi lanh CNOMO (tiêu chuẩn nhà sản xuất ô tô Pháp) có kích thước giống hệt với ISO 15552 nhưng có thêm yêu cầu về chất lượng và khả năng truy xuất nguồn gốc.
- NFPA T3.6.7 — Tiêu chuẩn tương đương của Hoa Kỳ dành cho xi lanh khí nén hạng trung, được sử dụng rộng rãi trong các ứng dụng công nghiệp ở Bắc Mỹ. Các điểm tương đồng về kích thước với ISO 15552 nhưng có một số khác biệt về tiêu chuẩn luồng cổng (NPT so với số liệu).
- Phạm vi áp suất hoạt động — Xi lanh tác động kép khí nén tiêu chuẩn được định mức cho 1–10 bar (0,1–1,0 MPa). Phạm vi hoạt động phổ biến nhất trong môi trường công nghiệp là 4–8 bar. Việc vượt quá áp suất định mức sẽ làm tăng tốc độ mòn của phốt và có nguy cơ hỏng nắp cuối.
- Phạm vi nhiệt độ — Vòng đệm NBR tiêu chuẩn hoạt động từ −10°C đến 80°C. Các biến thể con dấu FKM nhiệt độ cao mở rộng giới hạn trên lên 150°C. Các ứng dụng ở nhiệt độ thấp yêu cầu hiệu suất đáng tin cậy dưới −10°C nên chỉ định phớt EPDM hoặc silicone.