

Một tế bào lắp ráp tốc độ cao chạy tốt trong một tuần và bắt đầu mất thời gian chu kỳ vào tuần tiếp theo hiếm khi xảy ra lỗi xi lanh. Thông thường, sự cố nằm ở bộ điều chỉnh bộ lọc có kích thước nhỏ, khớp nối bị rò rỉ hoặc van điện từ không bao giờ được xếp hạng cho chu kỳ hoạt động. Hiệu suất của thiết bị tự động hóa khí nén phụ thuộc vào mọi bộ phận trong đường dẫn khí làm việc cùng nhau, từ đầu ra của máy nén đến bộ phận tác động cuối. Nếu đặc điểm kỹ thuật của bất kỳ phần tử đơn lẻ nào sai thì chi phí sẽ không xảy ra ngay lập tức; nó xuất hiện trong nhiều tháng vì chu kỳ chậm hơn, mức tiêu thụ không khí cao hơn và thời gian ngừng hoạt động không thể đoán trước. Lựa chọn các bộ phận khí nén theo cách tiếp cận có hệ thống, thay vì thay thế từng bộ phận một, là cách nhanh nhất để làm cho dây chuyền trở nên đáng tin cậy hơn.
Hướng dẫn này dựa trên những hiểu biết sâu sắc từ 23 năm sản xuất linh kiện khí nén tại Khí nén CKT , nơi có hơn 20.000 bộ phận bán thành phẩm và 90% quy trình xử lý nội bộ cung cấp khả năng tiếp xúc trực tiếp với hoạt động trong thế giới thực của van, xi lanh, máy tạo chân không và bộ phận chuẩn bị không khí. Chúng tôi trả lời ba câu hỏi: điều gì làm cho hệ thống khí nén trở nên đáng tin cậy, thành phần nào quan trọng nhất đối với từng ứng dụng và cách các nhóm mua sắm có thể tránh những sai sót dẫn đến việc bảo trì sớm.
Thiết bị tự động hóa khí nén: Chế độ xem hệ thống
Khí nén di chuyển một chặng đường dài trước khi nó hoạt động. Nó rời khỏi máy nén, làm mát trong bộ làm mát sau, được lọc, đi qua bộ điều chỉnh áp suất, nhận dầu bôi trơn, đến van điều khiển hướng, di chuyển qua ống và chỉ sau đó đi vào bộ truyền động. Đường bao hiệu suất của toàn bộ dây chuyền được xác định bởi liên kết yếu nhất trong chuỗi đó. Một xi lanh có đường kính 50 mm có thể đẩy với một lực đủ lớn, nhưng nếu bộ điều chỉnh áp suất không có kích thước chính xác thì việc giảm áp suất khi có tải sẽ khiến hành trình bị chậm lại. Van điện từ hiệu quả sẽ không phù hợp nếu bộ lọc bị tắc vì van sẽ không nhận đủ lượng không khí.
| mô-đun | Thành phần tiêu biểu | Tác động hiệu suất |
|---|---|---|
| Chuẩn bị không khí | Bộ lọc, bộ điều chỉnh, chất bôi trơn | Ngăn ngừa ô nhiễm, duy trì áp suất ổn định, kiểm soát bôi trơn |
| Điều khiển hướng | Van điện từ, van khí, van tay | Xác định tốc độ phản hồi và độ tin cậy của chu kỳ |
| Kích hoạt | Xi lanh, kẹp, thiết bị truyền động quay | Chuyển đổi áp suất thành chuyển động cơ học và lực |
| Xử lý chân không | Máy tạo chân không, cốc hút, bộ lọc chân không | Cho phép chọn và đặt bộ phận không phá hủy |
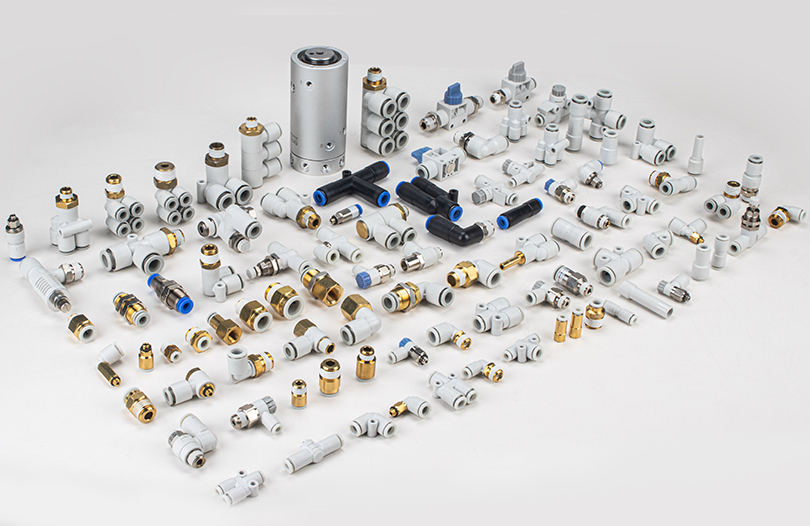
| Phụ kiện | Phụ kiện, bộ phận giảm thanh, ống, bộ đệm | Ảnh hưởng đến tốc độ rò rỉ, tiếng ồn và hao mòn linh kiện |
Chế độ xem hệ thống giúp ích theo một cách thực tế: khi lỗi xuất hiện, nguyên nhân thường nằm cách triệu chứng một mô-đun. Nếu lực kẹp trên đường chân không yếu đi, vấn đề có thể nằm ở máy tạo chân không, bộ lọc chân không bị tắc hoặc cốc hút bị mòn. Chỉ thay cốc mà không kiểm tra áp suất ngược dòng là nguyên nhân phổ biến nhất gây ra lỗi lặp lại trên dây chuyền tự động.
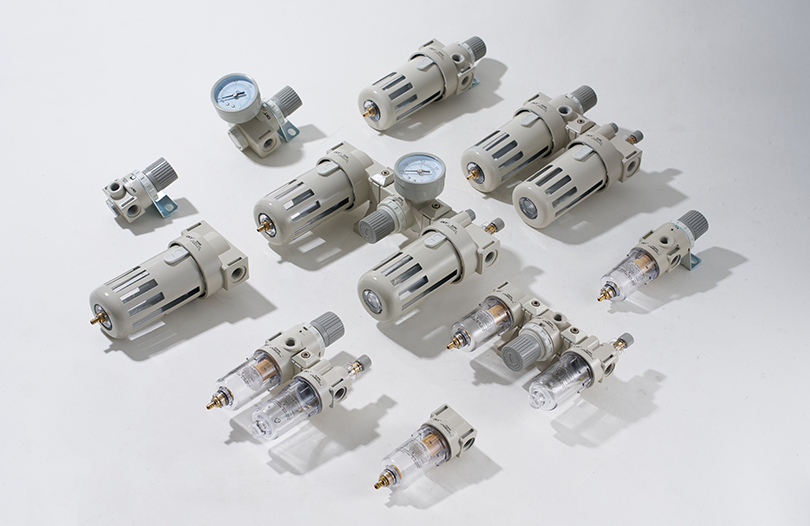
Chuẩn bị không khí: F.R.L. Đơn vị là tuyến phòng thủ đầu tiên
Theo ISO 8573-1, tiêu chuẩn quốc tế về chất lượng khí nén, khí nén được phân loại theo nồng độ hạt rắn, hàm lượng nước và hàm lượng dầu. Hầu hết các hệ thống khí nén công nghiệp tùy ý cung cấp không khí với kích thước hạt có thể làm hỏng các vòng đệm theo thời gian. Không khí chưa khô đi vào xi lanh hoặc van điện từ tạo ra sự ngưng tụ bên trong các khoang kim loại, dẫn đến rỉ sét và dính các ống cuộn trong môi trường đông lạnh hoặc cài đặt tiêu chuẩn của nhà máy. Chất bôi trơn thêm sương mù dầu để giảm ma sát, nhưng chất bôi trơn và tốc độ dòng chảy phù hợp mới là vấn đề quan trọng.
Một F.R.L. được lựa chọn tốt. đơn vị đóng vai trò là tuyến phòng thủ đầu tiên. Bộ lọc bảo vệ các bộ phận hạ lưu khỏi bụi, rỉ sét và ngưng tụ. Bộ điều chỉnh duy trì mức áp suất mà bộ truyền động được thiết kế để thực hiện. Chất bôi trơn đảm bảo rằng các bộ phận chuyển động bên trong van và xi lanh nhận được sương dầu được kiểm soát. Mỗi chức năng này góp phần tạo ra một kết quả đơn giản: hiệu suất ổn định qua hàng triệu chu kỳ.
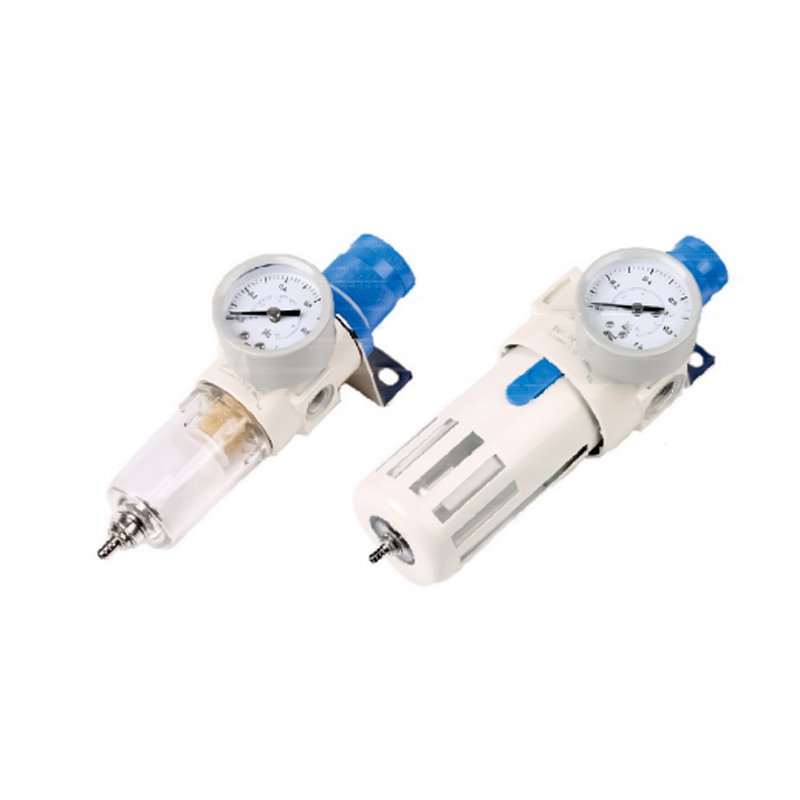 Bộ lọc điều chỉnh áp suất dòng AFR/BFR cho F.R.L đáng tin cậy Lựa chọn Bộ điều chỉnh bộ lọc nhỏ gọn này có mức giảm áp suất nhỏ và khả năng tách nước cao, có cơ chế tự khóa để duy trì áp suất cài đặt. Phạm vi điều chỉnh rộng của nó hỗ trợ phù hợp với yêu cầu về áp suất và dòng chảy hạ lưu. Xem sản phẩm →
Điểm lựa chọn cho F.R.L. đơn vị thường bị hiểu lầm. Tốc độ dòng chảy là thông số đầu tiên cần kiểm tra. Bộ điều chỉnh bộ lọc quá nhỏ sẽ gây ra sụt áp quá mức khi hệ thống hoạt động hết công suất. Hướng dẫn tiêu chuẩn là định cỡ F.R.L. ít nhất 20 phần trăm trên tổng yêu cầu về lưu lượng của tất cả các bộ truyền động hạ lưu chạy đồng thời. Phạm vi điều chỉnh áp suất cũng phải phù hợp với áp suất làm việc của máy. Đối với đường dây chạy ở tốc độ 0,5 MPa, bộ điều chỉnh phải có phạm vi điều chỉnh rộng hơn giá trị yêu cầu để điểm đặt không nằm ở cực cuối của nhịp.
- Kích thước lỗ lọc: 40 μm là phổ biến cho mục đích chung; 5 μm được sử dụng cho máy chính xác hoặc máy có chu kỳ cao.
- Độ nhạy của bộ điều chỉnh: các mô hình tốt hơn duy trì áp suất ổn định dưới sự thay đổi dòng chảy động.
- Chất bôi trơn: tốc độ nhỏ giọt phải được điều chỉnh theo kích thước xi lanh và tần số chu kỳ.
Một lỗi phổ biến là đặt F.R.L. quá xa đường phân phối. Khoảng cách xa giữa bộ điều chỉnh và van định hướng làm tăng độ trễ áp suất và gây ra tốc độ xi lanh không nhất quán. Càng gần F.R.L. đến khu vực làm việc thì áp suất được kiểm soát càng chính xác.
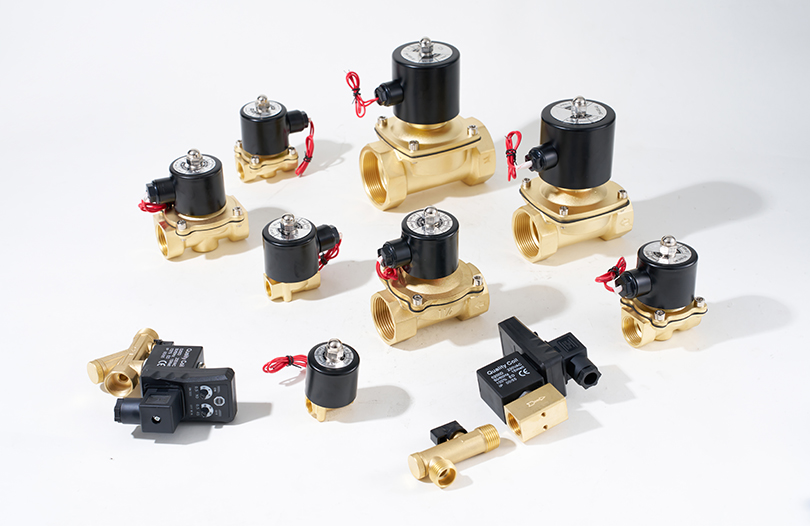
Điều khiển hướng: Van điện từ và tiêu chí lựa chọn
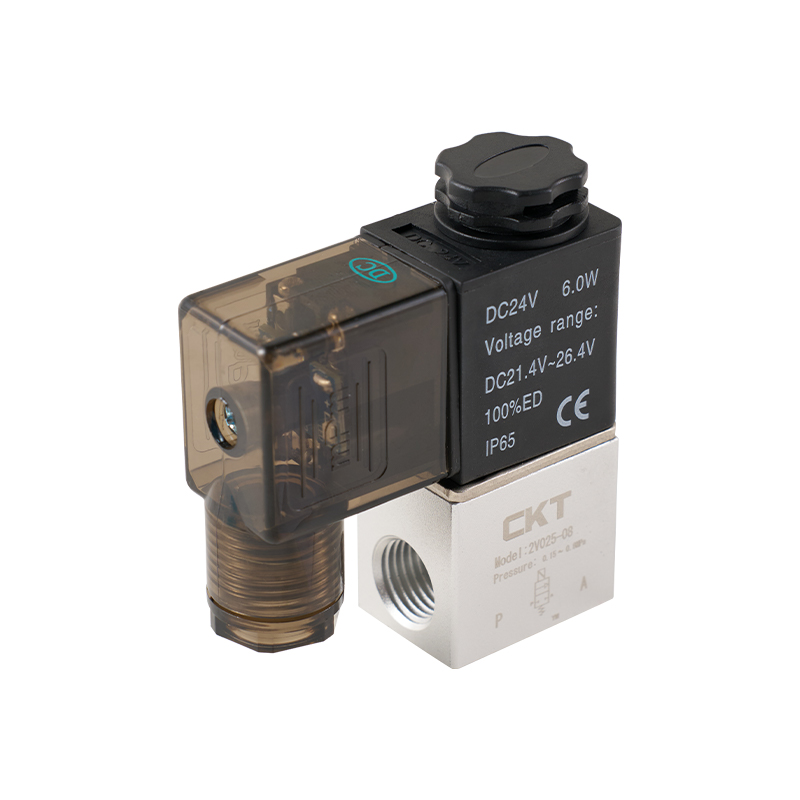
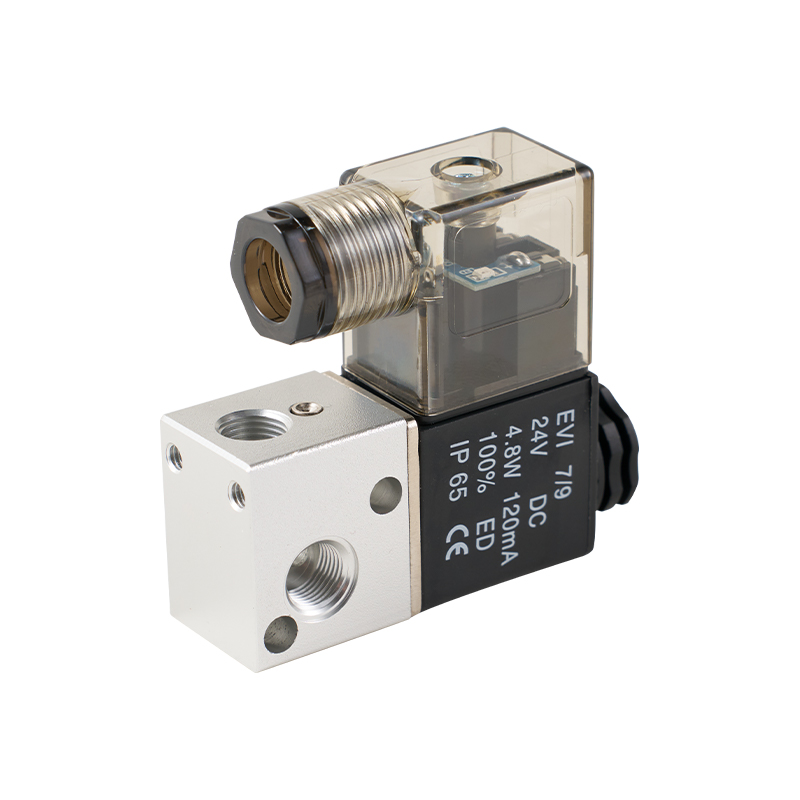
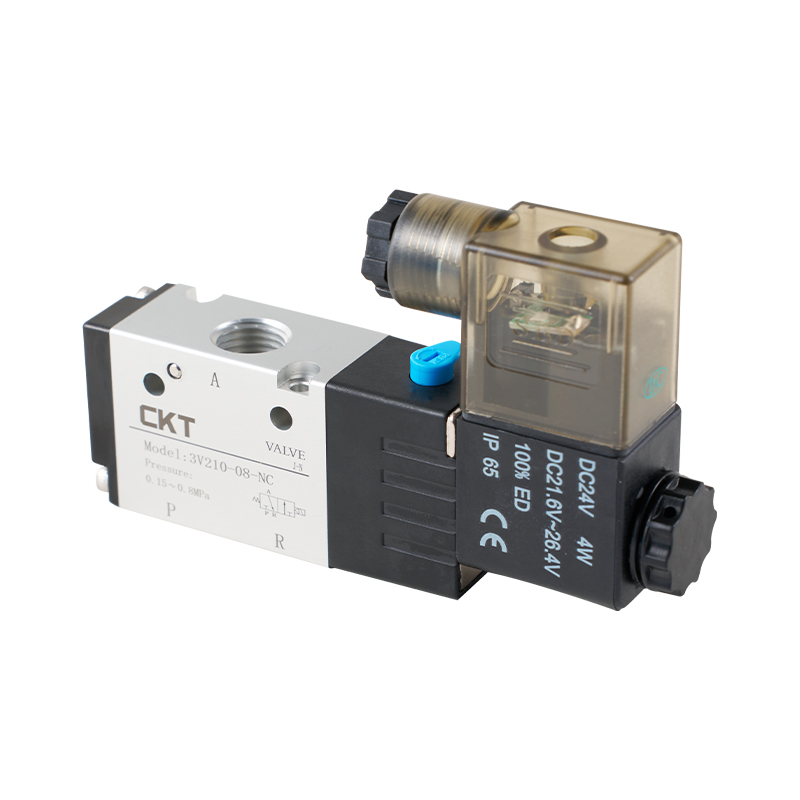
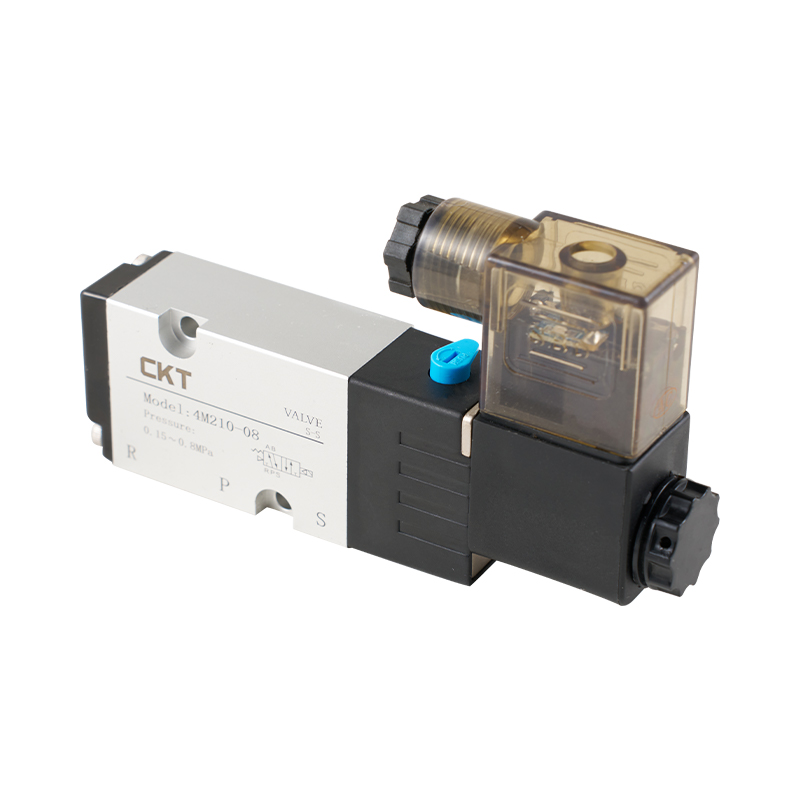
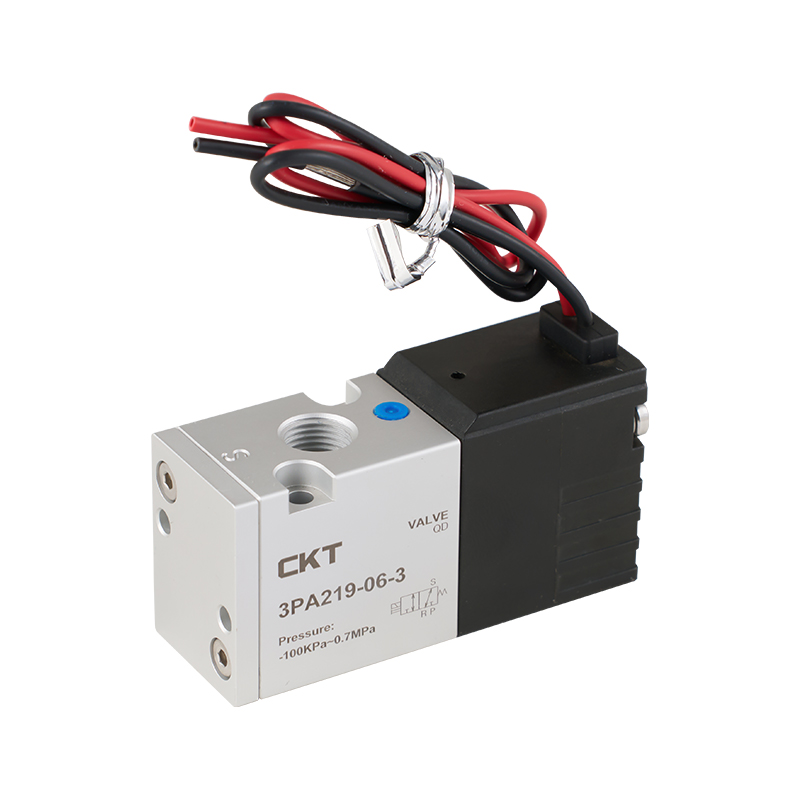
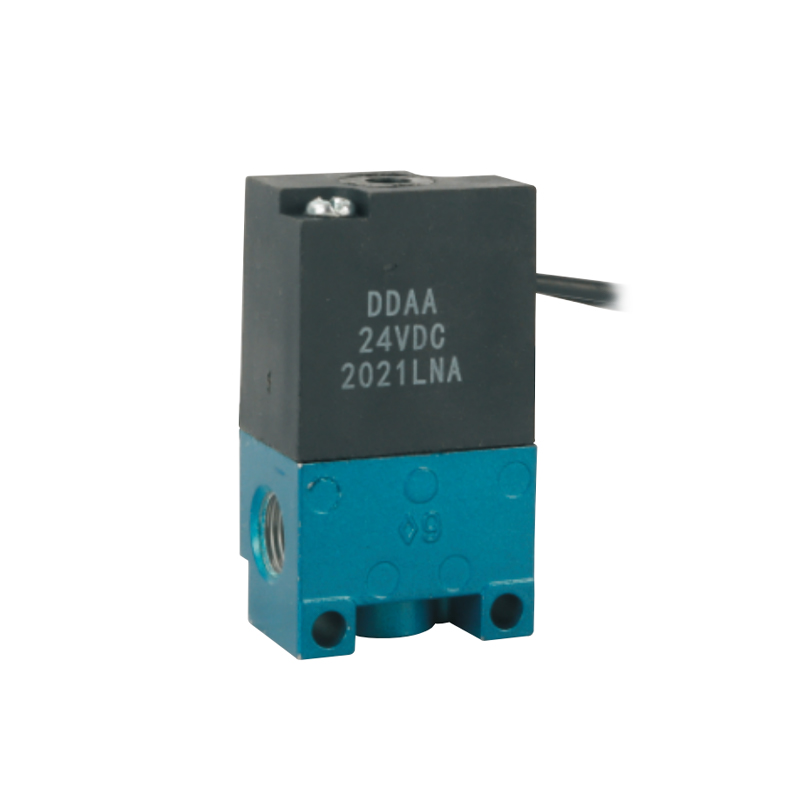
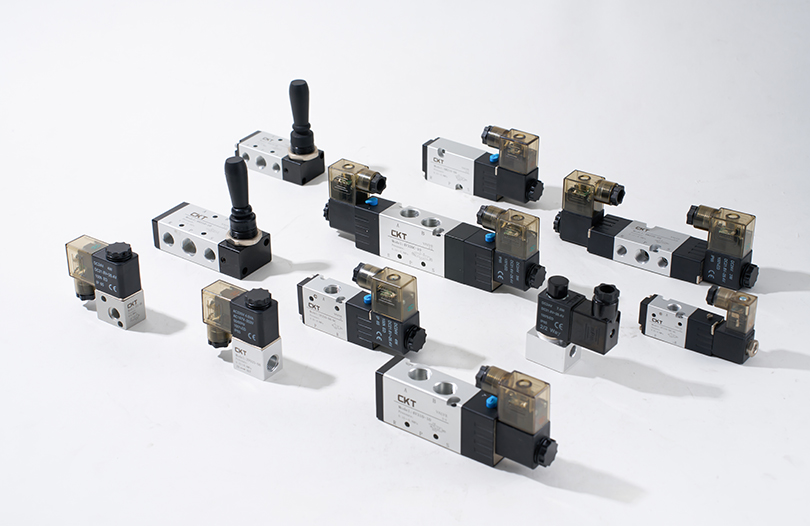
Van điều khiển hướng cho biết xi lanh phản ứng nhanh như thế nào và nó giữ vị trí của nó trong bao lâu. Hai công trình cơ bản là tác động trực tiếp và vận hành thí điểm. Van tác động trực tiếp di chuyển ống chỉ hoặc pít tông bằng điện từ và thường có thời gian phản hồi thấp hơn đối với các ứng dụng dòng chảy nhỏ. Các van vận hành bằng thí điểm sử dụng tín hiệu thí điểm để di chuyển ống cuộn chính, cho phép tốc độ dòng chảy cao hơn mà không tiêu thụ điện năng cuộn dây quá mức.
Thông số kỹ thuật quan trọng nhất là hệ số Cv (hệ số dòng chảy). Cv cao hơn có nghĩa là van có thể truyền nhiều không khí hơn ở mức giảm áp suất nhất định. Nếu một xi lanh yêu cầu một lưu lượng nhất định để đạt được tốc độ mục tiêu, việc chọn một van có Cv quá thấp sẽ giới hạn tốc độ hành trình tối đa. Ví dụ, một xi lanh có lỗ khoan 32 mm với hành trình 100 mm ở 0,6 MPa có thể hoàn thành một chu trình nhanh chóng với van được định mức ở Cv 0,35, nhưng nếu Cv giảm xuống 0,2 thì thời gian hành trình có thể tăng từ 30 đến 40 phần trăm trong cùng điều kiện vận hành.
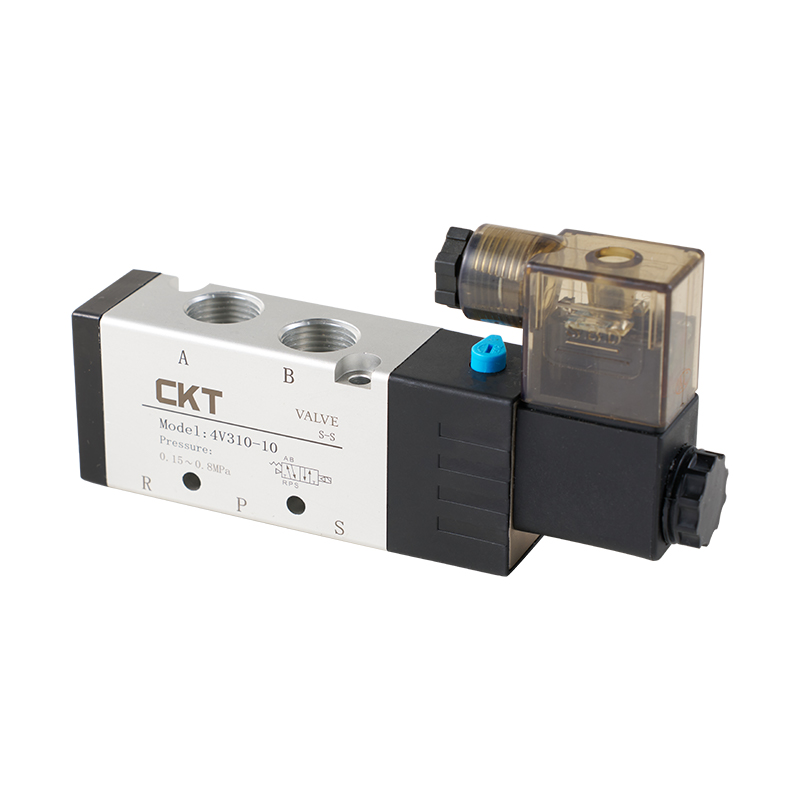
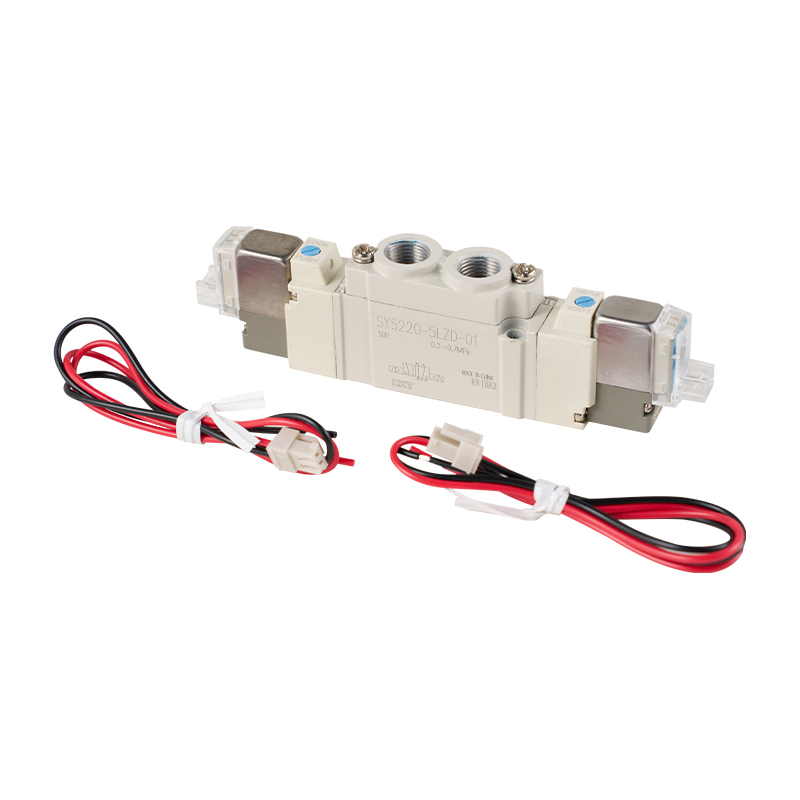
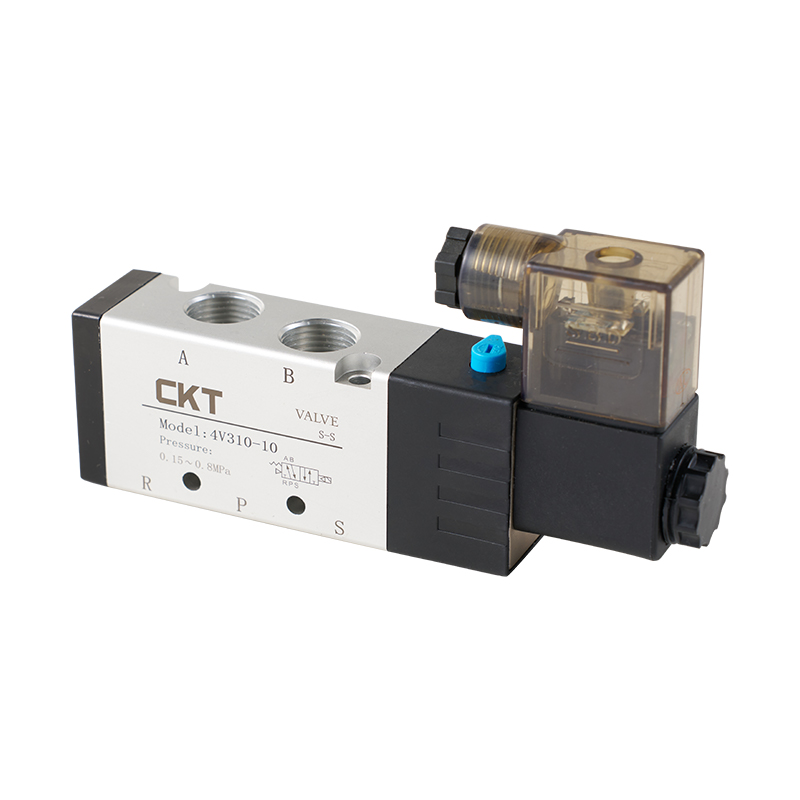 Van điện từ 5 chiều vận hành thí điểm dòng 4V với dòng chảy cao và phản ứng nhanh Dòng 4V cung cấp đệm kín cột trượt để giảm rò rỉ và phản ứng động, với các chức năng trung tâm ba vị trí tùy chọn. Xếp hạng Cv và khả năng truyền động nhanh làm cho nó phù hợp để điều khiển xi lanh chính xác. Xem sản phẩm →
Thời gian đáp ứng là một yếu tố quyết định khác trong các máy có chu kỳ cao. Van điện từ trong các ứng dụng khí nén thường phản hồi trong vòng 5 đến 20 mili giây, tùy thuộc vào điện áp, công suất cuộn dây và đường dẫn dòng chảy bên trong. Trong các thiết bị chạy liên tục ở ba chu kỳ mỗi giây, sự khác biệt giữa thời gian phản hồi 10 ms và 25 ms sẽ thay đổi biên độ chu kỳ nhiệm vụ khả dụng. Nếu thiết kế cơ chế được tính toán để có thời gian phản hồi ngắn hơn nhưng van chậm hơn thì máy có thể không đạt được công suất mong đợi. Đó là lý do tại sao CKT khuyến nghị xác nhận phản ứng và dòng chảy của van cùng với kích thước xi lanh trước khi mua.
| tham số | Phạm vi đề xuất | Tại sao nó quan trọng |
|---|---|---|
| yếu tố cv | 0,1 đến 1,5 tùy thuộc vào kích thước bộ truyền động | Xác định lưu lượng tối đa và do đó, tốc độ tối đa |
| Thời gian đáp ứng | 5 đến 20 mili giây | Ảnh hưởng trực tiếp đến thời gian chu kỳ của thiết bị xử lý |
| Điện áp và công suất | DC24V chung; Có sẵn AC110/220V | Ảnh hưởng đến mức tiêu thụ năng lượng và sự tích tụ nhiệt của cuộn dây |
| Lớp bảo vệ | IP40 trở lên cho phòng sạch, IP65 cho khu vực ẩm ướt | Ngăn chặn những thất bại khó lường trong môi trường khắc nghiệt |
Chất lượng lắp đặt cũng ảnh hưởng đến hiệu suất của van. Kết nối điện lỏng lẻo hoặc lỗi giảm căng thẳng gây ra hoạt động không liên tục của cuộn dây rất khó chẩn đoán. Tương tự, một bộ giảm âm bị thiếu trên cổng xả sẽ làm tăng tiếng ồn và có thể hút bụi trở lại buồng lò xo bên trong van, làm tăng tốc độ mòn của ống xả.
Cơ cấu truyền động: Xi lanh khí cho chuyển động đáng tin cậy
Xi lanh khí là cánh tay làm việc của tự động hóa khí nén. Việc lựa chọn bắt đầu với kích thước lỗ khoan, xác định lực tạo ra. Lực được tính bằng áp suất làm việc nhân với diện tích piston. Ở mức 0,5 MPa, xi lanh có đường kính 32 mm tạo ra lực khoảng 402 N theo hướng đẩy. Một xi lanh có đường kính 50 mm tạo ra khoảng 981 N ở cùng áp suất. Nếu tải là 600 N, lỗ khoan 32 mm không thể thực hiện được công việc này, mặc dù lực lý thuyết có vẻ gần nhau; ma sát, giảm định mức ở tốc độ cao và tổn thất dòng chảy của van đều làm giảm lực hiệu dụng từ 10 đến 30 phần trăm.
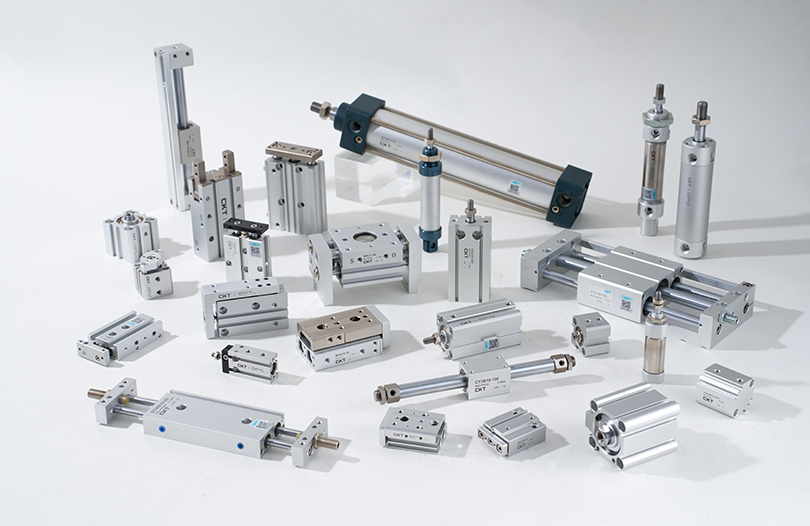
 Xi lanh tiêu chuẩn thanh giằng dòng SC với thiết kế nhỏ gọn và đệm có thể điều chỉnh Xi lanh thanh giằng này cung cấp lực đầu ra đáng tin cậy trên các kích cỡ lỗ khoan, với lớp đệm ổn định và vòng đệm nhiệt độ cao. Phạm vi tốc độ và chiều dài nhỏ gọn của nó đáp ứng các yêu cầu hành trình khác nhau một cách hiệu quả. Xem sản phẩm →
Chiều dài hành trình phải phù hợp với khoảng cách di chuyển, nhưng hành trình không bao giờ được vượt quá yêu cầu một cách không cần thiết. Hành trình càng dài thì lượng khí nén được tiêu thụ trong mỗi chu kỳ càng nhiều và thanh càng phải chịu rủi ro tải trọng bên và vênh, đặc biệt là trong các thiết kế thanh giằng. Các nhà sản xuất xi lanh khí thường cung cấp tốc độ piston tối đa cho phép cho từng kích cỡ lỗ khoan. Ví dụ, xi lanh tiêu chuẩn có thể hoạt động đáng tin cậy ở tốc độ lên tới 500 mm/s, trong khi xi lanh thân mỏng hoặc xi lanh có thanh dẫn hướng đặc biệt có thể có các giới hạn khác nhau. Việc vượt quá tốc độ định mức sẽ gây ra hiện tượng mòn sớm ở vòng đệm và có thể tạo ra tác động đệm quá mức ở cuối hành trình.
Các loại xi lanh và ứng dụng phù hợp
Sự khác biệt cơ bản là giữa các xi lanh thanh giằng tiêu chuẩn, chắc chắn và dễ lắp với nhiều tùy chọn vị trí; hình trụ mỏng, phù hợp với không gian nhỏ gọn; và xi lanh không cần trục, giúp tiết kiệm không gian trong các ứng dụng di chuyển hành trình dài. Các xi lanh đa trục như CXS đóng vai trò là bộ truyền động xi lanh đôi kết hợp cho các bộ gắp và đặt hành trình ngắn hơn. Bộ kẹp khí nén, bao gồm các bộ phận song song và loại cam, là các xi lanh chuyên dụng có hai hàm đối diện nhau để kẹp các bộ phận.
- Các xi lanh tiêu chuẩn như dòng SC cung cấp nhiều lựa chọn lắp đặt nhất và là đặc trưng của chế tạo máy.
- Nên sử dụng xi lanh mỏng khi không gian dọc bị hạn chế nhưng tải trọng bên là tối thiểu.
- Xi lanh không cần trục được chọn khi chiều dài hành trình vượt quá hai lần khoảng trống có sẵn cho xi lanh thông thường.
- Dụng cụ kẹp được sử dụng trong lắp ráp ô tô và điện tử để giữ các bộ phận đáng tin cậy.
Đệm là một điểm lựa chọn quan trọng. Xy lanh va đập vào cuối chấn động sẽ hấp thụ phần lớn cơ cấu cơ khí, gây mỏi các bộ phận. Xi lanh tiêu chuẩn có van đệm có thể điều chỉnh cho phép kỹ sư giảm bớt tác động cuối hành trình. Trong một máy chạy ở tốc độ 60 chu kỳ mỗi phút, lực đệm có thể tạo ra sự khác biệt giữa khoảng thời gian bảo trì được tính bằng năm so với tháng.
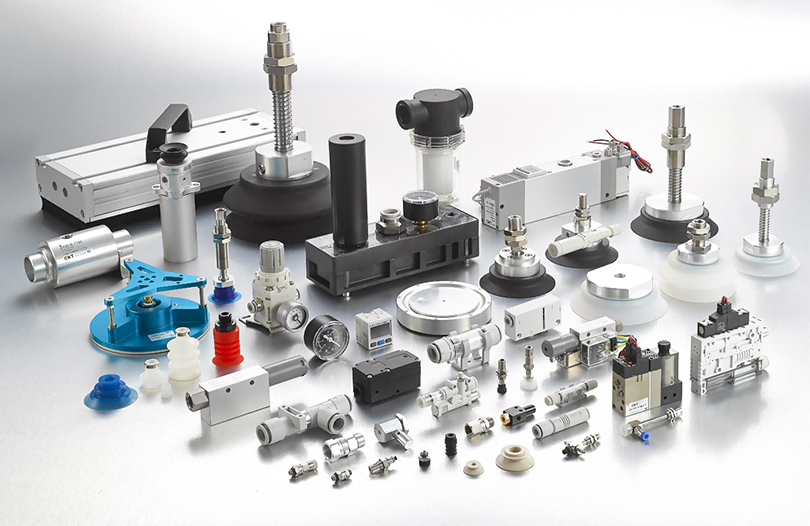
Tự động hóa chân không: Tạo và áp dụng chân không để xử lý bộ phận
Các bộ phận chân không đóng một vai trò đặc biệt trong danh sách các thiết bị tự động hóa bằng khí nén. Thay vì đẩy các bộ phận, chúng nâng, giữ và thả các bộ phận bằng áp suất chênh lệch. Máy tạo chân không tiêu chuẩn là thiết bị khép kín sử dụng nguồn cung cấp không khí để tạo chân không nhờ hiệu ứng Venturi. Chúng nhỏ gọn, rẻ tiền và đáng tin cậy cho các bộ phận nhỏ. Máy tạo chân không nhiều tầng tạo ra chân không cao hơn và sử dụng ít không khí hơn so với các thiết bị một tầng, khiến chúng có giá trị trong việc vận chuyển vòng kín hoặc xử lý vật liệu xốp.
Việc chọn máy tạo chân không bắt đầu với mức chân không và lưu lượng hút cần thiết. Mức chân không từ -20 đến -40 kPa là đủ để giữ các bộ phận phẳng, cứng như tấm kim loại hoặc tấm kính. Các vật liệu xốp như bìa cứng chỉ có thể giữ được một phần chân không, đòi hỏi lưu lượng hút cao hơn trên máy phát điện để bù đắp cho sự rò rỉ. Bề mặt cứng mịn có thể đạt -80 kPa trở lên nhưng lưu lượng hút chỉ cần ở mức vừa phải. Sự kết hợp sai giữa mức chân không và lưu lượng hút dẫn đến lỗi dừng rơ-le liên tục trong quá trình vận hành.
Cốc hút cũng đóng một vai trò quan trọng. Cốc dạng ống thổi phù hợp với bề mặt cong, chẳng hạn như túi đóng gói linh hoạt. Cốc phẳng là tốt nhất cho bề mặt nhẵn cứng. Cốc xốp đặc biệt được thiết kế cho các bề mặt có kết cấu hoặc không bằng phẳng, nơi cốc thông thường có thể bị rò rỉ. Cốc không tiếp xúc được chỉ định cho các vật liệu nhạy cảm để ngăn ngừa vết tiếp xúc. Đối với người vận hành máy đóng gói, việc chọn cốc không phù hợp với hình dạng bề mặt sẽ dẫn đến lực giữ yếu và các bộ phận thường xuyên bị rơi. Ví dụ, dòng CBLP của CKT được thiết kế đặc biệt với cốc gấp nếp nhiều lớp dành cho túi đóng gói linh hoạt.
Bộ lọc chân không và van kiểm tra là những thành phần hỗ trợ quan trọng. Bộ lọc giữ bụi khỏi máy tạo chân không, kéo dài tuổi thọ của nó. Bộ điều chỉnh chân không điều chỉnh mức chân không để bảo vệ các bộ phận mỏng hoặc dễ vỡ khỏi lực hút quá mức. Van an toàn chân không có thể giải phóng chân không ngay lập tức khi hệ thống tắt hoặc khi một bộ phận được chuyển đi, cải thiện tốc độ chu kỳ và ngăn ngừa hư hỏng.
Kết hợp các thành phần khí nén với các nhiệm vụ tự động hóa thông thường
Các nhóm kỹ thuật thường hỏi liệu một xi lanh tiêu chuẩn có đủ hay không, hay họ cần một xi lanh không cần trục hay bộ truyền động điều khiển bằng servo. Câu trả lời phụ thuộc vào chu kỳ máy và các ràng buộc vật lý của khung. Trong dây chuyền đóng gói, một chiếc F.R.L. và một van điện từ với một xi lanh nhỏ đơn giản có thể hoạt động tốt hơn một xi lanh có lỗ khoan lớn vì hành trình cần thiết ngắn và không gian chật hẹp. Trong hệ thống phân loại hoặc kiểm tra, van cơ học được kích hoạt bởi bộ truyền động có thể được sử dụng để bắt đầu một trình tự, nhưng van điện từ được kết nối với PLC thường được ưu tiên vì tính linh hoạt.
| ứng dụng | Thành phần cốt lõi | Tiêu điểm lựa chọn |
|---|---|---|
| Chọn và đặt bộ phận | Dụng cụ kẹp, máy tạo chân không, giác hút | Tải trọng, tiếp xúc bề mặt, tốc độ phản hồi |
| Vận chuyển vật liệu | Băng tải chân không, máy phun nhiều tầng | Tiêu thụ không khí, lưu lượng chân không, độ xốp của vật liệu |
| Đóng và ép hộp | Xi lanh tiêu chuẩn, F.R.L., van 4 chiều | Lực, hành trình, khả năng chịu tải bên |
| Phân loại tốc độ cao | Van nhỏ gọn, xi lanh tần số cao | Thời gian đáp ứng, cycle rate, cushioning |
| Kẹp và giữ | Van cơ khí, xi lanh kẹp, bộ lọc khí | Lực kẹp, độ lặp lại, độ an toàn |
Các thông số kỹ thuật chính thúc đẩy quyết định mua sắm
Các quyết định mua sắm thiết bị tự động hóa khí nén không bao giờ chỉ được thực hiện dựa trên giá cả. Một số thông số kỹ thuật có tác động trực tiếp đến chi phí vòng đời và việc hiểu rõ chúng sẽ giúp tránh những lựa chọn sai lầm dẫn đến gánh nặng bảo trì sau khi hết hạn bảo hành.
Phạm vi áp suất và điểm vận hành
Các bộ phận khí nén tiêu chuẩn được thiết kế để hoạt động trong phạm vi áp suất từ 0,1 đến 0,8 MPa, với hầu hết các máy được đặt ở mức 0,5 đến 0,7 MPa. Nếu bộ điều chỉnh được đặt ở mức 0,5 MPa, các bộ phận phải thể hiện hoạt động nhất quán tại thời điểm đó. Một van được định mức từ 0,05 đến 1,0 MPa cho áp suất thí điểm thường là một lựa chọn thiết thực cho các dây chuyền công nghiệp vì nó chịu được sự dao động áp suất khi thay đổi ca. Trong các hệ thống chân không, phạm vi áp suất tính bằng kPa phù hợp hơn. Máy tạo chân không phải phù hợp với nhu cầu chân không trong trường hợp xấu nhất của hệ thống.
Thời gian đáp ứng và tốc độ chu kỳ
Thiết bị chu kỳ cao yêu cầu thời gian đáp ứng hỗ trợ tốc độ chu kỳ mục tiêu. Đối với một máy chạy 40 chu kỳ mỗi phút, tổng thời gian chu kỳ là 1,5 giây. Phản ứng của van có thể chỉ là 10 mili giây, nhưng nếu xi lanh mất 600 mili giây để di chuyển 150 mm và máy cần dừng 300 mili giây thì phép toán chỉ còn lại 590 mili giây cho các chuyển động còn lại. Nếu phản hồi của thành phần chậm hơn so với thiết kế, máy sẽ không có bộ đệm và sẽ không hoạt động khi có nhu cầu cao điểm.
Tiêu thụ không khí và hiệu quả năng lượng
Hiệu quả năng lượng cho hệ thống khí nén thường được xác định bằng lượng khí nén tiêu thụ trong mỗi chu kỳ. Xi lanh có hành trình dài hơn sẽ tiêu thụ nhiều không khí hơn. Tỷ lệ rò rỉ chỉ 1 mm trong khớp nối có thể làm tăng mức tiêu thụ không khí lên hàng nghìn lít mỗi năm. Đo mức tiêu thụ không khí trên mỗi chu kỳ máy là một công cụ bị bỏ qua nhưng hiệu quả để giảm chi phí vận hành. Trong các nhà máy có hàng nghìn chu kỳ mỗi ngày, việc lựa chọn các bộ phận được bịt kín tốt và xi lanh có kích thước chính xác sẽ tiết kiệm được nhiều hơn so với số tiền tiết kiệm được khi sử dụng nhà cung cấp có giá thấp hơn.
Tuổi thọ và tỷ lệ hao mòn
Van khí nén thường được đánh giá theo hàng triệu chu kỳ. Van điện từ chất lượng cao có thể cung cấp 10 triệu chu kỳ, trong khi phốt xi lanh chịu tải nặng có thể cần thay thế sau 2 đến 5 triệu hành trình. Môi trường là một biến số quan trọng: không khí bụi bặm, ẩm ướt hoặc có chứa hóa chất mạnh sẽ làm giảm đáng kể tuổi thọ của các bộ phận. Một thay đổi đơn giản đối với bộ lọc hoặc vật liệu bịt kín được nâng cấp có thể tăng thêm hàng nghìn giờ hoạt động.
Thực hành cài đặt và bảo trì giúp ngăn chặn thời gian ngừng hoạt động
Việc lắp đặt đúng cách có ảnh hưởng nhiều đến tuổi thọ sử dụng cũng như chất lượng linh kiện. Bước đầu tiên là xác minh rằng khí nén đã được sấy khô và lọc đầy đủ trước khi đưa vào máy. Đường ống phải được làm sạch bằng phẳng trước khi lắp bất kỳ phụ kiện khí nén nào. Các mảnh vụn còn sót lại từ đường ống là nguyên nhân chính khiến bộ phận giảm thanh bị tắc và ống cuốn bị dính. Theo thông lệ bảo trì công nghiệp điển hình, các bộ phận lọc không khí phải được kiểm tra sau mỗi 4000 giờ hoạt động hoặc sớm hơn nếu thấy rõ sự sụt giảm áp suất trên bộ lọc.
Khả năng tương thích của con dấu là một điểm khác bị bỏ qua. Nhiệt độ của khí nén và sự hiện diện của sương dầu có thể làm cho gioăng cao su phồng lên, co lại hoặc nứt. Kiểm tra xem vật liệu bịt kín có tương thích với phạm vi nhiệt độ vận hành hay không là điều cần thiết. Tại CKT, hoạt động sản xuất nội bộ là kiểm tra các vòng đệm theo quy trình lắp ráp nội bộ 100%, mang lại khả năng hiển thị rõ ràng về cách hoạt động của các vòng đệm trong điều kiện sản xuất được kiểm soát.
Bảo trì định kỳ nên bao gồm kiểm tra việc điều chỉnh đệm xi lanh, làm sạch bộ giảm thanh xả và xác minh rằng các công tắc từ không bị dịch chuyển vị trí lắp đặt. Ở nhiều nhà máy, việc định vị lại độ trễ của công tắc đơn giản là nguyên nhân cốt lõi khiến máy bị mất một hoặc hai hành trình mỗi phút. Kiểm tra rò rỉ âm thanh bằng dung dịch xà phòng hoặc máy dò siêu âm hiện đại có thể xác định rò rỉ trong các khớp nối, đây là nguồn lãng phí năng lượng lớn nhất trong các nhà máy khí nén.
Khi độ tin cậy của xi lanh trở nên quan trọng, chủ đề lắp đặt và căn chỉnh xi lanh sẽ xuất hiện. Sự lệch tâm giữa trục xi lanh và tải trọng chuyển động có thể làm giảm tuổi thọ sử dụng thực tế xuống chỉ còn một phần nhỏ so với tuổi thọ thiết kế. Hiểu biết chi phí tiềm ẩn của việc lắp đặt xi lanh không đúng cách quan trọng hơn việc chọn xi lanh có giá cao nhất.
Câu hỏi thường gặp
Làm cách nào để chọn thiết bị tự động hóa khí nén phù hợp cho máy của tôi?
Bắt đầu bằng cách xác định nhiệm vụ: di chuyển, nắm, ấn, nâng hoặc sắp xếp. Xác định trọng lượng tải, chiều dài hành trình, tốc độ yêu cầu, áp suất vận hành sẵn có, tốc độ chu trình và điều kiện môi trường. Từ những tiêu chí đó, hãy tính toán lỗ khoan cần thiết, chọn van điện từ có Cv phù hợp và chọn F.R.L. có kích thước phù hợp với tổng lưu lượng. Để xử lý chân không, hãy chọn máy tạo cung cấp mức chân không và lưu lượng hút cần thiết, sau đó khớp loại cốc với bề mặt bộ phận. Với trình tự này, các thành phần được lựa chọn dựa trên các yêu cầu máy có thể đo lường được thay vì ưu tiên.
Tại sao thiết bị tự động hóa khí nén của tôi chạy chậm và không đáng tin cậy?
Trong hầu hết các trường hợp, nguyên nhân là sự kết hợp giữa giảm áp suất và lưu lượng không đủ. Một F.R.L. hoặc bộ lọc bị tắc một phần là thủ phạm hàng đầu. Van điện từ quá nhỏ sẽ hạn chế luồng không khí vào xi lanh, làm chậm tốc độ hành trình. Các phụ kiện bị rò rỉ và vòng đệm bị mòn cũng gây ra hiện tượng mất áp suất dần dần. Kiểm tra áp suất ở đầu vào xi lanh và so sánh với áp suất ở trạm điều áp; mức giảm từ 0,02 đến 0,05 MPa đáng được nghiên cứu.
Bao lâu thì nên thay thế các bộ phận khí nén trong môi trường công nghiệp?
Khoảng thời gian thay thế phụ thuộc vào số chu kỳ, áp suất vận hành, chất lượng không khí và điều kiện tải. Ở các máy có chu kỳ cao, van điện từ thường được kiểm tra sau 5 triệu chu kỳ. Phớt xi lanh có thể cần được chú ý sau 3 đến 5 triệu chu kỳ hoạt động liên tục. Bộ lọc thường yêu cầu thay thế phần tử sau mỗi 4000 đến 8000 giờ, tùy thuộc vào mức độ nhiễm bẩn. Cách tiếp cận đáng tin cậy nhất là theo dõi số lượng chu kỳ và thay thế các bộ phận chính khi hết thời gian sử dụng thay vì chờ đợi lỗi hoàn toàn.
Sự khác biệt giữa máy tạo chân không một tầng và nhiều tầng là gì?
Máy phát điện một tầng nhỏ gọn và cung cấp độ chân không vừa phải với các vòi phun bên trong được thiết kế đơn giản. Chúng thường được sử dụng cho các bộ phận nhỏ trong các ứng dụng gắp và đặt. Máy phát điện nhiều tầng có nhiều vòi phun nối tiếp hoặc song song, tạo ra chân không cao hơn và lưu lượng hút nhiều hơn với mức tiêu thụ khí nén trên mỗi đơn vị chân không thấp hơn. Chúng được chỉ định cho các vật liệu xốp, đường hút dài hơn hoặc các ứng dụng có nhiều cốc được cung cấp theo nhóm.
Làm cách nào tôi có thể giảm mức tiêu thụ khí nén trong hệ thống khí nén mà không làm giảm hiệu suất?
Giảm áp suất vận hành xuống mức thấp nhất có thể chấp nhận được, vì lượng khí tiêu thụ tỷ lệ thuận với áp suất tuyệt đối. Chọn xi lanh có chiều dài hành trình cần thiết tối thiểu. Sử dụng máy tạo chân không có thiết kế nhiều tầng khi cần độ chân không cao. Loại bỏ rò rỉ bằng cách bảo trì các khớp nối và phụ kiện. Kiểm tra F.R.L. để giảm áp suất và bôi trơn cho lượng dầu dư thừa. Trong nhiều trường hợp, chỉ cần sửa chữa rò rỉ có thể cắt giảm mức tiêu thụ không khí từ 20 đến 30 phần trăm mà không thay đổi bất kỳ thông số quy trình nào.