

Phạm vi áp suất nào tương thích với các yêu cầu tự động hóa công nghiệp?
Nhu cầu ứng dụng tự động hóa công nghiệp máy phát điện chân không khí nén với các thông số áp suất phù hợp với nhiệm vụ xử lý, khả năng chịu tải và cấu hình thiết bị. Mức chân không áp suất lõi thường dao động từ -60 kPa đến -95 kPa (áp suất đo), với ba loại chính: chân không thấp (-60 đến -75 kPa) dành cho các phôi nhẹ, không xốp (ví dụ: các bộ phận bằng nhựa, linh kiện điện tử); chân không trung bình (-76 đến -85 kPa) để xử lý cho mục đích chung (ví dụ: tấm kim loại, vật liệu đóng gói); và độ chân không cao (-86 đến -95 kPa) cho tải nặng, vật liệu xốp hoặc hoạt động tốc độ cao (ví dụ: tấm thân ô tô, ngăn xếp bìa cứng). Áp suất cung cấp (đầu vào khí nén) cũng quan trọng không kém—hầu hết các máy phát điện công nghiệp đều hoạt động ở áp suất cung cấp 0,4-0,8 MPa (4-8 bar), với hiệu suất tối ưu đạt được ở mức 0,5-0,6 MPa, cân bằng giữa hiệu suất tạo chân không và mức tiêu thụ năng lượng. Các phạm vi áp suất này phù hợp với các hệ thống khí nén công nghiệp tiêu chuẩn, đảm bảo tích hợp liền mạch vào các dây chuyền tự động hóa.
Làm cách nào để khớp các thông số áp suất với đặc điểm tải trọng và phôi gia công?
Việc chọn áp suất phù hợp đòi hỏi phải căn chỉnh chính xác với trọng lượng phôi, độ xốp của vật liệu và diện tích bề mặt kẹp. Công thức cơ bản cho lực chân không (F) là F = P × A × K, trong đó P là áp suất chân không (kPa), A là diện tích cốc hút (m2) và K là hệ số an toàn (1,5-3,0 cho các ứng dụng công nghiệp). Ví dụ, nâng một tấm kim loại nặng 50 kg bằng cốc hút 0,01 m2 cần áp suất chân không tối thiểu (50×9,8)/(0,01×1,5) ≈ 32,7 kPa (áp suất đo), do đó, máy tạo chân không trung bình hoặc cao (-76 đến -95 kPa) là phù hợp. Vật liệu xốp (ví dụ: gỗ, xốp) yêu cầu mức chân không cao hơn (-86 đến -95 kPa) để bù cho rò rỉ không khí, trong khi các vật liệu nhẹ, không xốp (ví dụ: bảng mạch) có thể sử dụng độ chân không thấp (-60 đến -75 kPa) để tránh hư hỏng phôi. Ngoài ra, tự động hóa tốc độ cao (thời gian chu kỳ 2 giây) được hưởng lợi từ máy phát điện có tốc độ tích tụ áp suất nhanh (đạt được chân không mục tiêu trong 0,3 giây), thường tương quan với áp suất cung cấp từ trung bình đến cao (0,6-0,8 MPa).
Các số liệu hiệu suất liên quan đến áp suất tác động đến hiệu quả tự động hóa như thế nào?
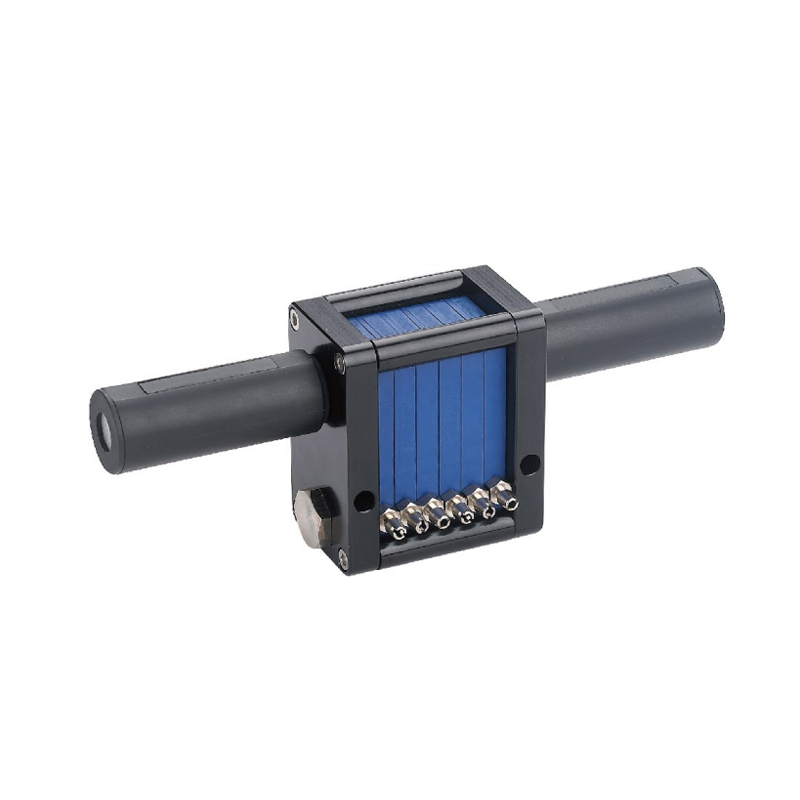
Đặc tính áp suất của máy phát điện chân không khí nén ảnh hưởng trực tiếp đến thông lượng dây chuyền tự động hóa, hiệu suất năng lượng và độ tin cậy. Tốc độ dòng chân không (tiêu thụ không khí) tăng theo áp suất cung cấp—máy phát điện hoạt động ở mức 0,6 MPa thường tiêu thụ 10-30 L/phút (ANR) trên mỗi đơn vị, trong khi áp suất cung cấp cao hơn (0,8 MPa) có thể tăng mức tiêu thụ thêm 20-30% nhưng giảm thời gian tích tụ áp suất. Hiệu suất năng lượng được tối ưu hóa bằng cách kết hợp áp suất cung cấp với độ chân không cần thiết: áp suất cung cấp quá lớn (ví dụ: sử dụng 0,8 MPa cho các nhiệm vụ có độ chân không thấp) sẽ gây lãng phí khí nén, làm tăng chi phí vận hành. Độ ổn định áp suất (dao động ≤±2 kPa) đảm bảo lực kẹp ổn định, ngăn ngừa hiện tượng trượt phôi trong tự động hóa chính xác (ví dụ: lắp ráp robot). Ngoài ra, thời gian phục hồi áp suất (<0,5 giây sau khi giải phóng) cho phép thời gian chu kỳ nhanh, rất quan trọng đối với dây chuyền sản xuất khối lượng lớn (ví dụ: đóng gói, phân loại). Các số liệu này xác định chung mức độ tích hợp của trình tạo vào các quy trình tự động, cân bằng tốc độ, chi phí và độ tin cậy.
Kịch bản tự động hóa công nghiệp nào yêu cầu cấu hình áp suất cụ thể?
Các ứng dụng tự động hóa khác nhau yêu cầu thiết lập áp suất phù hợp để đáp ứng nhu cầu cụ thể của nhiệm vụ. Trong các hệ thống gắp và đặt robot dành cho sản xuất điện tử, máy tạo chân không thấp (-60 đến -75 kPa) với áp suất cung cấp thấp (0,4-0,5 MPa) xử lý nhẹ nhàng các bộ phận dễ vỡ mà không gây hư hỏng. Hệ thống phân loại dựa trên băng tải dành cho các gói hàng nặng (20-50 kg) sử dụng máy tạo chân không trung bình (-76 đến -85 kPa) với áp suất cung cấp 0,5-0,6 MPa, đảm bảo khả năng kẹp ổn định khi di chuyển tốc độ cao. Dây chuyền lắp ráp ô tô (ví dụ: cửa nâng, chắn bùn) dựa vào máy tạo chân không cao (-86 đến -95 kPa) và áp suất cung cấp 0,6-0,8 MPa để xử lý các phôi nặng, xốp hoặc có hình dạng không đều. Tự động hóa bao bì (ví dụ: niêm phong chân không, tạo hình thùng carton) sử dụng chân không từ trung bình đến cao tùy thuộc vào vật liệu - bìa cứng xốp yêu cầu chân không cao, trong khi màng nhựa sử dụng chân không trung bình. Đối với tự động hóa phòng sạch (ví dụ: sản xuất chất bán dẫn), máy phát điện có độ ồn thấp, áp suất thấp (-65 đến -75 kPa) với lượng khí nạp được lọc sẽ ngăn ngừa ô nhiễm trong khi vẫn duy trì độ chính xác.
Tiêu chuẩn an toàn và tuân thủ nào hướng dẫn lựa chọn áp suất?
Máy tạo chân không bằng khí nén đối với tự động hóa công nghiệp phải đáp ứng các tiêu chuẩn an toàn và hiệu suất liên quan đến vận hành áp suất. Tuân thủ tiêu chuẩn ISO 6431 (Công suất chất lỏng khí nén—Máy tạo chân không) xác định các phương pháp đo áp suất, giới hạn an toàn và tiêu chí hiệu suất, bao gồm cả dao động áp suất tối đa cho phép. Các tiêu chuẩn an toàn máy móc của OSHA và EU (EN ISO 12100) yêu cầu van giảm áp để ngăn chặn tình trạng chân không quá mức (dưới -95 kPa), có thể làm hỏng phôi hoặc giác hút. Hệ thống giám sát áp suất (ví dụ: công tắc chân không có độ chính xác ±1 kPa) là bắt buộc để phát hiện sự sụt giảm áp suất, kích hoạt dừng khẩn cấp nếu lực kẹp không đủ. Ngoài ra, các tiêu chuẩn về hiệu quả năng lượng (ví dụ: ISO 14981) khuyến khích tối ưu hóa áp lực cung cấp để giảm mức tiêu thụ không khí, phù hợp với các mục tiêu bền vững trong tự động hóa công nghiệp. Hiệu chuẩn áp suất thường xuyên (hàng quý hoặc sau 1.000 giờ hoạt động) đảm bảo tuân thủ các thông số kỹ thuật về hiệu suất, ngăn ngừa các mối nguy hiểm về an toàn và thời gian ngừng sản xuất.