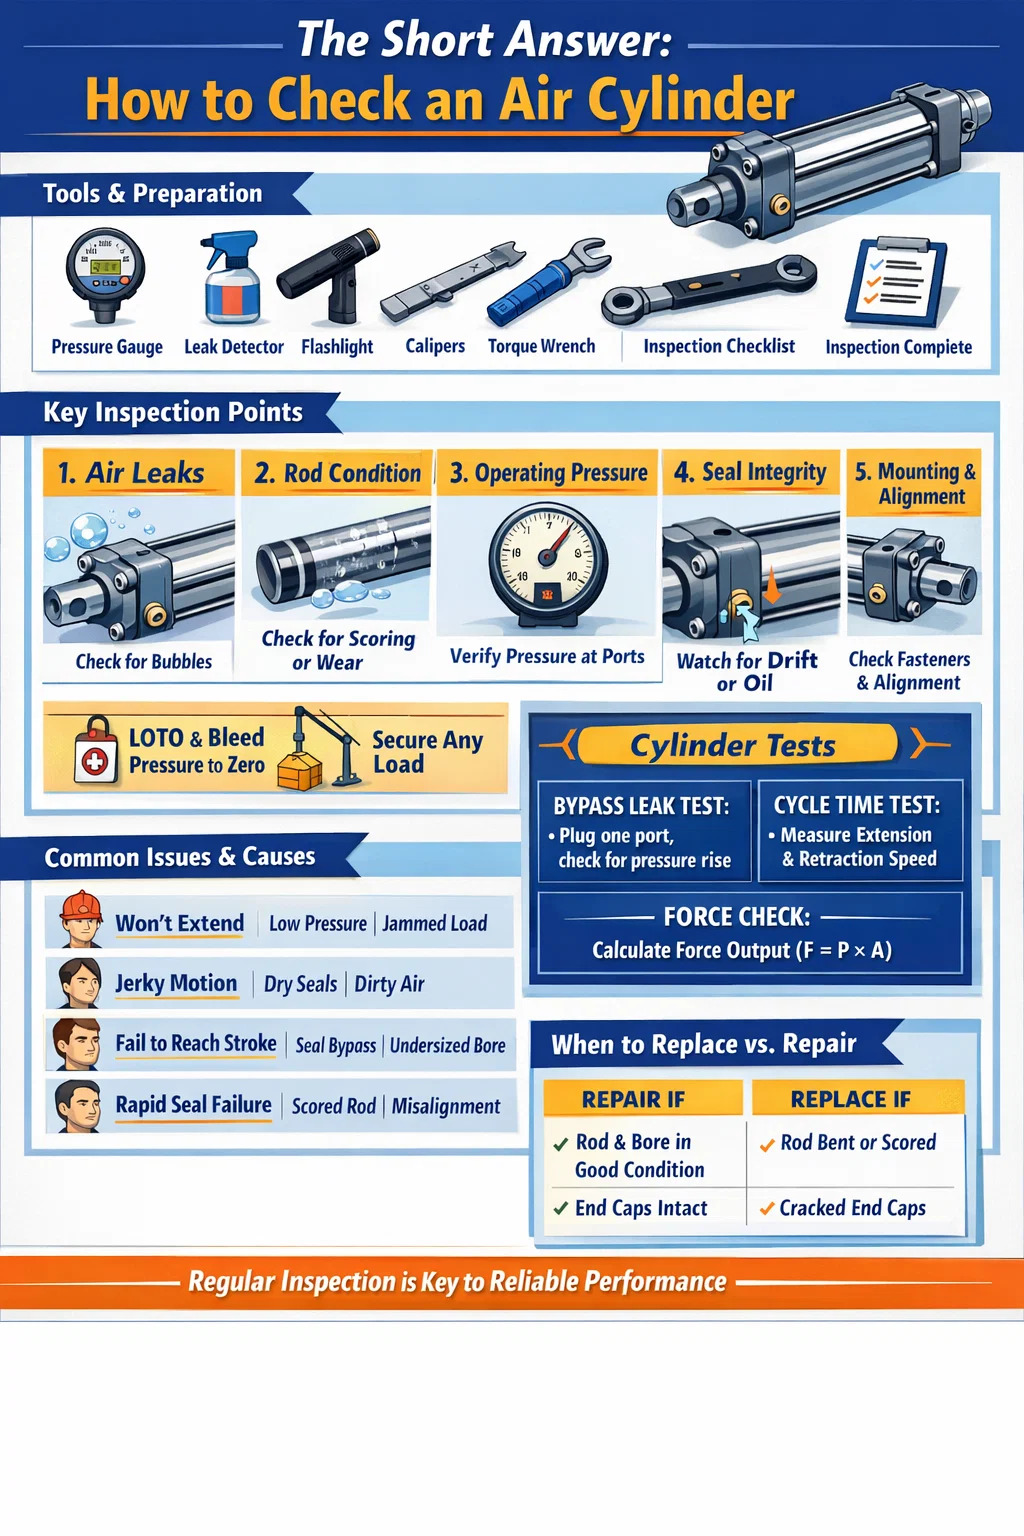


Câu trả lời ngắn gọn: Cách kiểm tra xi lanh khí
Để kiểm tra một xi lanh khí , bạn cần kiểm tra nó trên năm lĩnh vực cốt lõi: rò rỉ không khí, áp suất vận hành, tình trạng cần piston, tính nguyên vẹn của phốt và độ ổn định khi lắp đặt. Một xi lanh khí nén khỏe mạnh phải mở rộng và rút lại một cách trơn tru mà không do dự, giữ áp suất mà không rò rỉ âm thanh và không có hiện tượng rò rỉ dầu hoặc vết xước trên thanh. Nếu bất kỳ điều kiện nào trong số này không thành công, xi lanh cần được chú ý ngay lập tức trước khi đưa nó trở lại hoạt động bình thường.
Hầu hết các hỏng hóc của xi lanh khí không xảy ra đột ngột. Chúng phát triển dần dần do mài mòn, nhiễm bẩn hoặc bôi trơn không đúng cách. Bằng cách biết những gì cần tìm và khi nào cần tìm, bạn có thể phát hiện vấn đề ở giai đoạn đầu — trước khi chúng gây ra thời gian ngừng hoạt động của máy, lỗi sản phẩm hoặc sự cố về an toàn. Quy trình kiểm tra được nêu dưới đây áp dụng cho các xi lanh khí nén tác động kép tiêu chuẩn, xi lanh tác động đơn và hầu hết các biến thể xi lanh nhỏ gọn hoặc dẫn hướng được sử dụng trong tự động hóa công nghiệp.
Công cụ và sự chuẩn bị trước khi bạn bắt đầu
Trước khi chạm vào bình khí, hãy thu thập các dụng cụ phù hợp và đảm bảo khu vực làm việc được an toàn. Bỏ qua việc chuẩn bị là một trong những lý do phổ biến nhất khiến kết quả kiểm tra bị bỏ sót hoặc đọc sai.
Những gì bạn sẽ cần
- Đồng hồ đo áp suất kỹ thuật số hoặc analog (phù hợp với phạm vi hoạt động của hệ thống của bạn)
- Dung dịch nước xà phòng hoặc bình xịt phát hiện rò rỉ thương mại
- Vải sạch không có xơ vải
- Đèn pin hoặc đèn kiểm tra
- Cờ lê lực để kiểm tra độ kín của dây buộc
- Calip hoặc micromet để đo đường kính que (để kiểm tra chi tiết)
- Nhật ký bảo trì hoặc mẫu danh sách kiểm tra
Các bước an toàn trước khi kiểm tra
Luôn cách ly nguồn cung cấp khí nén cho mạch chứa xi lanh. Sử dụng quy trình khóa/gắn thẻ (LOTO) trên van cấp khí. Giảm áp suất hạ lưu về 0 bằng cách sử dụng ống xả thủ công của hệ thống hoặc van xả. Xác nhận áp suất bằng 0 trên đồng hồ đo trước khi chạm vào bất kỳ khớp nối, cổng hoặc dây buộc nào. Khí nén ở áp suất thậm chí ở mức khiêm tốn nhất - thường là 80 đến 120 PSI (5,5 đến 8,3 thanh) - có thể gây thương tích nghiêm trọng nếu các phụ kiện bị lỏng dưới áp lực.
Nếu xi lanh là một phần của ứng dụng chịu tải thẳng đứng (giữ đầu ép, kẹp hoặc thiết bị nâng), hãy đỡ tải về mặt cơ học trước khi giảm áp suất. Không bao giờ chỉ dựa vào áp suất không khí để giữ tải trong quá trình kiểm tra.
Kiểm tra rò rỉ không khí: Bước quan trọng nhất
Rò rỉ không khí là dạng hư hỏng phổ biến nhất trong xi lanh khí nén. Ngay cả một rò rỉ nhỏ cũng sẽ liên tục lãng phí khí nén, làm tăng chi phí năng lượng và giảm lực truyền động. Một lỗ rò rỉ nhỏ như lỗ có đường kính 1mm ở áp suất 7 bar có thể lãng phí hơn 3.600 lít không khí tự do mỗi giờ , mỗi năm tiêu tốn hàng trăm đô la chỉ riêng tiền điện - cho mỗi xi lanh.
Rò rỉ bên ngoài
Tái tạo áp lực cho xi lanh trong điều kiện được kiểm soát và giám sát. Xịt nước xà phòng hoặc bình xịt phát hiện rò rỉ lên tất cả các bề mặt bên ngoài: khớp nối cổng, đai ốc thanh giằng, khớp nối nắp cuối, khu vực bịt kín thanh truyền (nơi thanh piston thoát ra khỏi nắp trước) và bất kỳ vít van kim đệm nào. Theo dõi sự hình thành và phát triển của bong bóng. Rò rỉ chậm có thể mất 10–15 giây mới thấy hiện tượng sủi bọt, vì vậy đừng vội thực hiện bước này.
Đặc biệt chú ý đến khu vực bịt kín thanh. Các bong bóng liên tục hình thành xung quanh thanh khi nó di chuyển cho thấy vòng đệm thanh bị mòn hoặc vòng đệm gạt nước bị hỏng. Điều này đặc biệt phổ biến ở các xi lanh đã tích tụ hơn 5 triệu chu kỳ hoặc đã hoạt động trong môi trường bẩn, nơi các hạt làm tăng tốc độ mài mòn của phớt chặn môi.
Rò rỉ bên trong (rò rỉ bỏ qua)
Rò rỉ bên trong - nơi không khí đi qua các vòng đệm piston và đi từ buồng này sang buồng khác - khó phát hiện bằng mắt thường hơn nhưng cũng gây ra nhiều rắc rối không kém. Triệu chứng thường là chuyển động chậm chạp hoặc trôi dạt: xi lanh bị dịch chuyển khi cần giữ vị trí hoặc nó không giãn ra hoặc co lại hoàn toàn khi chịu tải ngay cả với áp suất cung cấp chính xác.
Để kiểm tra rò rỉ đường vòng mà không cần tháo rời: với xi lanh ở cuối hành trình theo một trong hai hướng, tạo áp suất cho một cổng và bịt cổng xả đối diện. Nếu áp suất trong buồng bịt kín tăng lên theo thời gian, không khí sẽ đi qua pít-tông - xác nhận phớt pít-tông bị mòn. Một xi lanh khỏe mạnh sẽ hiển thị tăng áp suất bằng không trong buồng kín trong 60 giây .
Kiểm tra thanh piston xem có bị mòn và hư hỏng không
Thanh piston là một trong những bộ phận tiếp xúc nhiều nhất trong xi lanh khí nén. Nó quay vòng ra vào hàng trăm nghìn lần, tiếp xúc với môi trường xung quanh trong mỗi hành trình kéo dài. Ngay cả một khiếm khuyết bề mặt nhỏ trên thanh cũng sẽ làm tăng tốc độ mòn của vòng đệm thanh - biến việc thay thế vòng đệm đơn giản thành các chu kỳ bảo trì lặp đi lặp lại.
Kiểm tra thanh trực quan
Lau sạch thanh bằng vải không có xơ và kiểm tra toàn bộ chiều dài tiếp xúc của nó dưới ánh sáng tốt. Hãy tìm:
- Chấm điểm hoặc trầy xước - các vết xước dọc chạy dọc theo trục thanh truyền cho phép không khí thoát ra khỏi vòng đệm thanh truyền và là nguyên nhân cần phải thay thế hoặc đánh bóng lại thanh truyền ngay lập tức.
- Ăn mòn hoặc rỗ - các vết gỉ hoặc vết rỗ trên thanh mạ crom làm hỏng bề mặt tiếp xúc của vòng bịt. Ngay cả vết rỉ sét nhẹ trên bề mặt không lau sạch cũng là một dấu hiệu cảnh báo.
- Vết lõm hoặc đốm phẳng - những điều này cho thấy tác động bên ngoài. Thanh bị cong hoặc móp sẽ tạo ra tải trọng không đều ở mặt bên lên vòng bịt thanh và ống lót.
- Màng dầu trên bề mặt thanh - màng bôi trơn nhẹ, sạch là điều bình thường trong các hệ thống được bôi trơn. Dầu chảy nhiều hoặc hình thành các giọt nhỏ cho thấy phốt cần bị nổ.
Kiểm tra kích thước
Đối với các xi lanh trong các ứng dụng chính xác hoặc những xi lanh nghi ngờ có tải trọng bên, hãy đo đường kính thanh tại nhiều điểm dọc theo chiều dài của nó bằng thước cặp. So sánh với đường kính và dung sai thanh danh nghĩa của nhà sản xuất. Hầu hết các bình khí tiêu chuẩn ISO 15552 đều sử dụng các thanh thép cứng và mạ crôm có dung sai h8 hoặc h9 - cho Thanh danh nghĩa 25 mm, phạm vi đường kính chấp nhận được là khoảng 24,967mm đến 24,987mm . Bất kỳ số đọc nào về độ côn, độ bầu dục hoặc kích thước nhỏ hơn có thể đo được đều cho thấy độ mòn sẽ ảnh hưởng đến độ kín.
Kiểm tra độ thẳng của thanh
Đặt thanh đã tháo lên một tấm phẳng hoặc khối chữ V và cuộn từ từ. Bất kỳ sự chao đảo hoặc điểm cao nào có thể nhìn thấy được đều cho thấy sự uốn cong. Ngoài ra, hãy gắn chỉ báo quay số trên đế từ tính và quét dọc theo chiều dài thanh trong khi xoay nó. Lượng dùng hết tối đa 0,05mm trên 100mm chiều dài thanh là một tiêu chí chấp nhận chung. Các thanh bị cong phải được thay thế - việc làm thẳng không được chấp nhận đối với các thanh xi lanh khí nén.
Kiểm tra áp suất vận hành và hiệu suất xi lanh
Ngay cả khi xi lanh khí không có dấu hiệu rò rỉ bên ngoài và thanh truyền sạch, nó vẫn có thể hoạt động dưới mức thông số kỹ thuật. Kiểm tra hành vi áp suất và chu trình cung cấp cho bạn một bức tranh chức năng mà kiểm tra trực quan thuần túy không thể cung cấp.
Xác minh áp lực cung cấp
Kết nối đồng hồ đo đã hiệu chuẩn càng gần cổng xi lanh càng tốt - trực tiếp tại đầu nối đầu vào nếu có thể. Với chu kỳ xi lanh bình thường, ghi lại áp suất ở cả hai cổng kéo dài và rút lại. So sánh các số đọc này với áp suất vận hành được chỉ định cho ứng dụng.
Áp suất giảm hơn 10–15% giữa điểm đặt của bộ điều chỉnh và đầu vào xi lanh trong quá trình chuyển động cho thấy sự hạn chế dòng chảy quá mức trong mạch - van điều khiển dòng chảy bị tắc một phần, đường dây cung cấp kích thước nhỏ hoặc bộ giảm thanh/bộ giảm thanh bị tắc ở phía ống xả. Kiểu thiếu áp suất này gây ra chuyển động chậm chạp ngay cả với xi lanh cơ học hoạt động tốt.
Đo tốc độ và thời gian chu kỳ
Tính thời gian cho hành trình kéo dài và rút lại hoàn toàn bằng đồng hồ bấm giờ hoặc bằng bộ đếm chu kỳ PLC của máy. So sánh với dữ liệu vận hành ban đầu hoặc với thời gian chu kỳ dự kiến của nhà sản xuất ở áp suất vận hành của bạn. Một xi lanh trước đây hoàn thành hành trình 200mm trong 0,4 giây nhưng giờ đây mất 0,7 giây - không có thay đổi về áp suất hoặc tải trọng - đang có dấu hiệu hao mòn bên trong, ma sát vòng đệm hoặc lỗi bôi trơn.
Buộc kiểm tra đầu ra
Lực ra lý thuyết của xi lanh khí nén được tính như sau:
F = P × A , trong đó F là lực (Newton), P là áp suất (Pa) và A là diện tích piston (m2).
Đối với xi lanh có đường kính 63 mm ở áp suất 6 bar (600.000 Pa), lực giãn nở theo lý thuyết là xấp xỉ 1.870 N (190 kgf) . Trong thực tế, lực thực tế bị giảm do ma sát của vòng đệm thanh, áp suất ngược lên phía ống xả và bất kỳ vấn đề căn chỉnh cơ học nào. Nếu xi lanh của bạn không thể di chuyển tải mà nó đã xử lý trước đó mà không gặp vấn đề gì, thì phép tính này sẽ giúp bạn xác định xem vấn đề là do áp suất cung cấp không đủ hay do suy thoái cơ học.
| Kích thước lỗ khoan (mm) | Diện tích pít-tông (cm2) | Lực mở rộng ở 6 bar (N) | Lực mở rộng ở 6 bar (kgf) |
|---|---|---|---|
| 32 | 8.04 | 482 | 49 |
| 50 | 19.63 | 1.178 | 120 |
| 63 | 31.17 | 1.870 | 191 |
| 80 | 50.27 | 3.016 | 308 |
| 100 | 78.54 | 4.712 | 480 |
Kiểm tra con dấu: Khi nào cần thay thế mà không cần tháo rời
Phớt là bộ phận dễ bị mài mòn nhất bên trong bất kỳ xi lanh khí nén nào. Phốt piston, phốt thanh truyền và phốt gạt nước đều xuống cấp theo thời gian do chu trình nhiệt, nhiễm bẩn và ứng suất vật lý của quá trình nén và giãn nở. Nhiều kỹ thuật viên đợi cho đến khi không thể thay thế các vòng đệm - nhưng vào thời điểm đó, vòng đệm bị rò rỉ thường làm hỏng các bộ phận lân cận.
Dấu hiệu mòn của thanh truyền (có thể nhìn thấy mà không cần tháo rời)
- Cặn dầu hoặc vết ướt trên bề mặt que ngay bên ngoài nắp trước
- Không khí thổi qua thanh khi mở rộng (có thể nghe thấy hoặc phát hiện được bằng tay gần khu vực bịt thanh)
- Bụi bẩn tích tụ trên thanh không có ở nơi nào khác trên máy - điều này cho thấy vòng đệm gạt nước không còn cạo sạch thanh khi rút lại
Dấu hiệu mòn của phốt piston (suy ra từ hiện tượng)
- Xi lanh trôi chậm dưới tải mà không có chuyển động theo yêu cầu
- Xy lanh không giữ được vị trí kẹp, cần áp suất không khí liên tục để duy trì
- Lực tạo ra giảm mặc dù áp suất cung cấp chính xác - không khí đi qua piston thay vì đẩy nó
- Chuyển động thất thường hoặc giật - đôi khi được gọi là "trượt dính" - do ma sát phốt không đều khi phốt piston mòn không đều
Cân nhắc vật liệu và nhiệt độ con dấu
Các con dấu xi lanh khí nén tiêu chuẩn được làm từ NBR (cao su nitrile), được đánh giá cho khoảng -20°C đến 80°C . Trong môi trường nhiệt độ cao hơn - gần lò nướng, nồi hấp hoặc máy ép tạo hình nóng - những vòng đệm này sẽ sớm hỏng. Nếu xi lanh của bạn liên tục cháy qua các vòng đệm trong vòng chưa đầy một năm ở môi trường nóng, thì cách khắc phục là nâng cấp lên các vòng đệm PTFE hoặc Viton chứ không phải thay thế thường xuyên hơn. Phớt Viton thường có thể xử lý nhiệt độ liên tục lên đến 200°C .
Kiểm tra việc lắp đặt và căn chỉnh xi lanh
Việc lắp đặt kém là nguyên nhân gây ra tỷ lệ lớn các hỏng hóc sớm của xi lanh khí. Khi một xi lanh bị lệch với đường dẫn tải của nó, mỗi hành trình sẽ tạo ra tải trọng bên trên thanh và ống lót thanh. Điều này làm tăng tốc độ mài mòn của vòng đệm thanh, có thể làm cong thanh piston theo thời gian và cuối cùng làm hỏng lỗ nòng.
Những gì cần kiểm tra khi lắp đặt
- Mô-men xoắn gắn chặt - kiểm tra tất cả các đai ốc thanh giằng, bu lông mặt bích và vít gắn chân bằng cờ lê lực. Theo thời gian, độ rung sẽ làm lỏng các ốc vít. Nắp đầu lỏng có thể tạo ra rò rỉ khí ở khớp nối nắp; giá đỡ chân lỏng có thể làm cho xi lanh rung chuyển trong quá trình hành trình, tạo ra độ lệch động.
- Kết nối đầu thanh - kiểm tra chốt khoan, mắt thanh, hoặc mối nối ren đầu thanh đực/cái. Mòn ở lỗ chốt hình chữ U là dấu hiệu của sự lệch góc. Đầu khoan hoặc đầu thanh phải xoay tự do nhưng không có hiện tượng xuyên tâm đáng chú ý.
- Độ thẳng của thân xi lanh - quan sát dọc theo thân xi lanh và so sánh nó với hướng chuyển động của tải trọng bị dẫn động. Bất kỳ góc nhìn thấy nào giữa trục xi lanh và đường tải đều biểu thị độ lệch. Thậm chí độ lệch 1° trên xi lanh hành trình 200mm tạo ra khoảng dịch chuyển ngang khoảng 3,5mm ở đầu thanh - quá đủ để tạo ra tải trọng bên có thể đo được.
- Thiết bị chống xoay - trên các xi lanh dẫn hướng hoặc không quay, kiểm tra xem rãnh then chống quay hoặc thanh dẫn hướng bên ngoài còn nguyên vẹn và không bị mòn. Tính năng chống xoay không thành công cho phép thanh piston quay dưới tải, xoắn và làm hỏng các ống cũng như cảm biến được kết nối với nó.
Giá đỡ và cấu trúc hỗ trợ
Kiểm tra giá đỡ hoặc khung mà xi lanh gắn vào. Các vết nứt trên giá đỡ hàn, lỗ bu lông thon dài hoặc miếng đệm lắp bị biến dạng cho thấy xi lanh đã hấp thụ tải trọng sốc mà nó không được thiết kế. Những vấn đề về cấu trúc này phải được sửa chữa - không chỉ bản thân hình trụ. Việc lắp đặt một xi lanh mới vào một giá đỡ bị nứt hoặc bị biến dạng sẽ gây ra lỗi tương tự trong một phần nhỏ thời gian sử dụng bình thường.
Kiểm tra đệm, cổng và hành vi cuối hành trình
Nhiều xi lanh khí nén được trang bị đệm bên trong - van kim có thể điều chỉnh ở mỗi nắp cuối nhằm hạn chế dòng khí thải gần cuối hành trình, giảm tốc piston một cách êm ái để tránh va đập. Khi đệm bị hỏng hoặc được đặt không chính xác, pít-tông sẽ đập mạnh vào nắp cuối trong mỗi chu kỳ. Theo thời gian, điều này khiến kim loại bị mỏi ở nắp cuối, làm lỏng các thanh giằng và có thể làm nứt thùng.
Kiểm tra điều chỉnh đệm
Với xi lanh đạp bình thường, hãy lắng nghe và quan sát sự giảm tốc ở cuối hành trình. Một xi lanh được đệm thích hợp phải giảm tốc độ đáng kể và dừng lại ở cuối hành trình một cách nhẹ nhàng - không phải một tiếng nổ mạnh. Nếu bạn nghe thấy tiếng kim loại va vào kim loại ở cuối hành trình, kim đệm đã mở quá xa (không đủ hạn chế) hoặc vòng đệm bên trong nắp cuối đã mòn và cần phải tháo rời để thay thế.
Điều chỉnh van kim đệm một phần tư vòng mỗi lần và quan sát hiệu quả. Mục tiêu là điểm dừng nhẹ nhàng nhất có thể mà không tạo ra hiệu ứng "bật ngược" - trong đó việc hạn chế quá mức khiến xi lanh dừng lại ngay trước khi kết thúc hành trình. Hầu hết các nhà sản xuất đều khuyến nghị điều chỉnh đệm để đưa piston dừng lại trong khoảng hành trình khoảng 5–15mm. trước khi dừng cơ học.
Kiểm tra các cổng hàng không và phụ kiện
Kiểm tra tất cả các kết nối cổng không khí có ren. Tìm kiếm các ren bị hỏng, phụ kiện có ren chéo hoặc thân phụ kiện đẩy vào bị nứt. Một khớp nối đã được tháo ra và lắp lại nhiều lần trong các nắp đầu bằng nhôm cuối cùng sẽ làm mất các ren - nếu điều này được phát hiện sớm, một bộ chèn ren (Helicoil) có thể sửa chữa cổng mà không cần thay thế nắp cuối. Nếu để nguyên cho đến khi khớp nối bị kéo ra dưới áp lực thì toàn bộ nắp cuối thường phải được thay thế.
Kiểm tra xem bộ giảm âm và bộ giảm thanh trên cổng xả không bị tắc. Ống xả bị chặn tạo ra áp suất ngược cản trở chuyển động của xi lanh, làm giảm lực hiệu dụng và làm chậm thời gian chu kỳ. Trong môi trường bẩn, bộ giảm âm khí thải phải được làm sạch hoặc thay thế mỗi 6 đến 12 tháng như một mục bảo trì tiêu chuẩn.
Kiểm tra bôi trơn: Xi lanh không dầu và xi lanh bôi trơn
Xi lanh khí nén hiện đại ngày càng được thiết kế dưới dạng thiết bị không dầu - sử dụng các vòng đệm và ống lót tẩm PTFE tự bôi trơn không cần bôi trơn bên ngoài. Tuy nhiên, các hệ thống cũ hơn và xi lanh hạng nặng thường dựa vào chất bôi trơn đường ống (dầu bôi trơn) ngược dòng trong mạch không khí để đưa sương dầu có kiểm soát vào luồng không khí.
Đối với hệ thống xi lanh bôi trơn
- Kiểm tra mức dầu của bát bôi trơn. Chất bôi trơn khô là một trong những nguyên nhân phổ biến nhất khiến phốt bị mòn sớm. Đổ đầy loại dầu do nhà sản xuất chỉ định - thường là Dầu tuabin ISO VG 32 hoặc tương đương . Không sử dụng dầu máy nặng; các giọt quá lớn để di chuyển qua mạch không khí một cách hiệu quả.
- Kiểm tra tốc độ nhỏ giọt của chất bôi trơn - thường được đặt thành 1 giọt trên 10 feet khối tiêu chuẩn (SCF) của luồng không khí hoặc theo quy định của nhà sản xuất chai. Quá ít dầu sẽ gây mài mòn; quá nhiều dầu sẽ gây tích tụ dầu trong thân van và xi lanh, dẫn đến dính và nhiễm bẩn.
- Nếu hệ thống đã chạy mà không có dầu trong một thời gian dài, không chỉ đổ đầy dầu bôi trơn và tiếp tục hoạt động. Các phốt khô chạy mà không được bôi trơn có thể đã hình thành các vết rách nhỏ không thể bịt kín lại một cách chính xác sau khi dầu được phục hồi.
Đối với xi lanh không dầu
Không bao giờ được sử dụng xi lanh không dầu ở phía sau chất bôi trơn. Việc đưa dầu vào một xi lanh được thiết kế để vận hành bằng không khí khô sẽ làm ô nhiễm các vòng đệm PTFE, làm phồng lên một số vật liệu bịt kín và thu hút bụi trong không khí biến thành bột mài mòn bên trong thùng. Nếu cơ sở của bạn có hệ thống phân phối khí bôi trơn tập trung, các xi lanh không dầu phải được cấp qua đường nhánh không bôi trơn chuyên dụng có bộ lọc kết hợp để loại bỏ dầu mang theo.
Kiểm tra thùng xi lanh khí và nắp cuối
Thùng xi lanh (ống thân) và nắp cuối là các bộ phận cấu trúc. Mặc dù chúng hiếm khi bị hư hỏng trong quá trình sử dụng bình thường nhưng chúng phải chịu tải mỏi trong mỗi chu kỳ và có thể phát triển các vết nứt hoặc biến dạng trong điều kiện tải bất thường - các trường hợp quá áp, tải sốc hoặc lệch trục trong thời gian dài.
Kiểm tra thùng
Khi xi lanh đã được ngắt điện, kiểm tra trực quan bên ngoài thùng dọc theo toàn bộ chiều dài của nó. Hãy tìm:
- Vết lõm, biến dạng hoặc phồng lên - thùng phồng lên cho thấy xi lanh đã bị quá áp hoặc va chạm mạnh từ bên.
- Ăn mòn trên thùng nhôm hoặc thép - ăn mòn bề mặt làm suy yếu bức tường và cuối cùng có thể tạo điều kiện cho một vết nứt chân tóc hình thành. Trong chế biến thực phẩm hoặc môi trường ngoài trời, điều này đặc biệt có liên quan.
- Tình trạng thanh giằng - trên các trụ thanh giằng (loại phổ biến nhất), kiểm tra độ thẳng của từng thanh giằng và xem có vết nứt nào ở các phần ren không. Thanh giằng bị cong cho thấy hình trụ đã hấp thụ tải trọng tác động vuông góc với trục của nó.
Kiểm tra nắp cuối
Kiểm tra cả hai nắp cuối xem có vết nứt không - đặc biệt là xung quanh các lỗ vào cổng và ở các góc nơi thanh giằng đi qua. Các vết nứt chân tóc thường chỉ nhìn thấy được dưới độ phóng đại hoặc bằng thử nghiệm thẩm thấu thuốc nhuộm. Bất kỳ vết nứt nào được xác nhận ở nắp cuối đều là sự thay thế bắt buộc - các bộ phận chịu áp có vết nứt cấu trúc không thể sửa chữa được bằng cách hàn, trám hoặc dán băng keo.
Danh sách kiểm tra kiểm tra xi lanh khí hoàn chỉnh
Sử dụng danh sách kiểm tra này trong quá trình bảo trì theo lịch trình hoặc khi điều tra khiếu nại về hiệu suất của xi lanh. Đạt ở mọi hạng mục cho biết xi lanh đang ở tình trạng có thể sử dụng được. Bất kỳ kết quả sai sót nào cũng phải kích hoạt hành động khắc phục tương ứng trước khi xi lanh được đưa trở lại sản xuất.
| Mục kiểm tra | phương pháp | Đạt điều kiện | Hành động thất bại |
|---|---|---|---|
| Rò rỉ không khí bên ngoài | Dung dịch xà phòng dưới áp suất | Không có bong bóng ở bất kỳ khớp hoặc con dấu nào | Thắt chặt các phụ kiện hoặc thay thế con dấu |
| Rò rỉ đường vòng nội bộ | Kiểm tra cắm và điều áp | Tăng áp suất bằng không trong 60 giây | Tháo rời và thay thế phớt piston |
| Bề mặt thanh piston | Kiểm tra lau trực quan | Không ghi điểm, rỉ sét hoặc vết lõm | Thay thế hoặc làm lại thanh crom |
| Độ thẳng của thanh | Chỉ báo quay số trên khối chữ V | 0,05mm trên 100mm | Thay thế thanh |
| Áp lực cung cấp tại cảng | Đồng hồ đo áp suất nội tuyến | Trong vòng 10% điểm đặt trong khi chuyển động | Xóa các hạn chế, kiểm tra kích thước dòng |
| Mô-men xoắn gắn chặt | Cờ lê lực | Ở đặc điểm kỹ thuật, không có chuyển động | Mô-men xoắn lại theo thông số kỹ thuật |
| Hành vi đệm | Quan sát chuyển động cuối hành trình | Giảm tốc êm ái, không ảnh hưởng | Điều chỉnh kim hoặc thay đệm đệm |
| Tình trạng thùng và nắp cuối | Kiểm tra trực quan | Không có vết nứt, vết lõm hoặc ăn mòn | Thay thế linh kiện bị hỏng |
| Mức dầu bôi trơn | Kiểm tra trực quan mức độ bát | Dầu có thể nhìn thấy trong kính quan sát | Đổ đầy dầu đúng loại |
| Bộ giảm thanh xả | Kiểm tra dòng chảy / trực quan | Lưu lượng xả không hạn chế | Làm sạch hoặc thay thế bộ giảm thanh |
Bao lâu bạn nên kiểm tra xi lanh khí nén
Tần suất kiểm tra phụ thuộc vào chu kỳ làm việc của xi lanh, môi trường và mức độ quan trọng đối với quy trình. Không có khoảng thời gian chung - một xi lanh chạy 3 ca một ngày, 7 ngày một tuần trong một xưởng đúc bụi bặm cần được chú ý thường xuyên hơn nhiều so với một chu kỳ hai lần mỗi ca trong phòng lắp ráp sạch sẽ.
| tình trạng | Khoảng thời gian kiểm tra được đề xuất | Khoảng thời gian thay thế con dấu |
|---|---|---|
| Công việc nhẹ nhàng, môi trường sạch sẽ | Cứ sau 12 tháng | Cứ sau 3–5 năm hoặc chu kỳ 20 triệu |
| Nhiệm vụ trung bình, môi trường công nghiệp bình thường | Mỗi 6 tháng | Cứ sau 1–2 năm hoặc 10 triệu chu kỳ |
| Môi trường nặng nhọc, bụi bặm hoặc ẩm ướt | Cứ 3 tháng một lần | Chu kỳ hàng năm hoặc 5 triệu |
| Nhiệt độ cao hoặc tiếp xúc với hóa chất | Hình ảnh hàng tháng; kiểm tra đầy đủ hàng quý | Mỗi 6 tháng |
Ngoài các khoảng thời gian, hãy triển khai trình kích hoạt dựa trên điều kiện. Bất cứ khi nào xi lanh có triệu chứng mới — thời gian chu kỳ chậm hơn, tiếng ồn mới, lỗi cảm biến vị trí hoặc rò rỉ có thể nhìn thấy — hãy coi đó là sự kiện kiểm tra đột xuất, bất kể PM theo lịch trình cuối cùng đã hoàn thành khi nào. Chờ khoảng thời gian được lên lịch tiếp theo khi các triệu chứng đã xuất hiện có nghĩa là chờ đợi lỗi.
Các sự cố thường gặp về xi lanh khí và nguyên nhân gốc rễ của chúng
Khi kiểm tra xi lanh khí nén, việc có thể truy tìm nguyên nhân gốc rễ của triệu chứng sẽ tiết kiệm thời gian và ngăn ngừa các hư hỏng lặp lại. Dưới đây là những vấn đề thường gặp nhất và nguồn gốc có thể xảy ra nhất.
Xi lanh sẽ không mở rộng hoặc rút lại
- Không có áp suất cung cấp - kiểm tra chức năng van điện từ ngược dòng và bộ FRL
- Thanh piston bị kẹt - do thiếu dầu bôi trơn hoặc ống lót thanh truyền bị mòn nghiêm trọng
- Tắc nghẽn cơ học bên ngoài - tải bị kẹt hoặc xi lanh bị chặn cơ học ở cuối hành trình
- Van kim đệm đóng quá xa - xi lanh ngừng hoạt động trước khi chạm tới nắp cuối do áp suất khí thải bị kẹt
Xi lanh di chuyển thất thường hoặc có chuyển động giật
- Chống trượt từ phốt khô - thêm chất bôi trơn hoặc nâng cấp lên mẫu xi lanh được bôi trơn trước
- Nguồn cung cấp không khí bị ô nhiễm - các hạt hoặc nước trong nguồn cung cấp không khí gây ra ma sát không đều. Kiểm tra và bảo dưỡng bộ lọc không khí và bộ tách nước.
- Van điều khiển lưu lượng quá nhỏ - lưu lượng không đủ gây ra hiện tượng săn mồi. Xem xét các yêu cầu về tốc độ dòng chảy so với định mức Cv của van đã lắp đặt.
Xi lanh không đạt đến cuối hành trình khi chịu tải
- Áp suất vận hành quá thấp - xác minh điểm đặt của bộ điều chỉnh và kiểm tra độ sụt áp trong đường dây cung cấp dài
- Kích thước lỗ khoan không đủ kích thước cho tải — tính toán lại lực cần thiết bằng cách sử dụng F = P × A và nâng cấp lỗ khoan nếu cần
- Bỏ qua vòng đệm piston nghiêm trọng - xi lanh không thể tạo ra áp suất buồng đầy đủ vì không khí đi qua piston nhanh hơn tốc độ được cung cấp
Lỗi con dấu nhanh chóng và lặp đi lặp lại
- Không khí cung cấp bị ô nhiễm - các hạt nhỏ tới 10 micron hoạt động như chất mài mòn đối với môi bịt kín. Lắp đặt bộ lọc kết hợp 5 micron ở thượng nguồn.
- Bề mặt thanh bị ghi điểm - một thanh bị hư hỏng sẽ phá hủy các vòng đệm mới trong vòng vài ngày. Thanh phải được sửa chữa trước khi việc thay thế con dấu có thể tạo ra bất kỳ sự khác biệt nào.
- Xi lanh bị lệch - tải trọng bên làm hỏng các mép bịt kín không đều. Sửa căn chỉnh trước khi nối lại.
- Vật liệu bịt kín không phù hợp với môi trường — nâng cấp vật liệu bịt kín để phù hợp với nhiệt độ vận hành thực tế và mức độ tiếp xúc với hóa chất.
Khi nào cần thay thế toàn bộ xi lanh khí và sửa chữa nó
Không phải mọi vấn đề về xi lanh đều cần phải thay thế toàn bộ. Bộ con dấu dành cho kích thước xi lanh ISO tiêu chuẩn có sẵn rộng rãi và không tốn kém - việc thay thế con dấu trong xi lanh có đường kính 63mm thường tốn kém dưới $20 theo từng bộ phận , so với $80–$250 cho một xi lanh tương đương mới. Tuy nhiên, việc thay thế phốt chỉ có giá trị nếu các bộ phận khác vẫn ở tình trạng có thể sử dụng được.
Sửa chữa là sự lựa chọn đúng đắn khi:
- Lỗ khoan trơn tru và nằm trong phạm vi dung sai (không bị trầy xước hoặc ăn mòn)
- Thanh piston thẳng và bề mặt của nó còn nguyên vẹn
- Các nắp cuối không có vết nứt và các sợi ở tình trạng tốt
- Xi lanh không vượt quá khoảng 50% tuổi thọ sử dụng dự kiến
- Một bộ phận thay thế giống hệt có thời gian chờ đợi lâu và việc sản xuất không thể chờ đợi
Thay xi lanh khi:
- Lỗ khoan bị thủng hoặc bị ăn mòn - các vòng đệm mới sẽ nhanh chóng bị hỏng trên bề mặt lỗ khoan bị hư hỏng
- Thanh bị uốn cong, bị khía sâu hoặc có đường kính dưới mức tối thiểu - thanh không thể được sửa chữa một cách đáng tin cậy trên hiện trường
- Ren nắp cuối bị tuột hoặc nắp cuối bị nứt
- Xi lanh đã được sửa chữa nhiều lần và vẫn bị hỏng trong khoảng thời gian ngắn - kiểu lỗi lặp đi lặp lại báo hiệu một sự cố hệ thống (sai xi lanh cho ứng dụng) mà việc sửa chữa sẽ không giải quyết được
- Xi lanh có kích thước không chuẩn hoặc lỗi thời mà bộ con dấu không còn nữa
Trước khi yêu cầu thay thế, hãy ghi lại đầy đủ các thông số kỹ thuật của xi lanh hiện có: đường kính lỗ khoan, chiều dài hành trình, kiểu lắp (thanh giằng, thân định hình hoặc thân tròn), kích thước và vị trí cổng, loại ren đầu thanh và bất kỳ tính năng đặc biệt nào (thép không gỉ, piston từ tính, thông số kỹ thuật phòng sạch). Đặt hàng một xi lanh có sai vị trí cổng hoặc loại đầu thanh sẽ yêu cầu sửa đổi cơ khí bổ sung và trì hoãn việc sửa chữa thêm.